

Venox Lazer Markalama Sistemlerinde Otomasyon ve Üretim Hattı Entegrasyonu
Endüstriyel üretimde lazer markalama sistemi her zaman bağımsız çalışan bir makine olarak kullanılmaz. Özellikle yüksek adetli üretim yapan tesislerde ürünün otomatik olarak algılanması, doğru pozisyona getirilmesi, ilgili verinin oluşturulması, lazerle markalanması ve işlem sonucunun doğrulanması gerekebilir. Bu durumda lazer markalama sistemi üretim hattının aktif bir parçasına dönüşür.
Venox lazer markalama sistemleri; üretim senaryosuna göre PLC, sensör, konveyör, servo sistem, kamera, veri tabanı, MES ve ERP gibi farklı altyapılarla birlikte değerlendirilebilir. Buradaki temel amaç yalnızca markalama işlemini otomatikleştirmek değil, ürün ile üretim verisi arasında kontrollü ve tekrarlanabilir bir bağlantı kurmaktır.
Örneğin üretim hattına gelen bir parçanın modeli otomatik olarak belirlenebilir, merkezi sistemden ilgili seri numarası alınabilir, bu veri DataMatrix biçiminde ürün üzerine markalanabilir ve ardından kamera sistemi kodun okunabilirliğini kontrol edebilir. Tüm bu işlemler operatörün her ürün için manuel müdahale etmesine gerek kalmadan gerçekleştirilebilir.
Bu nedenle üretim hattı lazer markalama projelerinde lazer kaynağı kadar otomasyon mimarisi, veri akışı, mekanik sistem ve çevrim süresi de önemlidir. Doğru sistem, tüm bu bileşenlerin birlikte değerlendirilmesiyle oluşturulur.
Venox Lazer Markalama Sistemleri Üretim Hatlarına Nasıl Entegre Edilebilir?
1. Ürünün Otomatik Olarak Algılanması
Otomatik lazer markalama sistemlerinin ilk aşamalarından biri ürünün markalama istasyonuna ulaştığının doğru biçimde algılanmasıdır. Bu amaçla fotoelektrik sensörler, proximity sensörler, encoder sistemleri veya üretim hattındaki mevcut PLC sinyalleri kullanılabilir.
Ürün algılandığında markalama işleminin hemen başlaması her zaman doğru değildir. Parçanın doğru pozisyonda olduğunun, markalama alanının lazer odağı içerisinde bulunduğunun ve sistemin güvenli çalışma koşullarını karşıladığının doğrulanması gerekebilir.
Bu nedenle sensör yapısı yalnızca ürün var/yok bilgisi vermek için değil, prosesin doğru sırada çalışmasını sağlayan otomasyon zincirinin bir parçası olarak değerlendirilmelidir.
Yüksek hızlı üretim hatlarında sensörün tepki süresi ve ürünler arasındaki mesafe de çevrim süresi açısından önem kazanır.
2. PLC ile Lazer Markalama Sistemi Arasında Haberleşme
PLC, üretim hattındaki farklı makinelerin ve istasyonların koordinasyonunda merkezi rol üstlenebilir. Lazer markalama sistemi de uygun proje tasarımıyla PLC ile haberleşecek şekilde yapılandırılabilir.
PLC, ürünün markalama istasyonuna ulaştığını lazer sistemine bildirebilir. Lazer sistemi işlem tamamlandığında PLC'ye markalama tamamlandı sinyali gönderebilir. Hata oluştuğunda ise sistem durdurulabilir veya ürün hata istasyonuna yönlendirilebilir.
Bu çift yönlü haberleşme, lazer markalama sürecinin üretim hattıyla senkronize biçimde çalışmasını sağlar. Özellikle aynı hatta farklı ürün modellerinin üretildiği tesislerde PLC üzerinden doğru ürün reçetesinin seçilmesi de mümkün olabilir.
Böylece operatörün manuel program seçmesine olan ihtiyaç azaltılabilir ve yanlış ürün üzerine yanlış markalama yapılması riski kontrol altına alınabilir.
3. Konveyörlü Lazer Markalama Sistemleri
Konveyör sistemleri, ürünlerin markalama istasyonuna otomatik olarak taşınmasını sağlayabilir. Uygulamanın yapısına göre ürün markalama sırasında durdurulabilir veya hareket halindeyken işaretleme yapılabilir.
Durdurarak markalama yapılan sistemlerde ürün belirli bir noktada sabitlenir, lazer işlemi tamamlanır ve ardından konveyör yeniden hareket eder. Bu yaklaşım hassas konumlandırma gerektiren uygulamalarda avantaj sağlayabilir.
Hareket halindeki markalama uygulamalarında ise ürün hızı ile lazer sisteminin çalışma yapısının senkronize edilmesi gerekir. Üretim hızı yüksek olduğunda zamanlama, tetikleme ve markalama süresi kritik hale gelir.
Konveyörlü sistem tasarlanırken ürün ölçüleri, ürünler arasındaki mesafe, hat hızı ve markalanacak içeriğin yoğunluğu birlikte değerlendirilmelidir.
4. Robot ve Hareket Sistemleri ile Lazer Entegrasyonu
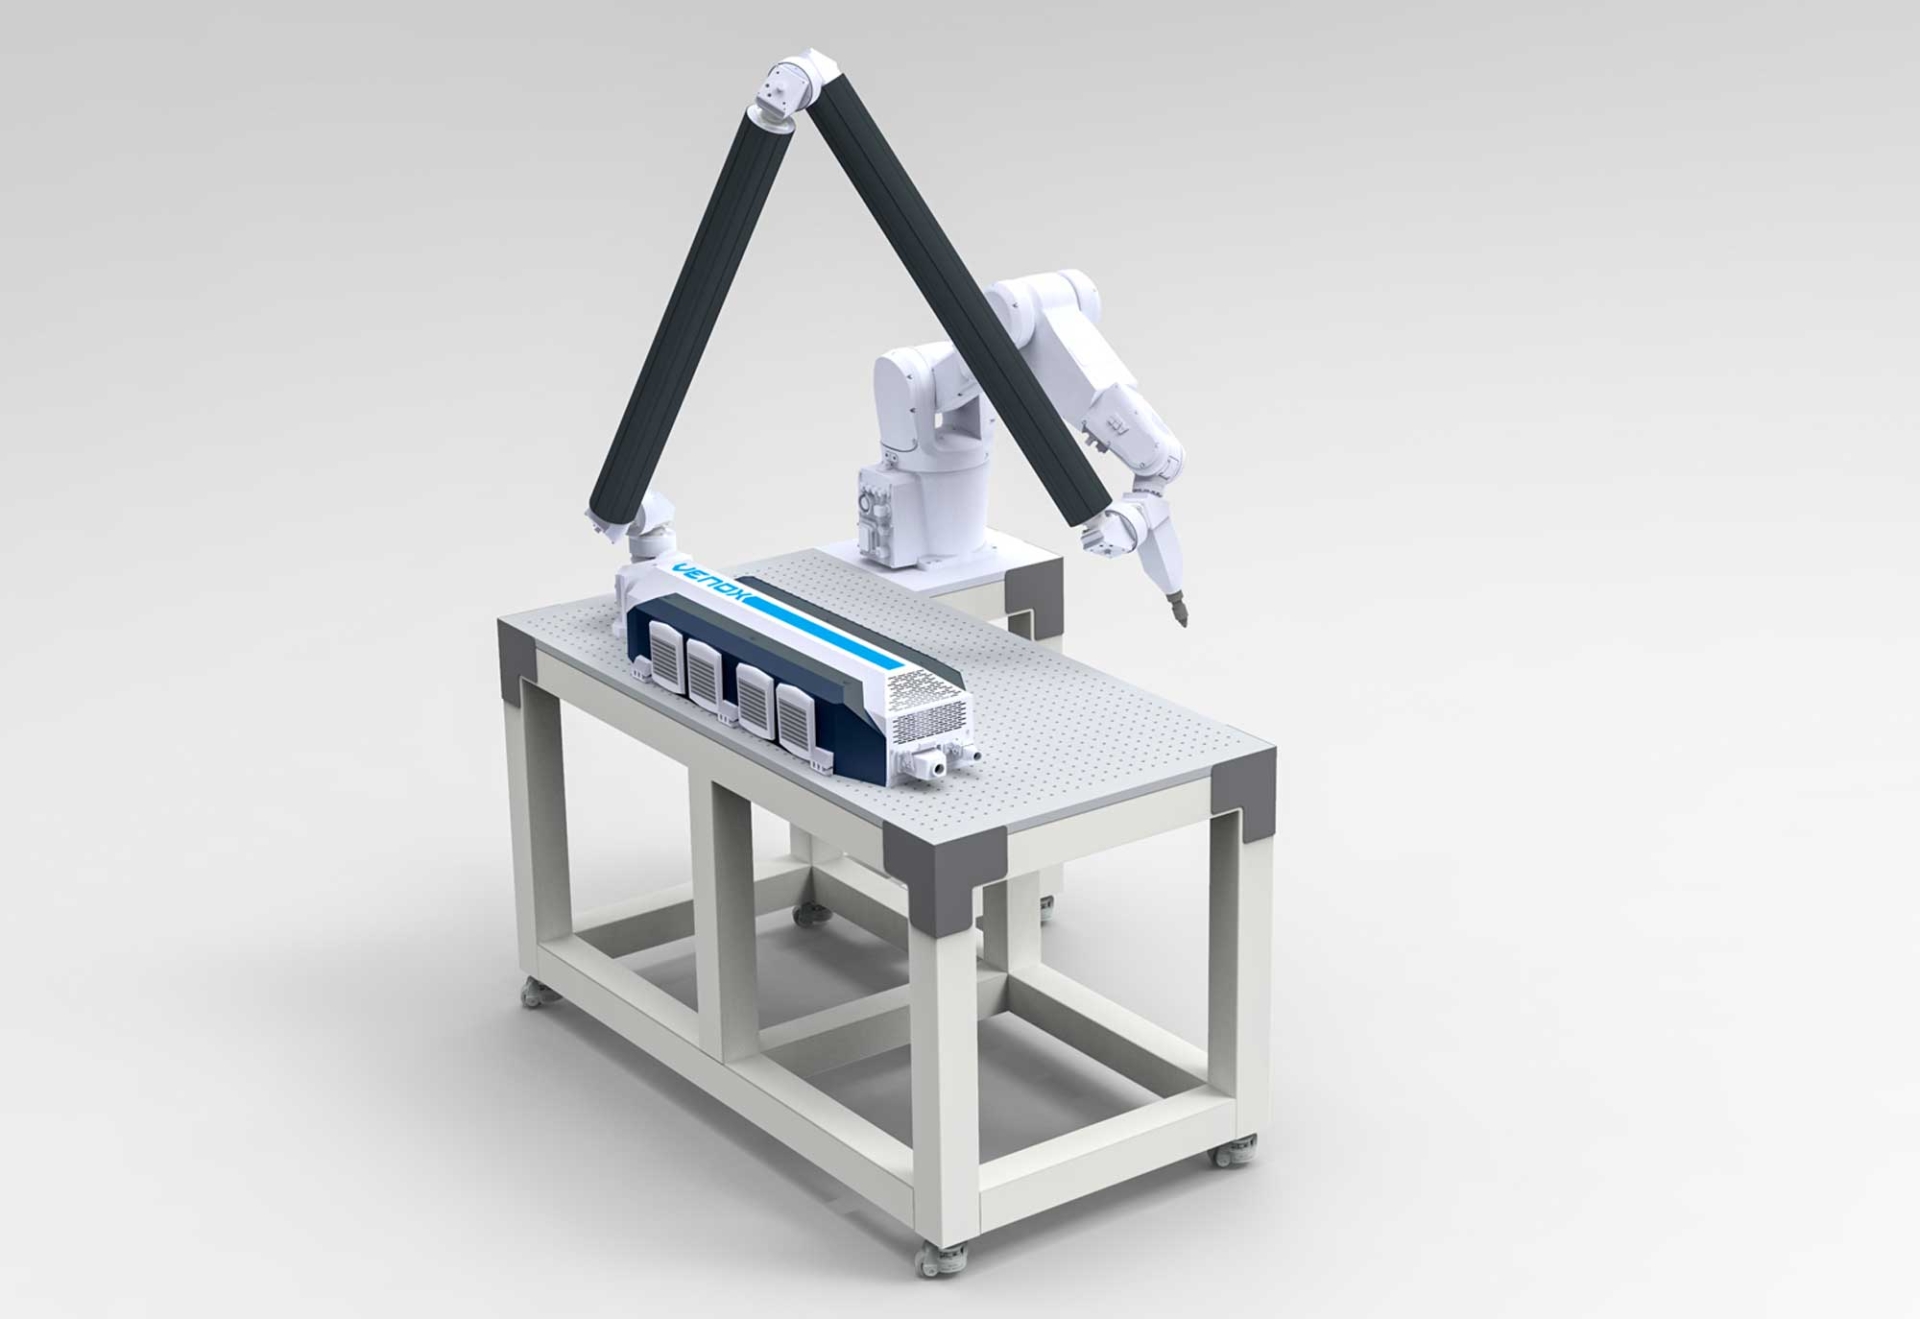
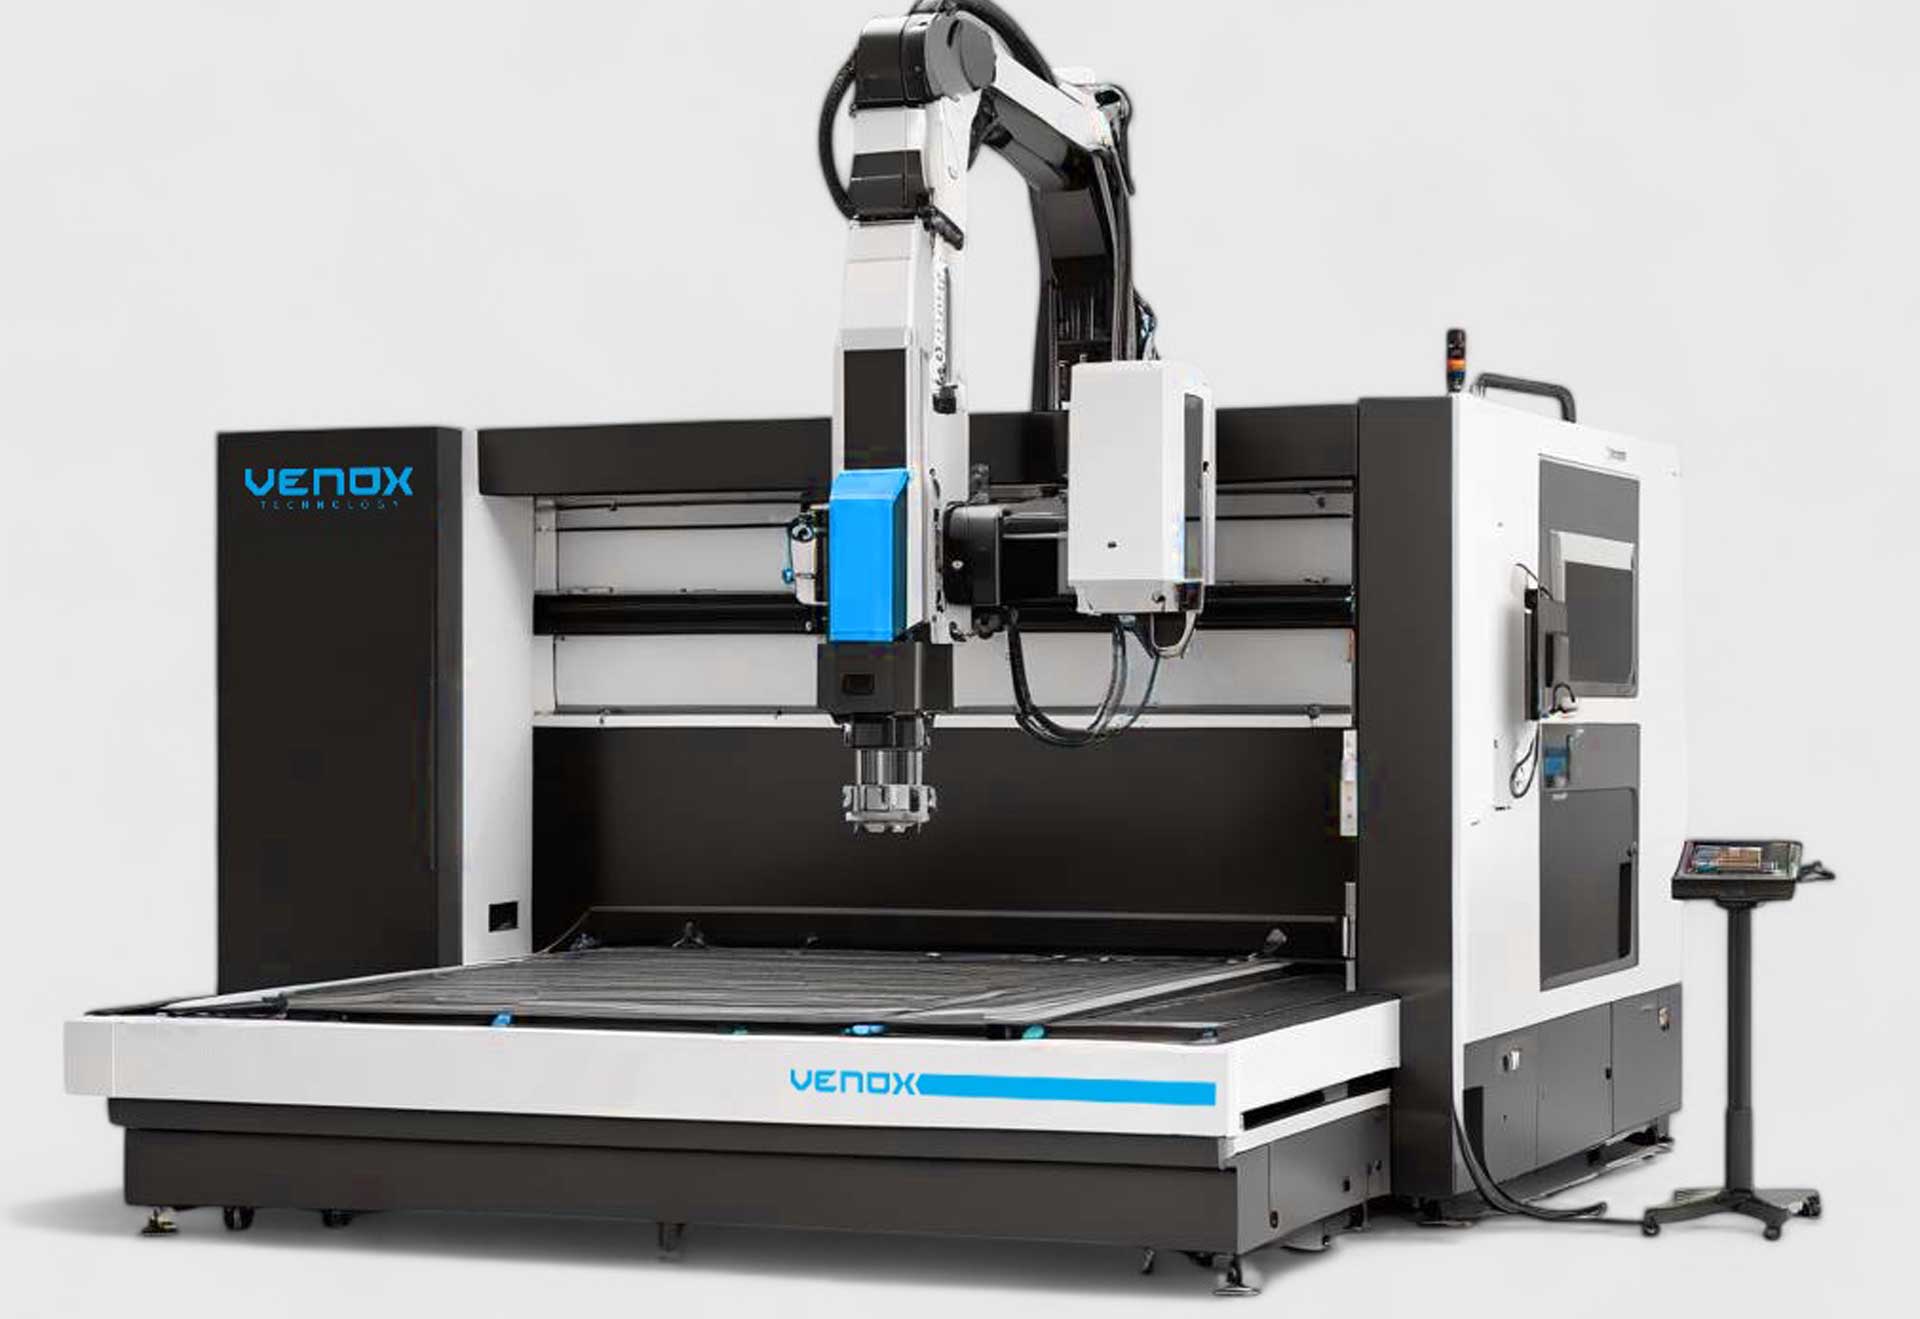
Bazı ürünlerde markalama yapılacak yüzey sabit bir konumda değildir veya bir parçanın birden fazla yüzeyinin işaretlenmesi gerekebilir. Bu tür projelerde robotlar veya çok eksenli hareket sistemleri kullanılabilir.
Robot, ürünü lazer markalama istasyonuna taşıyabilir, parçayı belirli açıyla konumlandırabilir veya markalama tamamlandıktan sonra bir sonraki operasyona aktarabilir.
Alternatif olarak lazer kafası X, Y veya Z eksenlerinde hareket ettirilebilir. Büyük ürünlerde bu yaklaşım, parçanın kendisini hareket ettirmek yerine lazer sistemini ürün üzerinde farklı noktalara taşımayı mümkün kılabilir.
Silindirik parçalarda rotary eksen, farklı yüksekliklerdeki ürünlerde motorlu Z ekseni veya geniş yüzeylerde lineer hareket sistemleri kullanılabilir.
5. Kamera ve Görüntü İşleme Sistemleri
Kamera sistemleri otomatik lazer markalama projelerinde hem markalama öncesinde hem de markalama sonrasında kullanılabilir. Markalama öncesinde ürünün doğru konumu, yönü veya modeli görüntü işleme ile belirlenebilir.
Ürünün her çevrimde tam olarak aynı konumda olmadığı projelerde kamera referans noktalarını tespit ederek markalama koordinatlarının düzeltilmesine yardımcı olabilir.
Markalama sonrasında ise QR kod, DataMatrix veya seri numarası kamera tarafından okunabilir. Böylece kodun doğru biçimde oluşturulduğu ve okuyucu tarafından algılanabilir durumda olduğu kontrol edilebilir.
Bu yapı, lazer markalama işlemini yalnızca uygulama yapan bir sistem olmaktan çıkararak otomatik kalite kontrol sürecinin bir parçası haline getirebilir.
Lazer Markalama Otomasyonunda Veri, İzlenebilirlik ve Sistem Tasarımı
6. ERP ve MES Sistemlerinden Veri Alma
Modern üretim ortamlarında markalanacak bilgi çoğu zaman operatör tarafından manuel olarak girilmez. Seri numarası, ürün kodu, üretim tarihi, parti bilgisi veya diğer değişken veriler ERP, MES ya da farklı üretim yönetim sistemlerinden alınabilir.
Ürün markalama istasyonuna geldiğinde merkezi sistem ilgili parçanın hangi veriyle işaretleneceğini belirleyebilir. Lazer yazılımı bu veriyi alarak metin, QR kod veya DataMatrix biçiminde ürün üzerine uygulayabilir.
Markalama tamamlandıktan sonra işlem sonucu tekrar merkezi sisteme gönderilebilir. Böylece hangi seri numarasının hangi ürüne uygulandığı kayıt altına alınabilir.
Bu yaklaşım özellikle ürün izlenebilirliğinin kritik olduğu otomotiv, elektronik, medikal, savunma ve benzeri üretim alanlarında önemlidir.
7. Seri Numarası, QR Kod ve DataMatrix Otomasyonu
Değişken veri markalama, otomatik lazer sistemlerinin en önemli kullanım alanlarından biridir. Her ürüne benzersiz seri numarası atanabilir veya sistem otomatik olarak QR kod ve DataMatrix oluşturabilir.
Seri numarası yalnızca ardışık sayılardan oluşmak zorunda değildir. Ürün modeli, tarih, vardiya, hat numarası veya farklı üretim parametreleri seri numarası yapısına dahil edilebilir.
Kodun içeriği üretim sırasında dinamik olarak değiştirilebilir. Böylece aynı üretim hattında arka arkaya gelen ürünlere farklı bilgiler uygulanabilir.
Lazer markalama ve izlenebilirlik çözümleri hakkında daha ayrıntılı bilgi için lazer markalama sistemleri sayfası incelenebilir.
8. Yanlış Ürün ve Yanlış Reçete Riskinin Azaltılması
Otomatik üretim hatlarında önemli risklerden biri doğru formatta bir kodun yanlış ürüne markalanmasıdır. Bu nedenle ürün kimliği ile markalama reçetesinin eşleşmesi sistem tarafından kontrol edilmelidir.
Ürün tipi barkod okuyucu, kamera, sensör, RFID veya PLC üzerinden belirlenebilir. Sistem beklenen ürün bilgisini aldıktan sonra ilgili markalama dosyasını otomatik olarak seçebilir.
Bu yapı, operatörün manuel reçete seçimine olan bağımlılığı azaltabilir. Aynı zamanda yanlış markalama riskinin üretim sürecinin erken aşamasında kontrol edilmesine yardımcı olur.
Markalama sonrasında kamera ile kodun tekrar okunması, ürün-veri eşleşmesi açısından ikinci bir doğrulama katmanı oluşturabilir.
9. Çevrim Süresi ve Üretim Kapasitesinin Hesaplanması
Bir lazer markalama otomasyonunun başarılı olabilmesi için sistemin üretim hattının gerçek çevrim süresine yetişebilmesi gerekir. Bu nedenle yalnızca lazerin teorik tarama hızı değil, istasyondaki tüm operasyonlar birlikte hesaplanmalıdır.
Ürünün istasyona gelişi, sabitlenmesi, markalama işlemi, kamera kontrolü, fikstürün açılması ve ürünün çıkışı toplam çevrim süresinin parçalarıdır.
Örneğin lazer işlemi iki saniye sürse bile ürün konumlandırma ve kamera doğrulama işlemleri toplam sürenin beş saniyeye çıkmasına neden olabilir. Üretim hattı her üç saniyede bir ürün gönderiyorsa sistemin yeniden tasarlanması gerekebilir.
Bu nedenle Venox lazer otomasyon projelerinde sistem kapasitesinin gerçek üretim senaryosuna göre değerlendirilmesi önemlidir.
10. Güvenlik, Hata Yönetimi ve Devreye Alma
Otomatik lazer markalama sistemi tasarlanırken üretim performansı kadar operatör ve makine güvenliği de dikkate alınmalıdır. Koruyucu kabin, güvenlik switchleri, interlock yapıları, acil durdurma sistemleri ve uygun lazer güvenlik bileşenleri projenin parçası olabilir.
Otomasyon sisteminin olası hata durumlarına nasıl tepki vereceği de önceden tanımlanmalıdır. Kod okunamazsa, ürün yanlış konumdaysa, lazer sistemi hazır değilse veya merkezi sistemden veri alınamıyorsa üretimin nasıl devam edeceği belirlenmelidir.
Bazı uygulamalarda hat durdurulabilir, bazı projelerde ürün hata alanına yönlendirilebilir veya operatöre alarm gönderilebilir. Bu karar üretim prosesinin kritik seviyesine göre değişir.
Sistem tamamlandıktan sonra gerçek üretim koşullarına mümkün olduğunca yakın test edilmesi gerekir. PLC haberleşmesi, sensör sıralaması, markalama kalitesi, kamera doğrulama ve güvenlik fonksiyonları birlikte kontrol edilmelidir.
Venox lazer markalama sistemlerinde otomasyon yaklaşımı; lazer kaynağı, mekanik tasarım, yazılım, veri yönetimi ve üretim hattı kontrolünün birlikte değerlendirilmesine dayanır. Bazı projelerde standart bir markalama istasyonu yeterliyken, bazı üretim hatlarında tamamen otomatik ve veri tabanıyla entegre bir sistem gerekebilir.
Metal ağırlıklı otomasyon projelerinde kullanılabilecek çözümler için fiber lazer markalama makinaları ve makineleri sayfası incelenebilir.
Farklı üretim ihtiyaçlarına yönelik lazer markalama makineleri arasından uygun sistem; ürün malzemesi, çevrim süresi, veri yapısı ve otomasyon seviyesine göre belirlenebilir.
PLC, sensör, kamera, konveyör, ERP, MES veya farklı otomasyon altyapılarıyla üretim hattınıza özel lazer markalama sistemi geliştirilmesi hakkında teknik değerlendirme almak için Venox ile iletişime geçebilirsiniz.
