
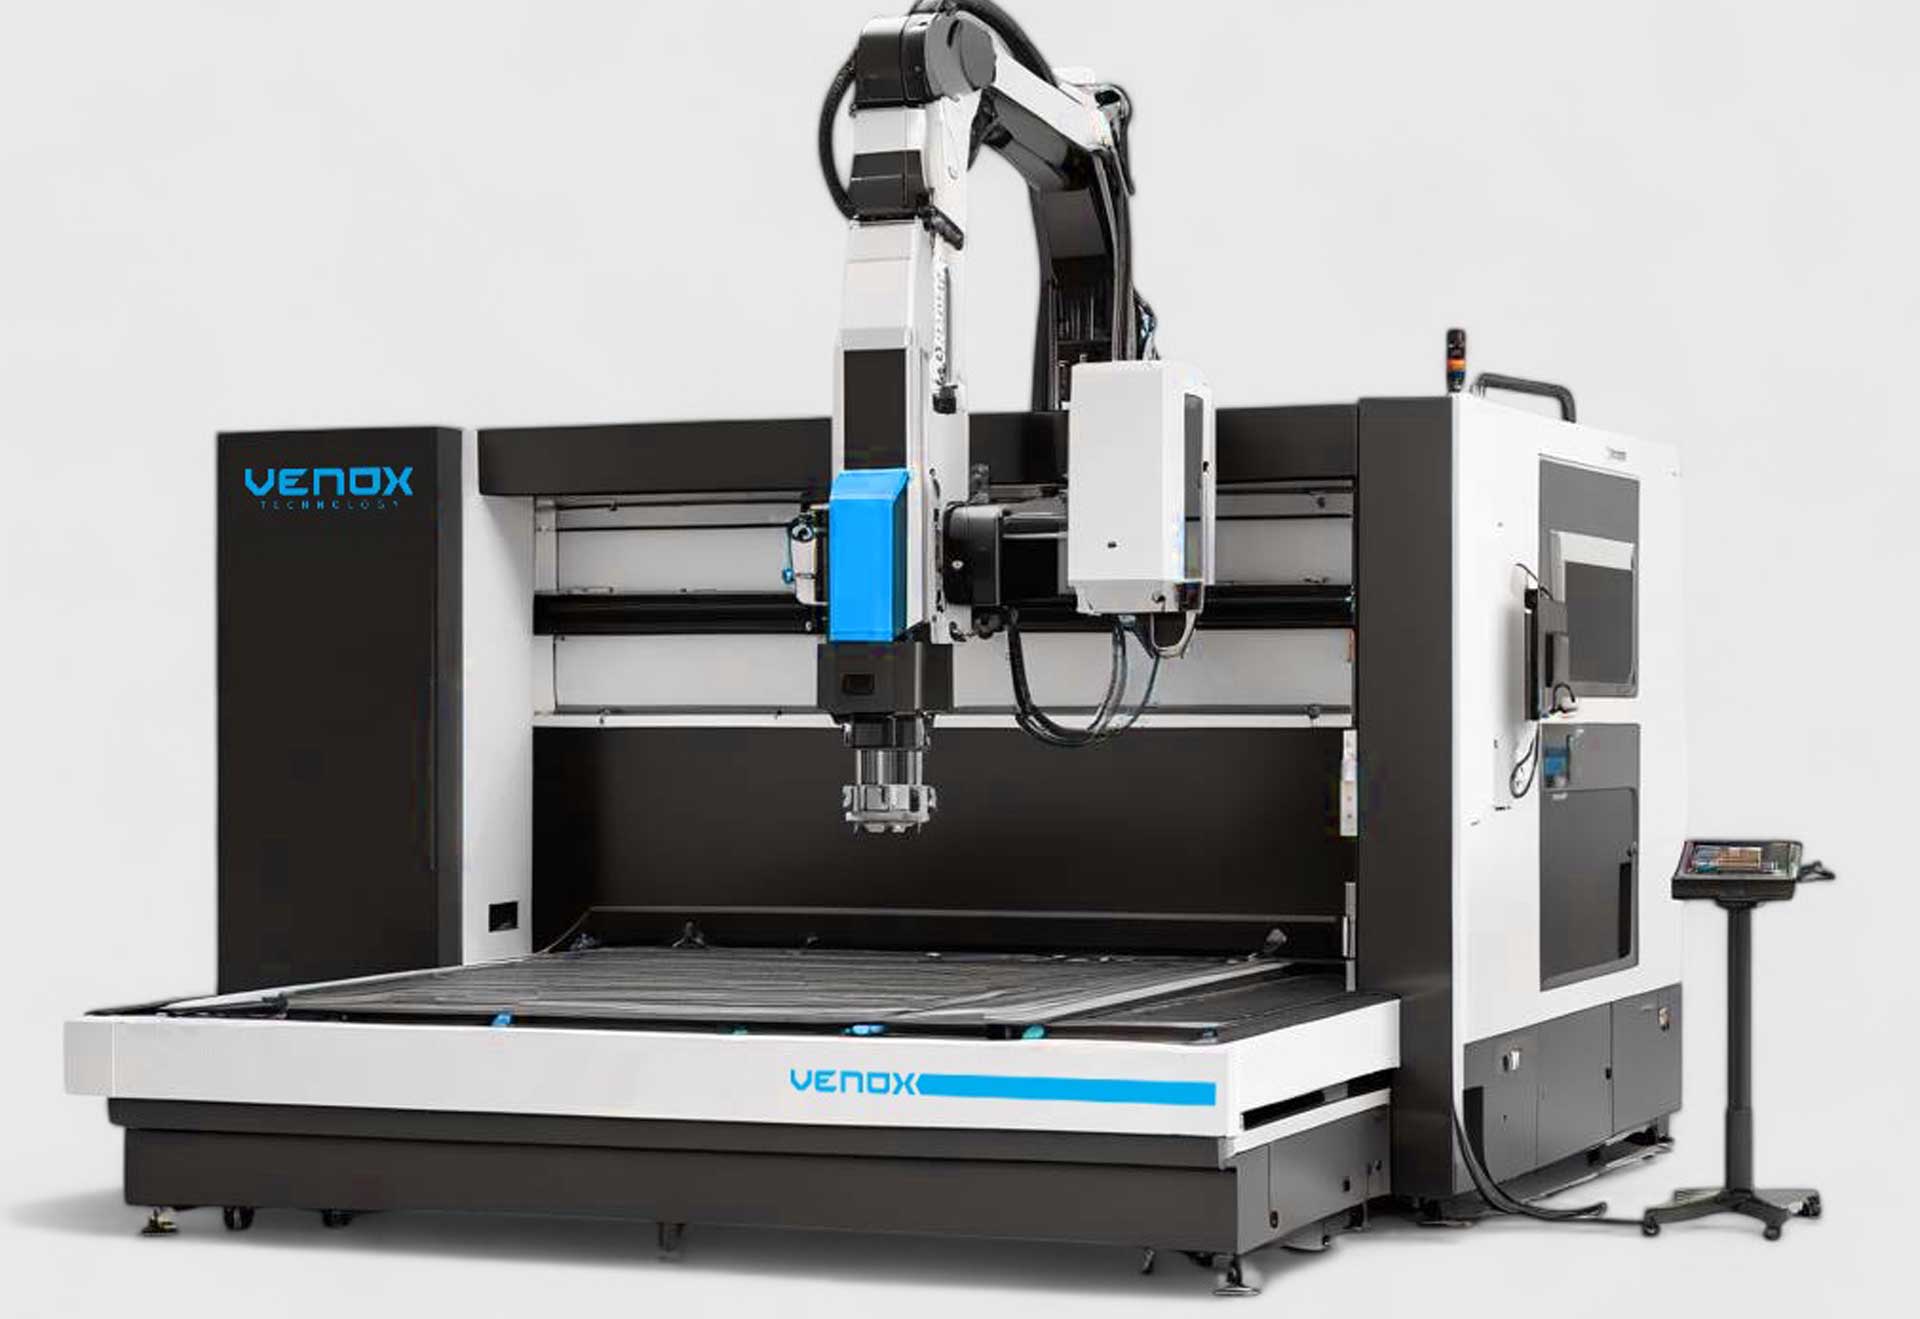


Venox Özel Lazer Markalama Makinesi Üretebilir mi? Projeye Özel Sistem Tasarımı Nasıl Yapılır?
Endüstriyel üretimde her lazer markalama ihtiyacı standart bir makineyle çözülemez. Markalanacak parçanın boyutu, ağırlığı, geometrisi, üretim hattındaki konumu, çevrim süresi veya veri entegrasyonu gibi gereksinimler standart lazer markalama sistemlerinin dışına çıkılmasını gerektirebilir. Bu durumda projeye özel lazer markalama makinesi tasarımı gündeme gelir.
Venox lazer markalama çözümlerinde standart makinelerin yanında üretim prosesine göre özelleştirilebilen sistemler de değerlendirilebilir. Bu sistemlerde yalnızca lazer kaynağı değil; mekanik kabin, fikstür, hareket eksenleri, sensörler, PLC, kamera, konveyör, yazılım ve veri entegrasyonu gibi bileşenler de uygulamanın ihtiyacına göre yapılandırılabilir.
Örneğin birkaç santimetre boyutundaki bir metal parçanın operatör tarafından manuel olarak yerleştirildiği sistem ile yüzlerce kilogram ağırlığındaki bir endüstriyel komponentin üretim hattı üzerinde otomatik biçimde markalandığı sistem aynı makine mimarisine sahip değildir.
Bu nedenle özel lazer markalama makinesi geliştirilirken ilk olarak lazer gücü veya makine modeli değil, üretim prosesinin tamamı analiz edilmelidir. Ürünün sisteme nasıl geleceği, nasıl konumlandırılacağı, hangi bilginin markalanacağı ve işlem tamamlandıktan sonra ürünün nasıl devam edeceği sistem tasarımının temelini oluşturur.
Projeye Özel Lazer Markalama Makinesi Nasıl Tasarlanır?
1. Ürün ve Üretim Sürecinin Teknik Analizi
Özel lazer markalama sistemi tasarımının ilk aşaması markalanacak ürünün detaylı biçimde incelenmesidir. Malzeme türü, ürün ölçüleri, ağırlık, yüzey geometrisi ve markalama yapılacak bölgenin konumu belirlenir.
Bunun yanında üretim adedi ve mevcut çevrim süresi de değerlendirilmelidir. Saatte birkaç ürün üreten bir işletmeyle saniyeler içerisinde yeni ürünün markalama istasyonuna ulaştığı seri üretim hattının ihtiyaçları birbirinden tamamen farklıdır.
Markalama içeriğinin sabit mi yoksa değişken mi olacağı da sistem tasarımını etkiler. Sabit logo veya ürün adı markalanacaksa daha basit bir yapı yeterli olabilir. Her ürüne farklı seri numarası, QR kod veya DataMatrix uygulanacaksa yazılım ve veri entegrasyonu sürecin önemli bir parçası haline gelir.
Bu aşamada operatörün sisteme müdahale seviyesi de belirlenmelidir. Manuel yükleme yapılacaksa ergonomi ve iş güvenliği, otomatik hat üzerinde kullanılacaksa sensör ve PLC mimarisi dikkate alınır.
2. Fiber, CO₂ veya UV Lazer Teknolojisinin Belirlenmesi
Özel bir makine tasarlanıyor olması, lazer teknolojisinin seçim prensibini değiştirmez. Öncelikle markalanacak malzemeye uygun lazer kaynağı belirlenmelidir.
Metal yüzeylerde fiber lazer teknolojileri yaygın şekilde değerlendirilebilir. Paslanmaz çelik, karbon çelik, alüminyum, pirinç ve farklı metal alaşımlarında seri numarası, logo veya DataMatrix gibi bilgilerin markalanması mümkün olabilir.
Ahşap, deri, kağıt, karton ve bazı metal dışı ürünlerde CO₂ lazer teknolojileri kullanılabilir. Hassas plastikler, elektronik komponentler veya daha sınırlı termal etki gerektiren uygulamalarda ise UV lazer sistemleri değerlendirilebilir.
Doğru teknoloji seçimi teorik malzeme bilgisinin yanında gerçek ürün üzerinde gerçekleştirilecek numune testleriyle doğrulanmalıdır.
Farklı teknoloji seçenekleri hakkında daha fazla bilgi için lazer markalama sistemleri sayfası incelenebilir.
3. Ürüne Özel Fikstür Tasarımı
Lazer markalamanın tekrarlanabilir olabilmesi için ürünün her çevrimde doğru noktaya yerleştirilmesi gerekir. Bu nedenle özel lazer sistemlerinin en önemli bileşenlerinden biri fikstürdür.
Fikstür, ürünün doğru pozisyonda tutulmasını ve markalama alanının lazer odağıyla eşleşmesini sağlar. Özellikle seri üretimde parçanın birkaç milimetrelik konum farkı dahi markanın yanlış yere uygulanmasına veya kod kalitesinin düşmesine neden olabilir.
Ürün geometrisine göre mekanik, pnömatik veya otomatik fikstürler tasarlanabilir. Operatörün ürünü yanlış yönde yerleştirmesini önleyen poka-yoke yaklaşımı da fikstür tasarımına dahil edilebilir.
Ağır parçaların kullanıldığı uygulamalarda fikstür yalnızca konumlandırma değil, operatör ergonomisi ve güvenliği açısından da önemlidir.
4. Rotary, X-Y ve Z Eksen Sistemleri
Standart lazer markalama sistemlerinde lazer belirli bir çalışma alanı içerisinde sabit yüzeyleri işler. Ancak bazı ürünler bu alanın veya geometrinin dışına çıkabilir.
Silindirik parçaların çevresel olarak markalanması gerekiyorsa rotary eksen kullanılabilir. Ürün döndürülerek lazerin yüzey boyunca kontrollü biçimde işlem yapması sağlanabilir.
Farklı yüksekliklere sahip ürünlerde motorlu Z ekseni kullanılabilir. Böylece lazer kafasının çalışma yüksekliği ürün reçetesine göre otomatik veya kontrollü biçimde değiştirilebilir.
Geniş parçaların farklı noktalarının markalanması gerektiğinde ise X-Y hareket sistemleri kullanılabilir. Bu sistemlerde ürün veya lazer kafası farklı koordinatlara taşınarak tek bir makine üzerinde birden fazla markalama bölgesi oluşturulabilir.
5. Özel Kabin ve Operatör Güvenliği
Projeye özel lazer markalama makinesi tasarlanırken mekanik kabin yalnızca estetik bir dış gövde olarak değerlendirilmemelidir. Kabin, lazer güvenliği, operatör ergonomisi ve üretim prosesinin kontrolü açısından önemli bir bileşendir.
Ürünün boyutuna göre standart makinelerden daha büyük çalışma hacmine sahip kabinler tasarlanabilir. Manuel yükleme yapılan sistemlerde kapının açılma yönü ve operatörün çalışma alanı dikkate alınmalıdır.
Otomatik kapı, güvenlik switchleri, interlock yapıları, acil durdurma sistemi ve uygun lazer güvenlik camları uygulamaya göre sisteme dahil edilebilir.
Büyük veya ağır ürünlerin işlendiği projelerde ürünün vinç, robot veya taşıma sistemiyle makine içerisine alınması gerekebilir. Bu durumda kabin geometrisi mevcut üretim ekipmanlarına göre şekillendirilmelidir.
Özel Lazer Markalama Sistemlerinde Otomasyon ve Entegrasyon Nasıl Yapılır?
6. PLC ve Sensör Entegrasyonu
Özel lazer markalama makinelerinde otomasyon ihtiyacı arttıkça PLC ve sensör sistemleri daha önemli hale gelir. Ürünün doğru pozisyonda olup olmadığı, kapının kapalı olması, fikstürün ürünü sabitlemesi veya lazer sisteminin hazır durumda bulunması farklı sensörler aracılığıyla kontrol edilebilir.
PLC, bu bilgiler doğrultusunda proses sırasını yönetebilir. Ürün istasyona geldiğinde fikstür kapanabilir, lazer markalama işlemi başlayabilir ve işlem tamamlandığında ürün serbest bırakılabilir.
Her aşamanın bir önceki koşul tamamlanmadan başlamaması güvenli ve kontrollü üretim açısından önemlidir.
Aynı sistem içerisinde farklı ürünler işleniyorsa PLC doğru ürün reçetesini seçerek ilgili fikstür ve markalama parametrelerinin kullanılmasını sağlayabilir.
7. Konveyör ve Otomatik Ürün Taşıma Sistemleri
Yüksek adetli üretim hatlarında operatörün her ürünü manuel olarak lazer markalama makinesine taşıması verimli olmayabilir. Bu durumda özel sistem mevcut konveyör hattına entegre edilebilir veya makineye özel bir ürün taşıma sistemi oluşturulabilir.
Ürün sensör tarafından algılandıktan sonra markalama pozisyonunda durdurulabilir. Fikstür ürünü sabitleyebilir ve lazer işlemi tamamlandıktan sonra ürün yeniden hatta bırakılabilir.
Bazı projelerde ürünün tamamen durmasına gerek kalmadan hareket halindeyken markalama gerçekleştirilebilir. Ancak bu uygulamalarda hat hızı, ürün mesafesi ve lazer sisteminin çalışma süresi çok daha hassas biçimde hesaplanmalıdır.
Konveyör entegrasyonu tasarlanırken sistemin mevcut üretim kapasitesini düşürmemesi temel hedeflerden biridir.
8. Kamera ve Görüntü İşleme Entegrasyonu
Projeye özel lazer markalama makinelerinde kamera sistemleri farklı amaçlarla kullanılabilir. Kamera, ürünün doğru yönde yerleştirilip yerleştirilmediğini kontrol edebilir veya markalama yapılacak referans noktasını otomatik olarak tespit edebilir.
Ürün konumunda küçük değişiklikler bulunan uygulamalarda görüntü işleme sistemi markalama koordinatlarını buna göre düzeltebilir.
Markalama tamamlandıktan sonra kamera QR kod veya DataMatrix gibi kodları okuyarak işlemin doğruluğunu kontrol edebilir. Böylece kodun yalnızca markalandığı değil, makine tarafından okunabildiği de doğrulanmış olur.
Kamera sonucunun PLC veya üretim sistemine aktarılması sayesinde hatalı ürün otomatik olarak ayrılabilir veya üretim hattı belirlenen kurala göre durdurulabilir.
9. ERP, MES ve Veri Tabanı Bağlantıları
Özel lazer markalama projelerinde değişken veri ihtiyacı varsa makinenin işletmenin dijital altyapısıyla haberleşmesi gerekebilir.
Üretilecek ürünün seri numarası, model kodu, tarih, parti numarası veya diğer bilgiler ERP, MES ya da farklı bir veri tabanından alınabilir.
Lazer sistemi gelen bilgiyi otomatik olarak metin, QR kod veya DataMatrix formatına dönüştürebilir. Markalama tamamlandıktan sonra işlem sonucu tekrar merkezi sisteme gönderilebilir.
Bu yapı, fiziksel ürünün üzerindeki kod ile işletmenin dijital üretim kaydı arasında bağlantı kurulmasını sağlar.
Özellikle otomotiv, elektronik, savunma, makine ve yüksek izlenebilirlik gerektiren farklı sektörlerde bu yaklaşım önemli olabilir.
10. Numune Testi, Prototip ve Devreye Alma Süreci
Projeye özel lazer markalama makinesi geliştirilirken sistemin doğrudan seri üretime alınması yerine uygulamanın aşamalı biçimde doğrulanması daha sağlıklı bir yöntemdir.
İlk olarak gerçek ürün üzerinde lazer markalama testi yapılabilir. Uygun lazer teknolojisi, güç, lens ve parametreler belirlendikten sonra mekanik ve otomasyon tasarımı bu gereksinimlere göre oluşturulur.
Makine tamamlandığında ürün yükleme, fikstürleme, markalama, kamera kontrolü ve ürün çıkışı gibi tüm proses adımları birlikte test edilmelidir.
Çevrim süresi de bu aşamada ölçülmelidir. Lazer markalama iki saniyede tamamlanıyor olsa bile mekanik hareketlerin toplam süreyi artırabileceği unutulmamalıdır.
Sistem üretim tesisine alındığında saha koşullarında devreye alma gerçekleştirilebilir. PLC bağlantıları, üretim hattı sinyalleri, veri iletişimi ve güvenlik fonksiyonları gerçek üretim ortamında tekrar kontrol edilebilir.
Venox özel lazer markalama sistemleri değerlendirilirken temel amaç yalnızca standart bir makineyi farklı ölçülerde üretmek değildir. Ürünün ve prosesin ihtiyacına göre lazer, mekanik, otomasyon, yazılım ve görüntü işleme bileşenlerinin tek sistem içerisinde birlikte çalışması hedeflenir.
Bazı projelerde yalnızca ürüne özel bir fikstür yeterli olabilirken, bazı uygulamalarda çok eksenli hareket sistemi, otomatik kapı, konveyör, robot, kamera ve merkezi veri entegrasyonu gerekebilir. Bu nedenle özel makine tasarımının kapsamı üretim sürecine göre belirlenmelidir.
Metal ağırlıklı projelerde kullanılabilecek lazer çözümlerini incelemek için fiber lazer markalama makinaları ve makineleri sayfasını ziyaret edebilirsiniz.
Standart ve özelleştirilebilir ürün seçenekleri için lazer markalama makineleri sayfasını inceleyebilirsiniz.
Ürününüz standart bir lazer markalama makinesine uygun değilse; özel fikstür, hareket sistemi, otomasyon, kamera veya üretim hattı entegrasyonu gereksinimlerini değerlendirmek için Venox ile iletişime geçebilirsiniz.
