

Automatisation et intégration aux lignes de production dans les systèmes de marquage laser Venox
Dans la production industrielle, un système de marquage laser n’est pas toujours utilisé comme une machine autonome. En particulier dans les installations à forte cadence de production, il peut être nécessaire de détecter automatiquement le produit, de le positionner correctement, de générer les données correspondantes, de le marquer au laser et de vérifier le résultat du processus. Dans ce cas, le système de marquage laser devient une partie active de la ligne de production.
Les systèmes de marquage laser Venox peuvent être évalués conjointement avec différentes infrastructures telles que des PLC, des capteurs, des convoyeurs, des systèmes servo, des caméras, des bases de données, des MES et des ERP, en fonction du scénario de production. L’objectif principal n’est pas seulement d’automatiser le processus de marquage, mais également d’établir une connexion contrôlée et répétable entre le produit et les données de production.
Par exemple, le modèle d’une pièce arrivant sur la ligne de production peut être identifié automatiquement, le numéro de série correspondant peut être récupéré depuis le système central, ces données peuvent être marquées sur le produit sous forme de code DataMatrix, puis le système de caméra peut contrôler la lisibilité du code. Toutes ces opérations peuvent être réalisées sans qu’une intervention manuelle de l’opérateur soit nécessaire pour chaque produit.
Par conséquent, dans les projets de marquage laser intégrés aux lignes de production, l’architecture d’automatisation, le flux de données, le système mécanique et le temps de cycle sont tout aussi importants que la source laser. Le système approprié est créé en évaluant l’ensemble de ces composants conjointement.
Comment les systèmes de marquage laser Venox peuvent-ils être intégrés aux lignes de production ?
1. Détection automatique du produit
L’une des premières étapes des systèmes automatiques de marquage laser consiste à détecter correctement l’arrivée du produit à la station de marquage. À cette fin, des capteurs photoélectriques, des capteurs de proximité, des systèmes d’encodeurs ou des signaux PLC existants sur la ligne de production peuvent être utilisés.
Il n’est pas toujours approprié de démarrer immédiatement le processus de marquage dès que le produit est détecté. Il peut être nécessaire de vérifier que la pièce se trouve dans la bonne position, que la zone de marquage est située dans la plage de focalisation du laser et que le système respecte les conditions de fonctionnement en toute sécurité.
Par conséquent, la structure de détection ne doit pas être considérée uniquement comme un moyen de fournir une information de présence ou d’absence du produit, mais comme une partie de la chaîne d’automatisation garantissant le bon déroulement du processus dans l’ordre prévu.
Sur les lignes de production à grande vitesse, le temps de réponse du capteur et la distance entre les produits deviennent également importants en termes de temps de cycle.
2. Communication entre le PLC et le système de marquage laser
Le PLC peut jouer un rôle central dans la coordination des différentes machines et stations de la ligne de production. Avec une conception de projet appropriée, le système de marquage laser peut également être configuré pour communiquer avec le PLC.
Le PLC peut informer le système laser que le produit est arrivé à la station de marquage. Une fois le processus terminé, le système laser peut envoyer au PLC un signal indiquant que le marquage est terminé. En cas d’erreur, le système peut être arrêté ou le produit peut être dirigé vers une station de rejet.
Cette communication bidirectionnelle permet au processus de marquage laser de fonctionner de manière synchronisée avec la ligne de production. Dans les installations où différents modèles de produits sont fabriqués sur une même ligne, il peut également être possible de sélectionner automatiquement la bonne recette produit via le PLC.
Ainsi, la nécessité pour l’opérateur de sélectionner manuellement le programme peut être réduite et le risque d’appliquer un marquage incorrect sur un mauvais produit peut être maîtrisé.
3. Systèmes de marquage laser avec convoyeur
Les systèmes de convoyeur peuvent permettre le transport automatique des produits jusqu’à la station de marquage. Selon la structure de l’application, le produit peut être arrêté pendant le marquage ou être marqué pendant son déplacement.
Dans les systèmes où le marquage est effectué à l’arrêt, le produit est immobilisé à un point précis, le processus laser est réalisé, puis le convoyeur recommence à fonctionner. Cette approche peut offrir un avantage dans les applications nécessitant un positionnement précis.
Dans les applications de marquage en mouvement, la vitesse du produit et le fonctionnement du système laser doivent être synchronisés. Lorsque la vitesse de production est élevée, le timing, le déclenchement et le temps de marquage deviennent critiques.
Lors de la conception d’un système avec convoyeur, les dimensions du produit, la distance entre les produits, la vitesse de la ligne et la densité du contenu à marquer doivent être évaluées conjointement.
4. Intégration du laser avec des robots et des systèmes de mouvement
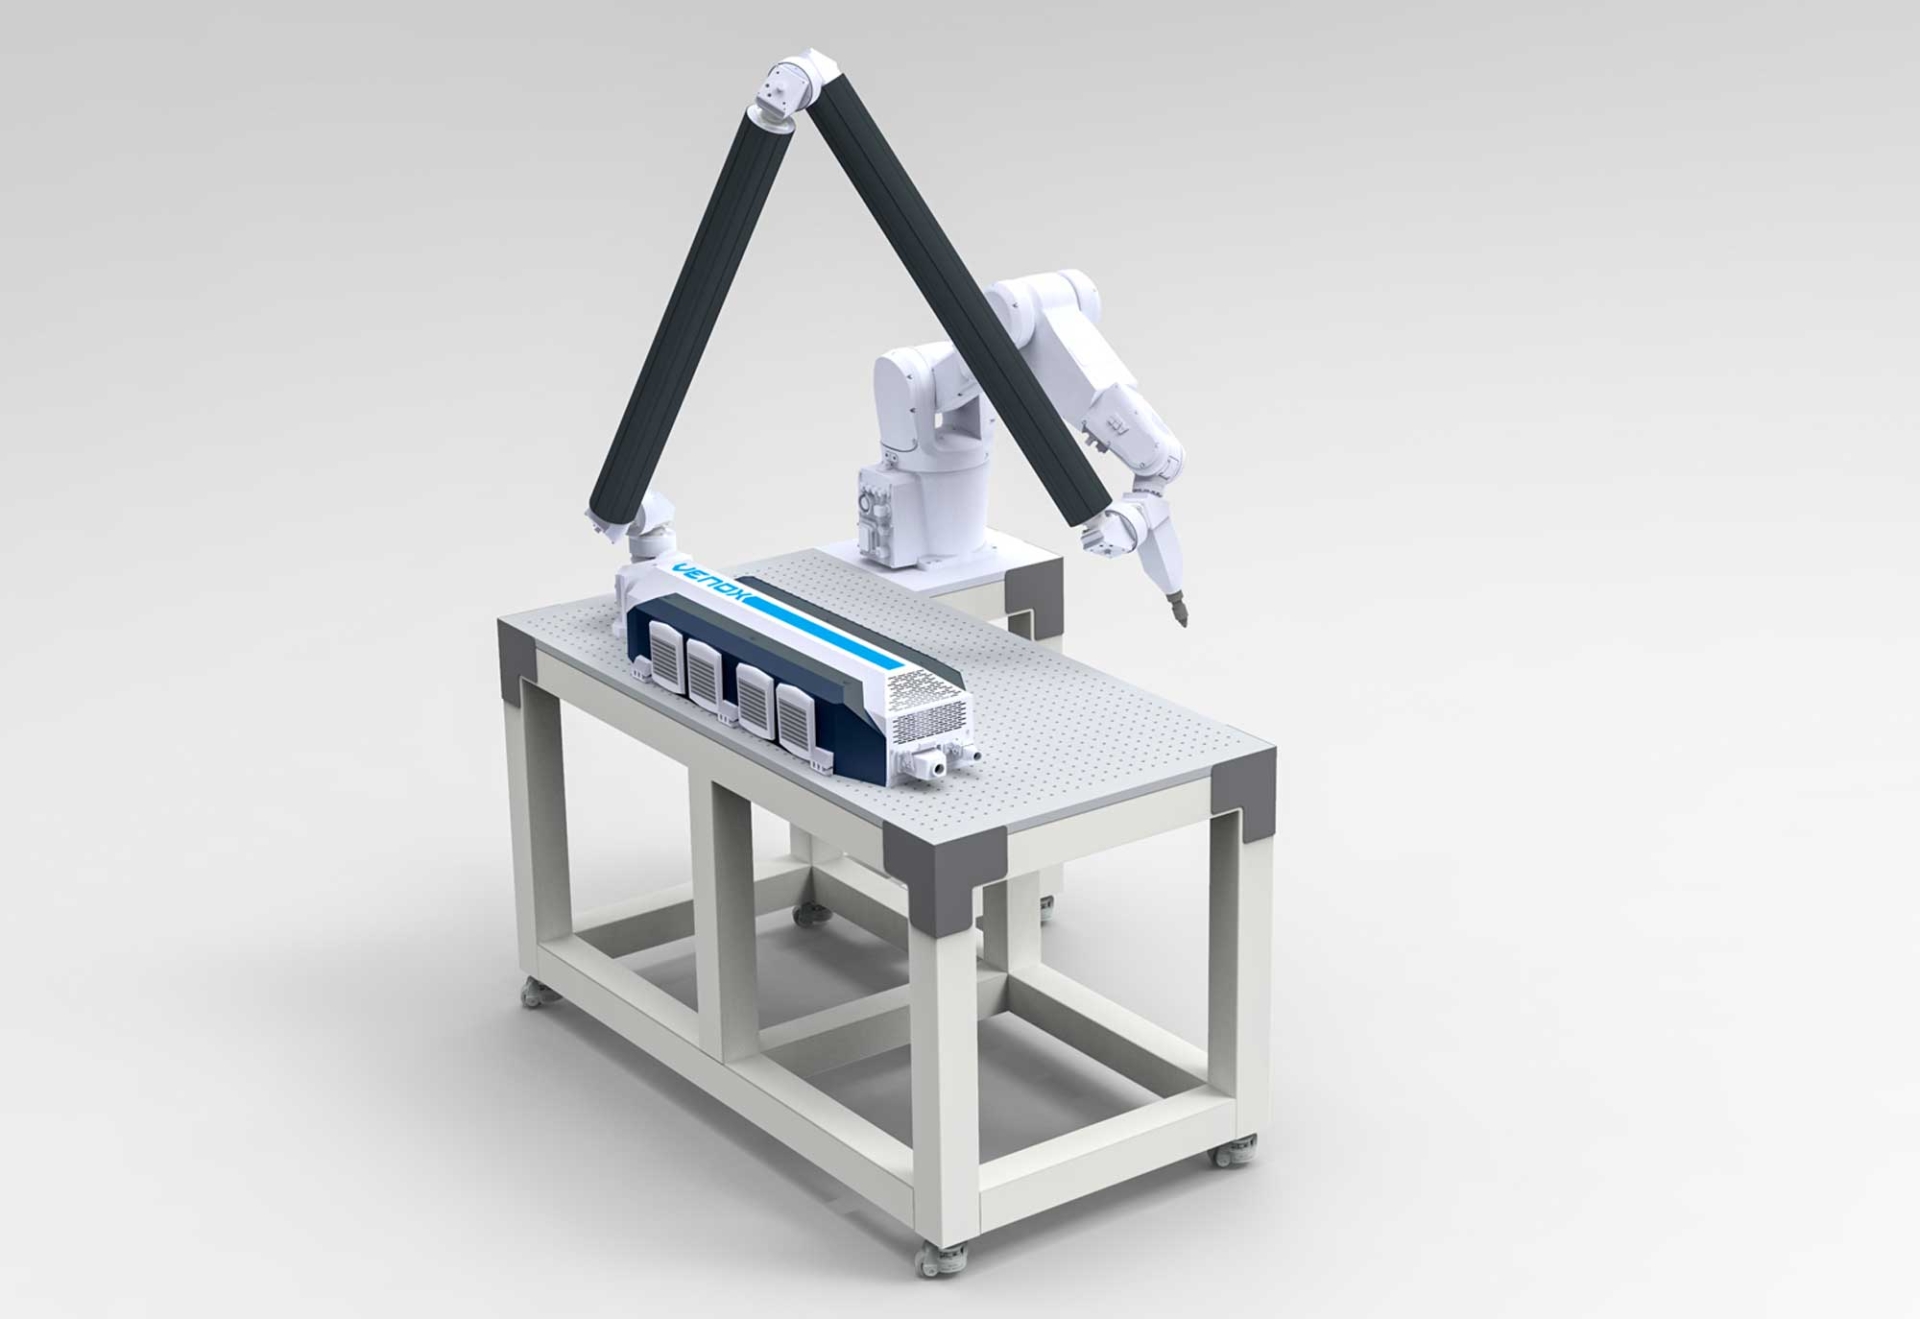
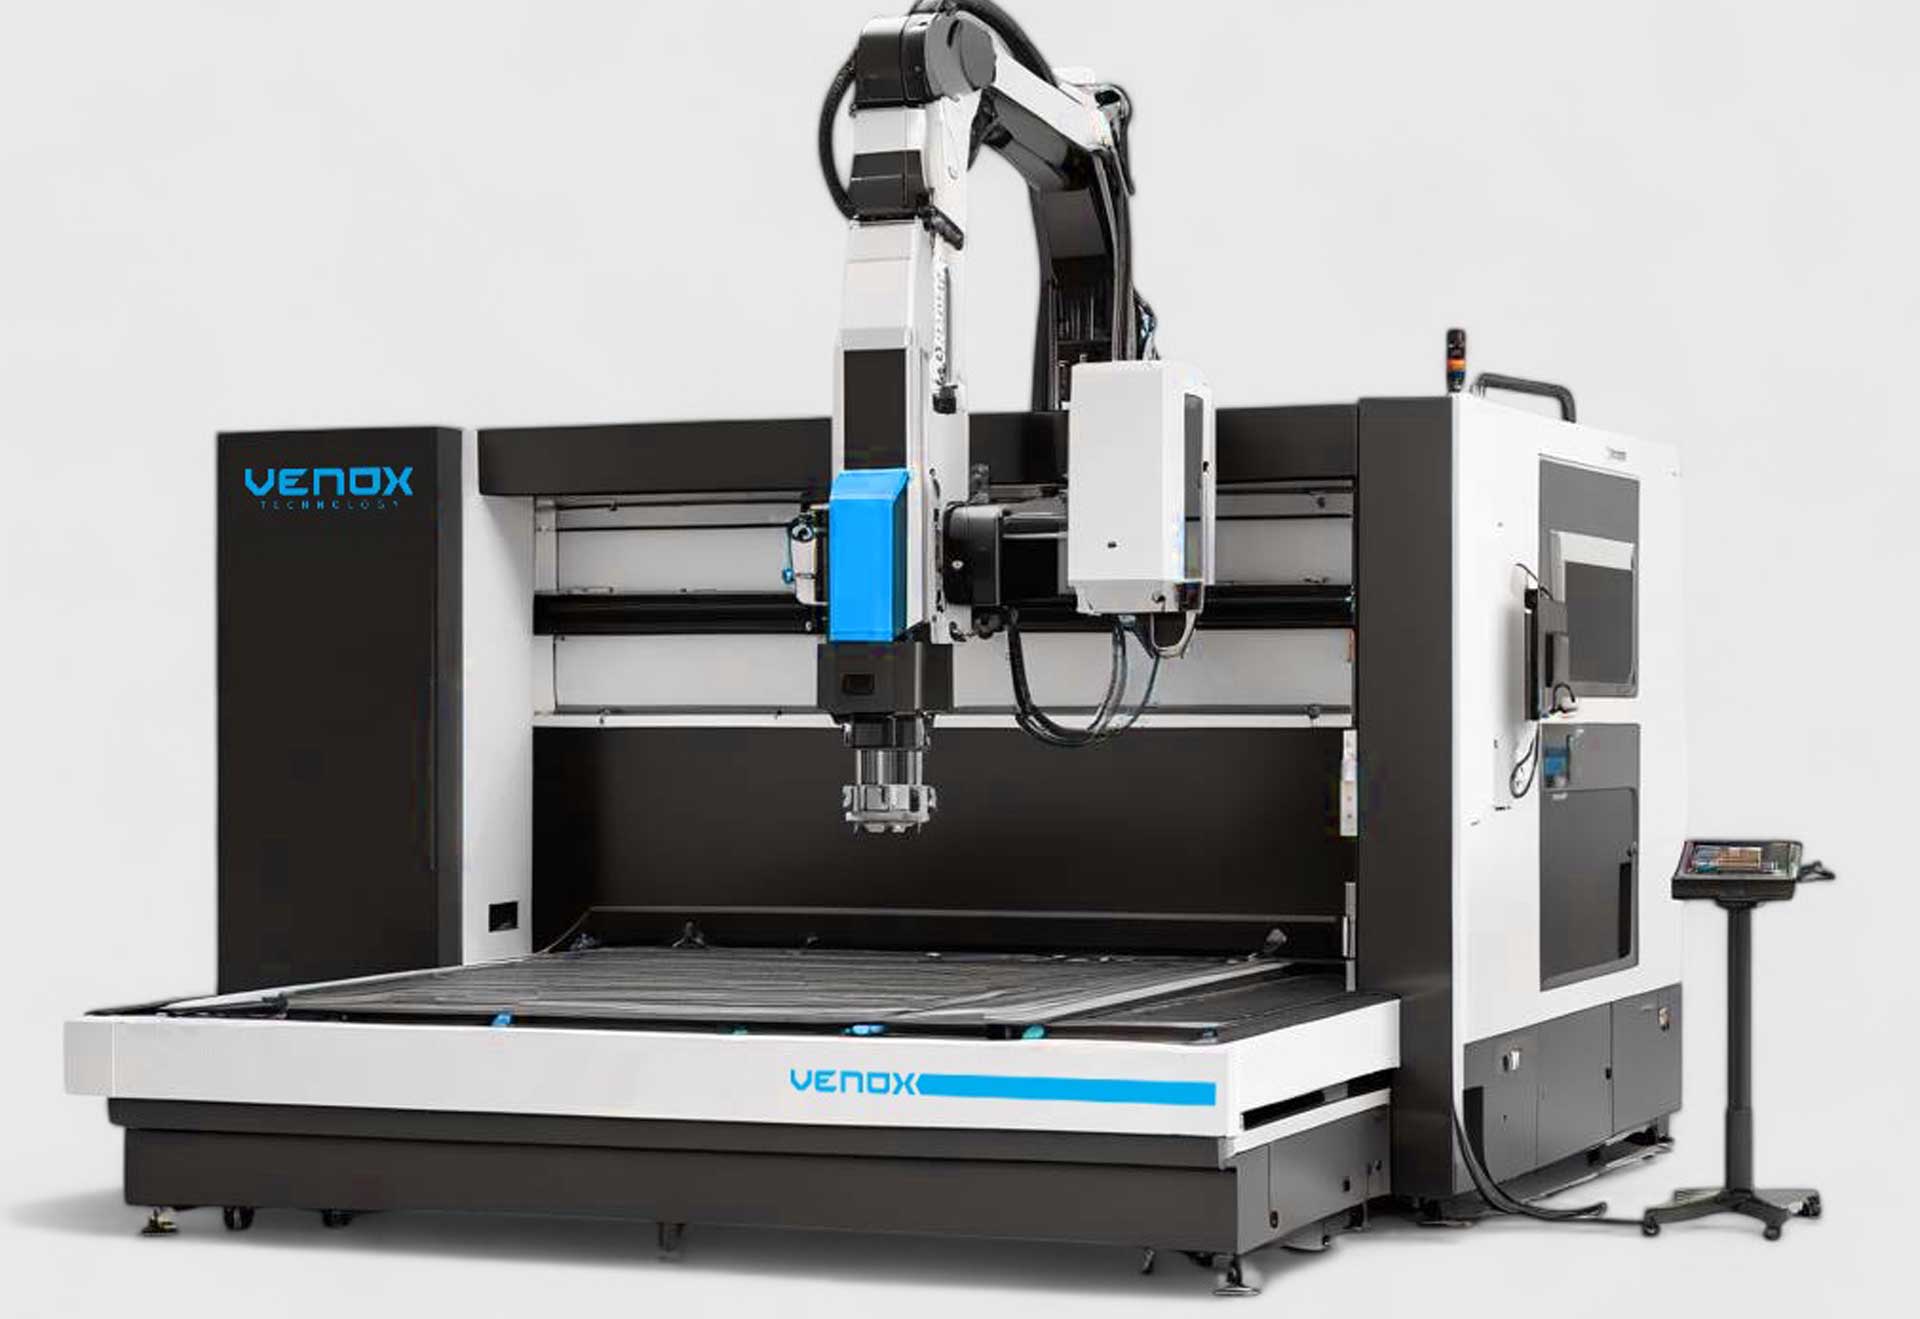
Pour certains produits, la surface à marquer n’est pas située dans une position fixe ou plusieurs surfaces d’une même pièce peuvent devoir être marquées. Dans ce type de projet, des robots ou des systèmes de mouvement multiaxes peuvent être utilisés.
Le robot peut transporter le produit jusqu’à la station de marquage laser, positionner la pièce selon un angle déterminé ou la transférer vers l’opération suivante une fois le marquage terminé.
Alternativement, la tête laser peut être déplacée sur les axes X, Y ou Z. Pour les produits de grande taille, cette approche peut permettre de déplacer le système laser vers différents points du produit plutôt que de déplacer la pièce elle-même.
Un axe rotatif peut être utilisé pour les pièces cylindriques, un axe Z motorisé pour les produits de différentes hauteurs ou des systèmes de déplacement linéaire pour les grandes surfaces.
5. Caméras et systèmes de traitement d’image
Les systèmes de caméra peuvent être utilisés aussi bien avant qu’après le marquage dans les projets automatiques de marquage laser. Avant le marquage, la position correcte, l’orientation ou le modèle du produit peuvent être déterminés grâce au traitement d’image.
Dans les projets où le produit ne se trouve pas exactement dans la même position à chaque cycle, la caméra peut détecter des points de référence et aider à corriger les coordonnées de marquage.
Après le marquage, le code QR, le code DataMatrix ou le numéro de série peut être lu par la caméra. Il est ainsi possible de vérifier que le code a été généré correctement et qu’il est lisible par un lecteur.
Cette structure peut transformer le processus de marquage laser, qui n’est plus seulement un système réalisant une opération, en une partie intégrante d’un processus automatisé de contrôle qualité.
Données, traçabilité et conception du système dans l’automatisation du marquage laser
6. Récupération des données depuis les systèmes ERP et MES
Dans les environnements de production modernes, les informations à marquer ne sont souvent pas saisies manuellement par l’opérateur. Les numéros de série, codes produit, dates de production, informations de lot ou autres données variables peuvent être récupérés depuis un ERP, un MES ou différents systèmes de gestion de production.
Lorsque le produit arrive à la station de marquage, le système central peut déterminer quelles données doivent être appliquées à la pièce concernée. Le logiciel laser peut recevoir ces données et les appliquer au produit sous forme de texte, de code QR ou de code DataMatrix.
Une fois le marquage terminé, le résultat du processus peut être renvoyé vers le système central. Il devient ainsi possible d’enregistrer quel numéro de série a été appliqué à quel produit.
Cette approche est particulièrement importante dans les secteurs tels que l’automobile, l’électronique, le médical, la défense et d’autres domaines de production où la traçabilité des produits est critique.
7. Automatisation des numéros de série, codes QR et DataMatrix
Le marquage de données variables constitue l’un des domaines d’application les plus importants des systèmes laser automatiques. Un numéro de série unique peut être attribué à chaque produit ou le système peut générer automatiquement des codes QR et DataMatrix.
Un numéro de série ne doit pas nécessairement être constitué uniquement de chiffres séquentiels. Le modèle du produit, la date, l’équipe, le numéro de ligne ou différents paramètres de production peuvent être intégrés à la structure du numéro de série.
Le contenu du code peut être modifié dynamiquement pendant la production. Ainsi, différentes informations peuvent être appliquées aux produits se succédant sur une même ligne de production.
Pour obtenir des informations plus détaillées sur les solutions de marquage laser et de traçabilité, vous pouvez consulter la page systèmes de marquage laser.
8. Réduction du risque de mauvais produit et de mauvaise recette
L’un des risques importants sur les lignes de production automatiques consiste à appliquer un code au bon format sur le mauvais produit. Par conséquent, la correspondance entre l’identité du produit et la recette de marquage doit être contrôlée par le système.
Le type de produit peut être déterminé à l’aide d’un lecteur de codes-barres, d’une caméra, d’un capteur, d’un système RFID ou du PLC. Après avoir reçu les informations attendues sur le produit, le système peut sélectionner automatiquement le fichier de marquage correspondant.
Cette structure peut réduire la dépendance à la sélection manuelle des recettes par l’opérateur. Elle permet également de mieux contrôler le risque de marquage incorrect dès les premières étapes du processus de production.
La relecture du code par une caméra après le marquage peut constituer une seconde couche de vérification de la correspondance entre le produit et les données.
9. Calcul du temps de cycle et de la capacité de production
Pour qu’une automatisation de marquage laser soit efficace, le système doit être capable de suivre le temps de cycle réel de la ligne de production. Il convient donc de calculer non seulement la vitesse théorique de balayage du laser, mais également l’ensemble des opérations réalisées au niveau de la station.
L’arrivée du produit à la station, sa fixation, le processus de marquage, le contrôle par caméra, l’ouverture du dispositif de fixation et la sortie du produit font tous partie du temps de cycle total.
Par exemple, même si le processus laser ne dure que deux secondes, les opérations de positionnement du produit et de vérification par caméra peuvent porter le temps total à cinq secondes. Si la ligne de production envoie un produit toutes les trois secondes, il peut être nécessaire de revoir la conception du système.
Par conséquent, dans les projets d’automatisation laser Venox, il est important d’évaluer la capacité du système en fonction du scénario réel de production.
10. Sécurité, gestion des erreurs et mise en service
Lors de la conception d’un système automatique de marquage laser, la sécurité de l’opérateur et de la machine doit être prise en compte au même titre que les performances de production. Une enceinte de protection, des interrupteurs de sécurité, des systèmes d’interverrouillage, des dispositifs d’arrêt d’urgence et des composants appropriés de sécurité laser peuvent faire partie du projet.
La manière dont le système d’automatisation doit réagir aux éventuelles situations d’erreur doit également être définie à l’avance. Si le code ne peut pas être lu, si le produit est mal positionné, si le système laser n’est pas prêt ou si les données ne peuvent pas être reçues depuis le système central, il convient de déterminer comment la production doit se poursuivre.
Dans certaines applications, la ligne peut être arrêtée ; dans d’autres projets, le produit peut être dirigé vers une zone de rejet ou une alarme peut être envoyée à l’opérateur. Cette décision varie selon le niveau de criticité du processus de production.
Une fois le système terminé, il doit être testé dans des conditions aussi proches que possible de la production réelle. La communication PLC, la séquence des capteurs, la qualité du marquage, la vérification par caméra et les fonctions de sécurité doivent être contrôlées conjointement.
L’approche d’automatisation des systèmes de marquage laser Venox repose sur une évaluation conjointe de la source laser, de la conception mécanique, du logiciel, de la gestion des données et du contrôle de la ligne de production. Alors qu’une station de marquage standard peut être suffisante pour certains projets, d’autres lignes de production peuvent nécessiter un système entièrement automatisé et intégré à une base de données.
Pour les solutions pouvant être utilisées dans des projets d’automatisation principalement orientés vers les métaux, vous pouvez consulter la page machines de marquage laser à fibre.
Parmi les machines de marquage laser destinées à différents besoins de production, le système approprié peut être déterminé en fonction du matériau du produit, du temps de cycle, de la structure des données et du niveau d’automatisation.
Pour obtenir une évaluation technique concernant le développement d’un système de marquage laser spécifique à votre ligne de production avec PLC, capteurs, caméras, convoyeurs, ERP, MES ou différentes infrastructures d’automatisation, vous pouvez contacter Venox.
