

Découpe laser de tôles fines : comment garantir la qualité de coupe de l'acier inoxydable, de l'aluminium et du cuivre de 0,1–3 mm ?
La découpe laser de tôles fines consiste à découper des feuilles métalliques d'une épaisseur de 0,1–3 mm à l'aide d'un laser à fibre, afin d'obtenir des coupes sans bavures, sans déformation et avec une largeur de coupe (kerf) réduite. Contrairement à la découpe de tôles épaisses, le principal défi n'est pas le manque de puissance, mais l'excès de chaleur, qui peut déformer la pièce, brûler les bords et altérer les petits détails. La qualité de coupe repose sur la gestion coordonnée de l'apport thermique, du gaz d'assistance, de la position du foyer et de la stratégie de découpe.
L'acier inoxydable, l'aluminium et le cuivre sont les trois matériaux les plus couramment découpés dans cette plage d'épaisseurs, et chacun présente un comportement différent. L'acier inoxydable est sensible à l'oxydation, l'aluminium à la formation de bavures et aux réflexions, tandis que le cuivre est sujet à une découpe instable en raison de sa forte réflectivité et de sa conductivité thermique élevée.
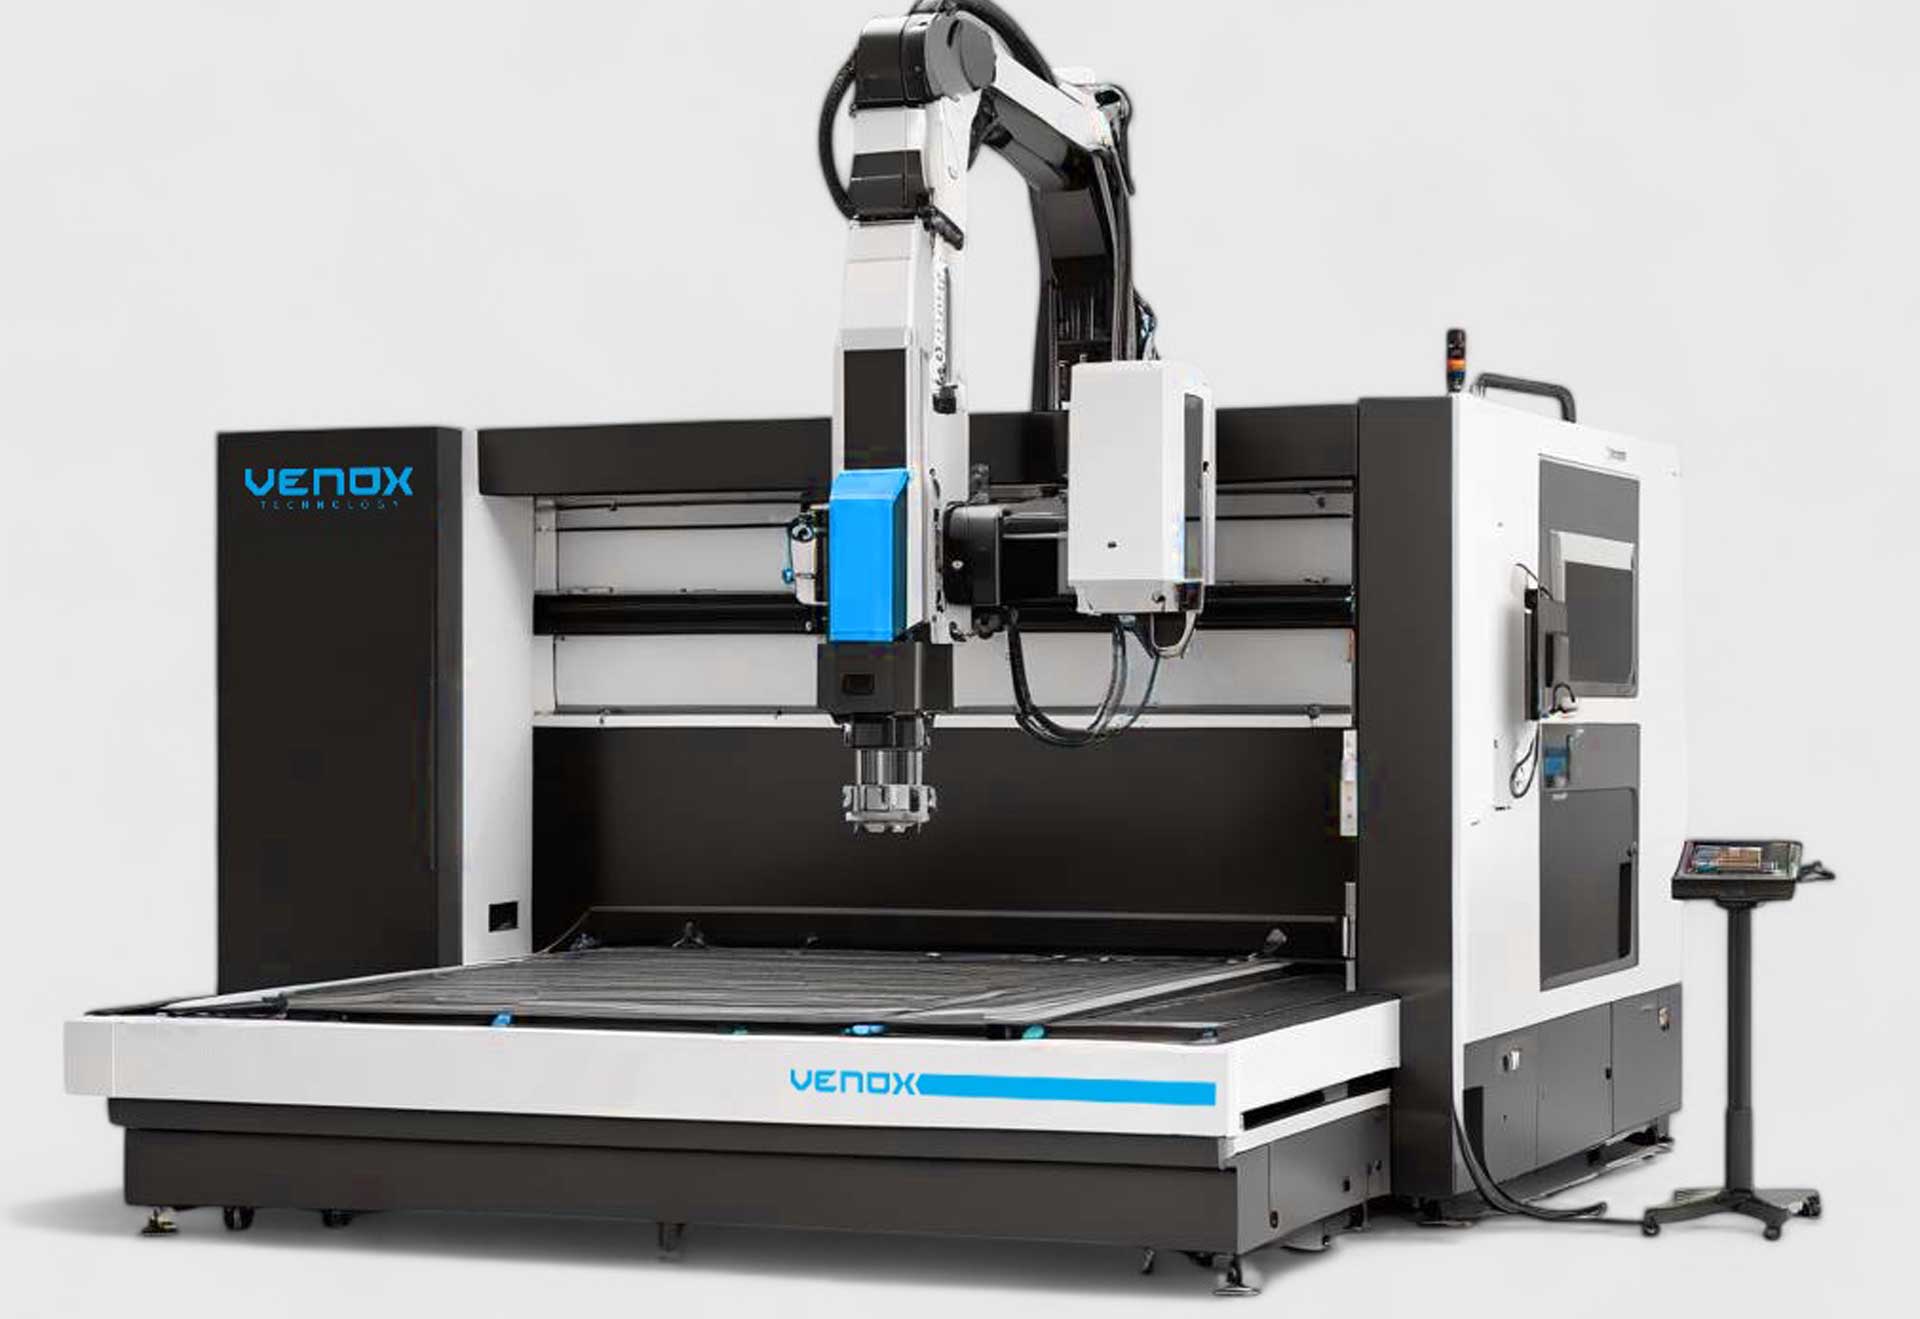
Les systèmes de découpe laser de Venox utilisent des lasers à fibre à scanner galvanométrique pour les pièces métalliques fines. Cet article explique les facteurs qui déterminent la qualité de coupe des tôles fines ainsi que l'approche adaptée à chaque matériau.
Facteurs déterminant la qualité de coupe des tôles fines
Apport thermique et maîtrise des déformations
Les tôles fines possèdent une faible capacité thermique ; un excès d'énergie entraîne la déformation de la pièce et la coloration des bords. La solution ne consiste pas simplement à réduire la puissance, mais à équilibrer la densité énergétique avec une vitesse de coupe appropriée. Le fonctionnement en mode pulsé, la répartition de la chaleur en modifiant l'ordre de découpe des longs contours et le maintien de micro-attaches (micro-tabs) sur les petites pièces permettent de réduire les déformations. La fixation de la tôle par aspiration ou à l'aide de dispositifs de serrage mécaniques limite également les mouvements dus à la chaleur. Comme les très petites pièces peuvent basculer et interrompre le faisceau laser à la fin de la découpe, l'ordre de libération des pièces et la position des micro-attaches doivent être planifiés dès la phase de conception.
Formation de bavures et de scories
Les bavures se forment lorsque le métal fondu se solidifie sur le bord inférieur. Une pression de gaz insuffisante, une mauvaise focalisation et une vitesse de coupe trop faible augmentent la formation de bavures. Dans la découpe de tôles fines, une pression de gaz et une distance de buse appropriées permettent d'obtenir des bords sans bavures, évitant ainsi une opération d'ébavurage ultérieure. Lors des essais sur échantillons, le bord inférieur doit être examiné à l'aide d'une loupe.
Choix du gaz d'assistance
Pour l'acier inoxydable et l'aluminium, l'azote permet d'obtenir des bords brillants et exempts d'oxydation ; il est privilégié pour les pièces destinées à subir des opérations ultérieures de soudage ou de revêtement. Pour l'acier au carbone, l'oxygène augmente la vitesse de coupe, mais laisse une couche d'oxyde sur les bords. Pour les matériaux très fins, l'air comprimé propre constitue une solution économique ; bien que la qualité des bords soit inférieure à celle obtenue avec l'azote, elle reste suffisante pour de nombreuses applications.
Position du foyer et distance de la buse
Dans la découpe de tôles fines, le foyer est généralement positionné sur la surface ou légèrement en dessous. Une mauvaise focalisation élargit la largeur de coupe (kerf) et réduit la perpendicularité des bords. La distance entre la buse et le matériau détermine l'écoulement du gaz ; si la tôle n'est pas plane, cette distance doit être maintenue constante à l'aide d'un capteur de distance ou d'un système de mise au point automatique. Comme la profondeur de champ (DOF) est faible dans les systèmes galvanométriques, il est particulièrement important de maintenir la tôle bien à plat.
| Matériau | Épaisseur typique | Gaz recommandé | Points à surveiller |
|---|---|---|---|
| Acier inoxydable | 0,1–3 mm | Azote | Oxydation et coloration, brillance des bords |
| Aluminium | 0,2–3 mm | Azote / air | Bavures sur le bord inférieur, réflexions |
| Cuivre et laiton | 0,1–2 mm | Azote / air | Forte réflectivité, conductivité thermique, stabilité de l'amorçage |
| Acier au carbone | 0,2–3 mm | Oxygène / azote | Couche d'oxyde, équilibre vitesse–qualité |
Applications de découpe laser de tôles fines selon le matériau
Acier inoxydable
Les tôles fines en acier inoxydable sont largement utilisées dans les composants médicaux, alimentaires et électroniques. La découpe à l'azote permet d'obtenir des bords sans oxydation et de préserver la résistance à la corrosion. Si aucune coloration n'est tolérée après la découpe, l'équilibre entre la puissance et la vitesse doit être vérifié par des essais sur échantillons. Pour plus d'informations sur le comportement des métaux lors du traitement laser, consultez la page traitement laser des matériaux métalliques.
Aluminium
L'aluminium conduit rapidement la chaleur et a tendance à former des bavures sur le bord inférieur. Une pression de gaz élevée, une focalisation correcte et une vitesse de coupe suffisante permettent de prévenir la formation de bavures. Lors de la découpe de l'aluminium anodisé, le revêtement est retiré au niveau du bord de coupe ; cet aspect doit être pris en compte si la pièce doit subir une anodisation après la découpe. La forte réflectivité de l'aluminium nécessite de protéger la source laser contre les réflexions en retour ; les sources laser à fibre modernes sont équipées de cette protection. Toutefois, pour les surfaces très réfléchissantes, il est recommandé de choisir un point de départ proche du bord et de maintenir un temps de perçage court.
Cuivre et laiton
Le cuivre absorbe moins efficacement le rayonnement à 1064 nm que les autres métaux et conduit très rapidement la chaleur ; une instabilité peut donc apparaître au début de la découpe. La qualité élevée du faisceau des lasers à fibre et une stratégie d'amorçage pulsé permettent de résoudre ce problème. Le laiton est plus facile à découper que le cuivre ; sa teneur en zinc augmente l'absorption. Pour les deux matériaux, l'azote empêche l'oxydation des bords et évite tout nettoyage supplémentaire avant le brasage ou le revêtement. Les contacts électriques, les barres conductrices et les composants de connecteurs sont découpés selon cette approche ; les applications du secteur électronique en sont des exemples.
Liste de contrôle pour les essais de découpe de tôles fines sur échantillons
- Le matériau, l'alliage et l'épaisseur ont-ils été précisés ?
- Les critères d'acceptation de la qualité des bords (bavures, oxydation, coloration) ont-ils été définis ?
- La tolérance de planéité et les limites de déformation de la pièce sont-elles connues ?
- Le type de gaz et son coût ont-ils été calculés en fonction du volume de production ?
- Les opérations ultérieures (soudage, revêtement, assemblage) influencent-elles les exigences relatives aux bords ?
- Si un marquage est nécessaire après la découpe, a-t-il été prévu dans le même système ?
Questions fréquemment posées
Comment éviter les bavures lors de la découpe laser de tôles fines ? En utilisant une pression de gaz adaptée, une position de focalisation correcte et une vitesse de coupe suffisante. Les paramètres sont validés après inspection du bord inférieur lors des essais sur échantillons.
Peut-on découper une feuille métallique de 0,1 mm au laser ? Oui. Le petit diamètre du spot et le faible apport thermique du laser à fibre permettent de découper proprement les feuilles métalliques et les cales d'épaisseur.
Peut-on utiliser de l'air à la place de l'azote ? Oui, pour les matériaux très fins lorsque la brillance des bords n'est pas essentielle. Toutefois, l'azote est recommandé pour obtenir des bords sans oxydation sur l'acier inoxydable.
Validez vos paramètres de découpe de tôles fines avec Venox
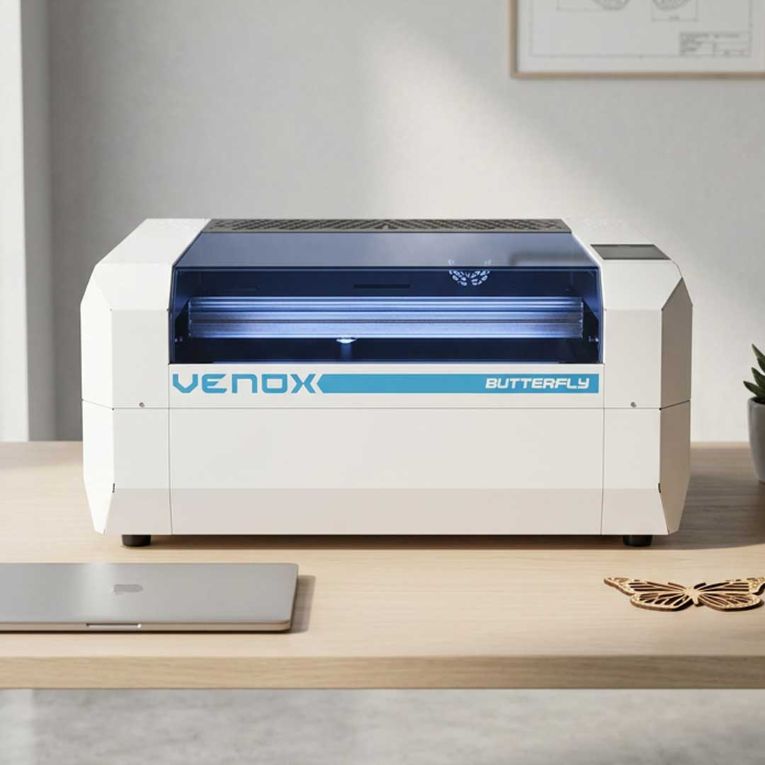
Envoyez-nous vos échantillons de matériaux et évaluez directement la qualité des bords et le temps de cycle sur vos propres pièces grâce à un essai gratuit sur échantillon. Les systèmes Série A et Butterfly peuvent être configurés pour les pièces métalliques fines.
Pour obtenir un devis et une évaluation de votre application, vous pouvez contacter Venox.
