
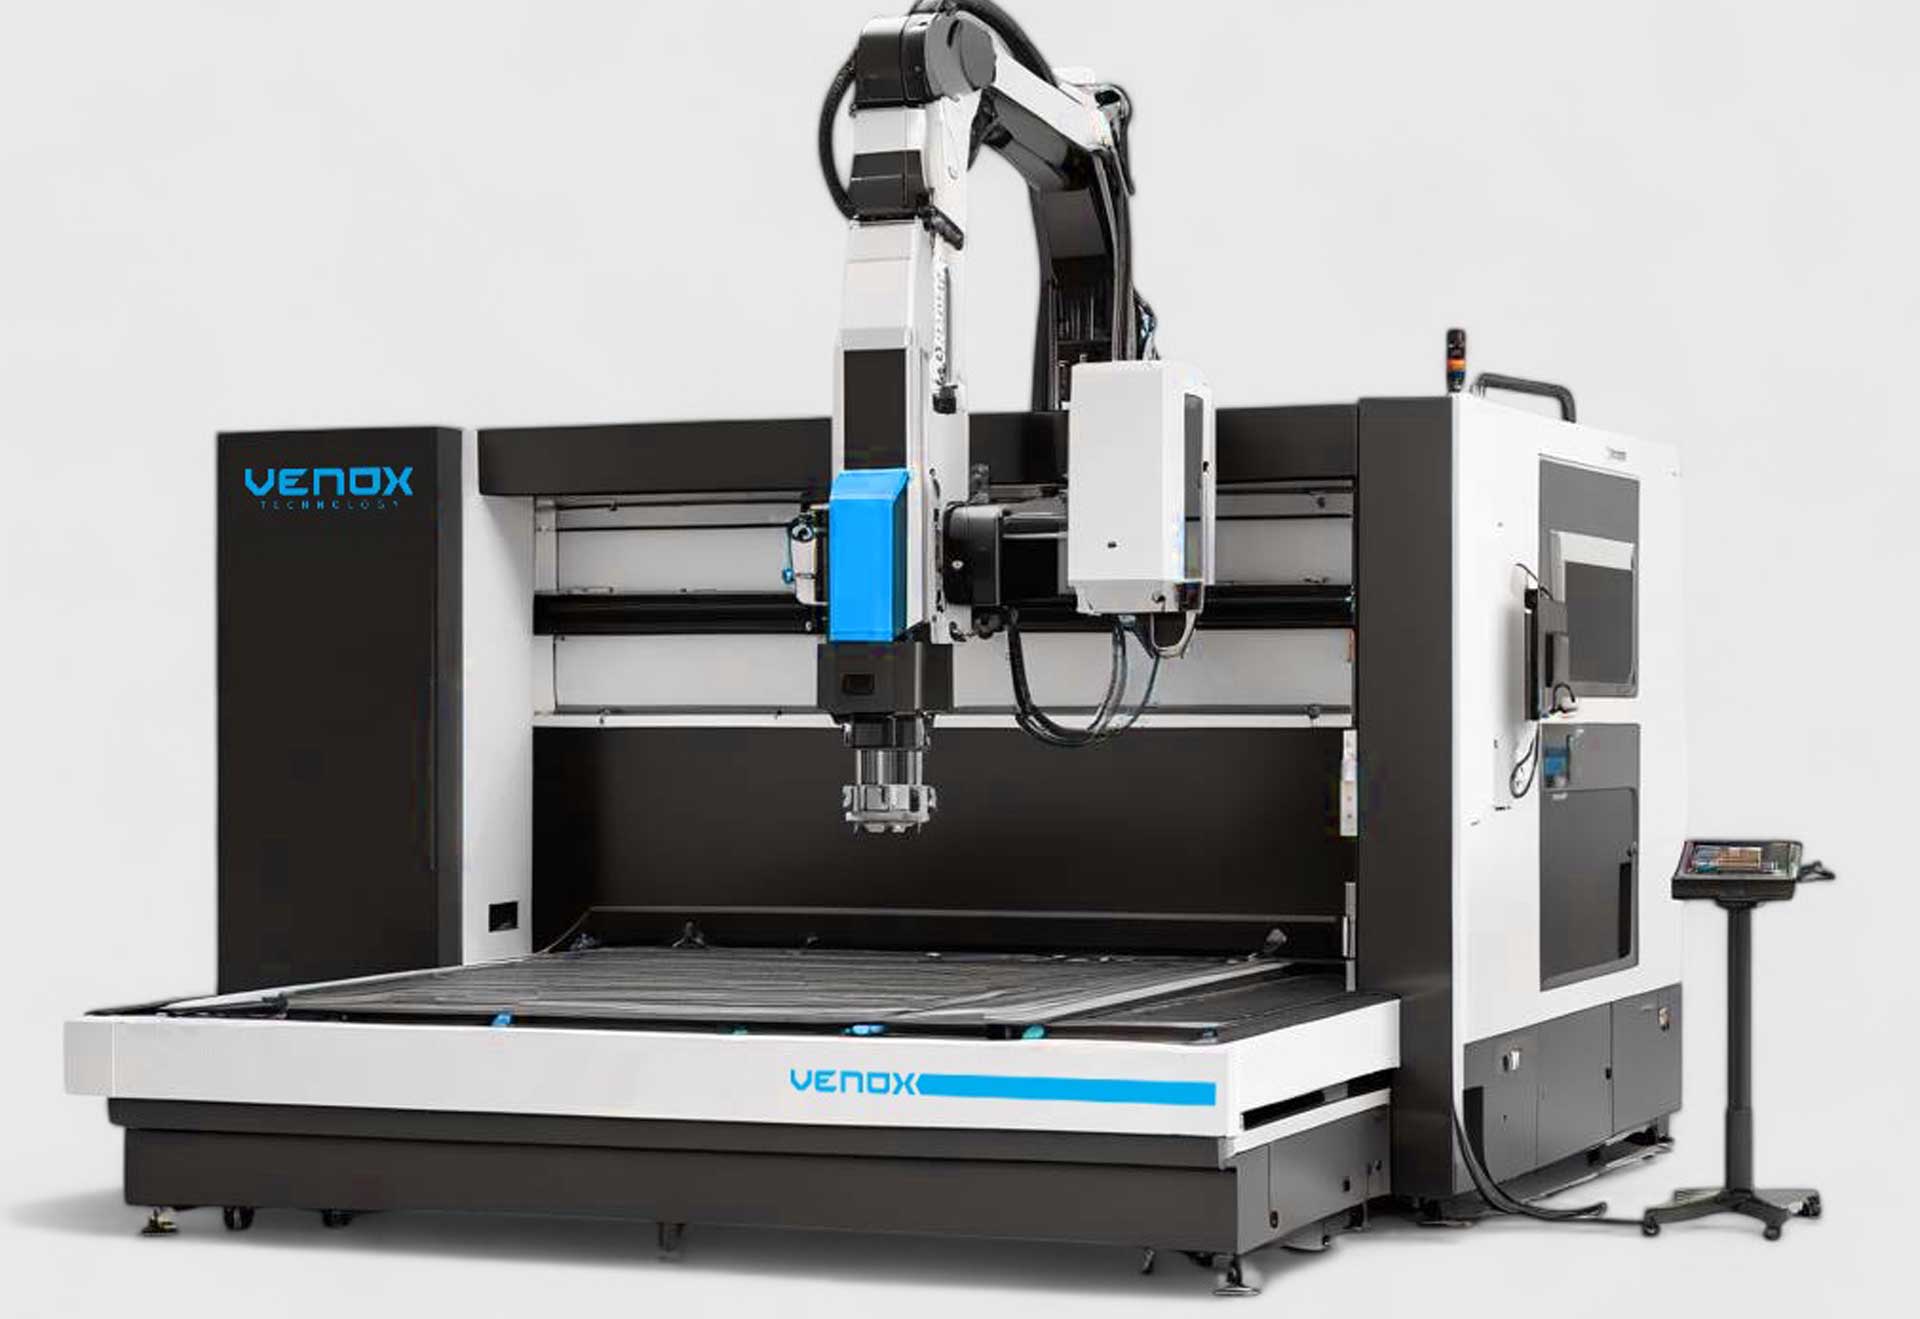


La découpe et le marquage laser peuvent-ils être réalisés sur une même machine ? Les avantages des systèmes combinés
Oui. Dans les systèmes laser à fibre équipés de scanners galvanométriques, une même source laser peut effectuer à la fois la découpe et le marquage. En mode découpe, le matériau est séparé grâce à une densité énergétique élevée et à plusieurs passages ; en mode marquage, une marque permanente est créée sur la surface avec une faible puissance et une vitesse élevée. Les deux opérations sont définies par des ensembles de paramètres distincts et exécutées successivement dans un même programme.
Cette approche permet de découper des pièces métalliques de petites et moyennes dimensions, puis d'y inscrire immédiatement un numéro de série, un code DataMatrix ou un logo sur une seule machine. Elle élimine le transfert des pièces, leur repositionnement et la nécessité d'investir dans une seconde machine.
Les séries Butterfly et Firefly de Venox sont conçues pour cette configuration combinée. Cet article explique le fonctionnement des systèmes combinés, leurs avantages et leurs limites.
Comment fonctionne un système combiné de découpe et de marquage laser ?
Une même source laser, des ensembles de paramètres différents
La différence entre la découpe et le marquage réside dans les paramètres plutôt que dans le matériel. Lors de la découpe, la puissance est élevée, la vitesse est faible, la fréquence est ajustée en fonction du matériau et plusieurs passages sont effectués si nécessaire. Lors du marquage, la puissance est maintenue à un niveau faible et la vitesse à un niveau élevé ; seule la surface est affectée. Dans le logiciel, des paramètres distincts sont attribués à chaque couche géométrique ; le contour de découpe et la zone de marquage sont gérés dans un seul fichier. L'opérateur prépare une seule fois le programme de la pièce ; lors des productions suivantes, seules les données variables (numéro de série, date, lot) sont mises à jour. Cette configuration réduit le temps de préparation à quelques minutes dans les entreprises produisant de petites séries et effectuant de fréquents changements de produits.
Scanner galvanométrique et zone de travail
Les miroirs galvanométriques dirigent le faisceau laser sans mouvement des axes mécaniques. Cela permet d'atteindre des vitesses de marquage élevées et une bonne répétabilité de découpe pour les petites géométries. La zone de travail est limitée par la lentille F-thêta ; pour les pièces plus grandes, les scanners galvanométriques sont utilisés conjointement avec des axes linéaires. Dans les applications en ligne de production, Firefly Integrated fonctionne en intégration avec les convoyeurs et les systèmes d'automatisation.
Gestion de la focalisation et du gaz d'assistance
Lors de la découpe, le point focal est réglé sur la surface du matériau ou légèrement en dessous, et un gaz d'assistance est utilisé pour évacuer la matière fondue. Lors du marquage, la focalisation est positionnée sur la surface et le gaz n'est généralement pas nécessaire ; une aspiration des fumées suffit. Dans les systèmes combinés, les changements de focalisation et de gaz sont effectués automatiquement dans le programme, sans intervention de l'opérateur.
Flux de travail : découpe d'abord ou marquage d'abord ?
En règle générale, le marquage est effectué avant la découpe. Tant que la pièce reste attachée à la plaque, sa position demeure fixe, ce qui garantit une meilleure précision du marquage. Après la découpe, la pièce peut se déplacer légèrement. Dans les conceptions où le code se trouve à proximité du bord de découpe, une distance de sécurité est maintenue afin d'éviter que la chaleur de découpe n'affecte le code. Une exception concerne les pièces qui seront assemblées après la découpe et dont le code doit se trouver sur une surface d'assemblage ; dans ce cas, la pièce est immobilisée à l'aide d'un dispositif de fixation et le marquage est effectué après la découpe. Dans les deux cas, la lisibilité du code doit être vérifiée par des essais sur échantillons.
| Caractéristique | Mode découpe | Mode marquage |
|---|---|---|
| Puissance | Élevée | Faible–moyenne |
| Vitesse | Faible, plusieurs passages | Élevée, un seul passage |
| Focalisation | Sur la surface ou en dessous | Sur la surface |
| Gaz d'assistance | Azote / air | Généralement non nécessaire |
| Résultat | Le matériau est séparé | Marque permanente sur la surface |
Avantages, limites et applications adaptées des systèmes combinés
Avantages
Deux opérations avec un seul investissement, un encombrement réduit, un seul opérateur, l'élimination des erreurs liées au transfert et au repositionnement des pièces, un alignement précis entre la découpe et le code, ainsi qu'une traçabilité dès la première étape de production. Dans les secteurs nécessitant une traçabilité, cette combinaison offre des avantages directs en matière de coûts.
Limites
Les systèmes combinés conviennent aux matériaux de faible et moyenne épaisseur ainsi qu'aux pièces de petites et moyennes dimensions. Des machines de découpe distinctes sont plus efficaces pour la découpe de tôles épaisses, les plaques de très grandes dimensions et les productions en série exigeant des vitesses de coupe extrêmement élevées. De plus, puisque la découpe et le marquage partagent la même source laser, le temps de cycle total correspond à la somme des durées des deux opérations. Dans les productions à très grand volume, la séparation de la découpe et du marquage en postes distincts peut augmenter la cadence de la ligne de production ; cette décision dépend du temps de cycle cible et du budget d'investissement.
Pour quelles pièces ces systèmes sont-ils adaptés ?
Composants électriques et électroniques, supports et capots en tôle fine, pièces médicales, joints et cales d'épaisseur, plaques signalétiques et étiquettes, prototypes et production en petites séries. Pour consulter des exemples d'applications, visitez les pages consacrées à la découpe laser et au marquage laser.
Liste de contrôle pour l'évaluation d'un système combiné
- Les dimensions de la pièce sont-elles compatibles avec la zone de travail du scanner galvanométrique ou un axe supplémentaire est-il nécessaire ?
- L'épaisseur du matériau se situe-t-elle dans la plage de découpe de précision ?
- Le contenu du marquage (numéro de série, code, logo) et son emplacement ont-ils été définis ?
- Le temps de cycle total de découpe et de marquage est-il compatible avec l'objectif fixé ?
- Le code est-il positionné à une distance suffisante pour ne pas être affecté par la chaleur de découpe ?
- Les deux opérations ont-elles été testées dans un même programme lors des essais sur échantillons ?
Questions fréquemment posées
La qualité de la découpe et du marquage diminue-t-elle lorsqu'ils sont effectués sur une seule machine ? Non. Les paramètres étant définis séparément, chaque opération fonctionne avec ses propres réglages optimaux.
Les opérations combinées sont-elles également possibles avec un laser CO₂ ? Oui. Les systèmes CO₂ peuvent à la fois découper et marquer le plastique, l'acrylique et le bois. Les lasers à fibre sont privilégiés pour les métaux.
Quelle opération doit être effectuée en premier ? Dans la plupart des applications, le marquage est effectué avant la découpe, car la précision du positionnement est meilleure lorsque la pièce reste attachée à la plaque.
Testez l'adéquation d'un système combiné avec Venox
En nous communiquant les caractéristiques de votre pièce et le contenu du marquage souhaité, vous pouvez demander un essai gratuit sur échantillon et évaluer la découpe et le marquage au sein d'un même programme.
Pour le choix du système et une demande de devis, vous pouvez contacter Venox.
