

Qu'est-ce que la découpe laser de précision ? Guide de la précision micrométrique pour les tôles fines, les feuilles métalliques et les petites pièces
La découpe laser de précision consiste à découper des tôles fines, des feuilles métalliques, des films plastiques et de petites pièces avec une précision dimensionnelle de l'ordre du micron à l'aide d'un faisceau laser focalisé. Contrairement à la découpe laser traditionnelle de tôles, elle permet de travailler sur des matériaux d'une épaisseur comprise entre 0,05–3 mm plutôt que sur des plaques épaisses, avec un très petit diamètre de spot, une largeur de coupe (kerf) réduite et un apport thermique minimal. Les valeurs de tolérance typiques se situent entre ±0,02 et ±0,05 mm.
Cette méthode est privilégiée pour la production en série de composants de dispositifs médicaux, de pochoirs électroniques, de joints, de cales d'épaisseur, de composants mécaniques de précision et de prototypes, sans frais d'outillage. Comme elle ne nécessite pas de matrices, les modifications de conception peuvent être intégrées à la production en quelques minutes.
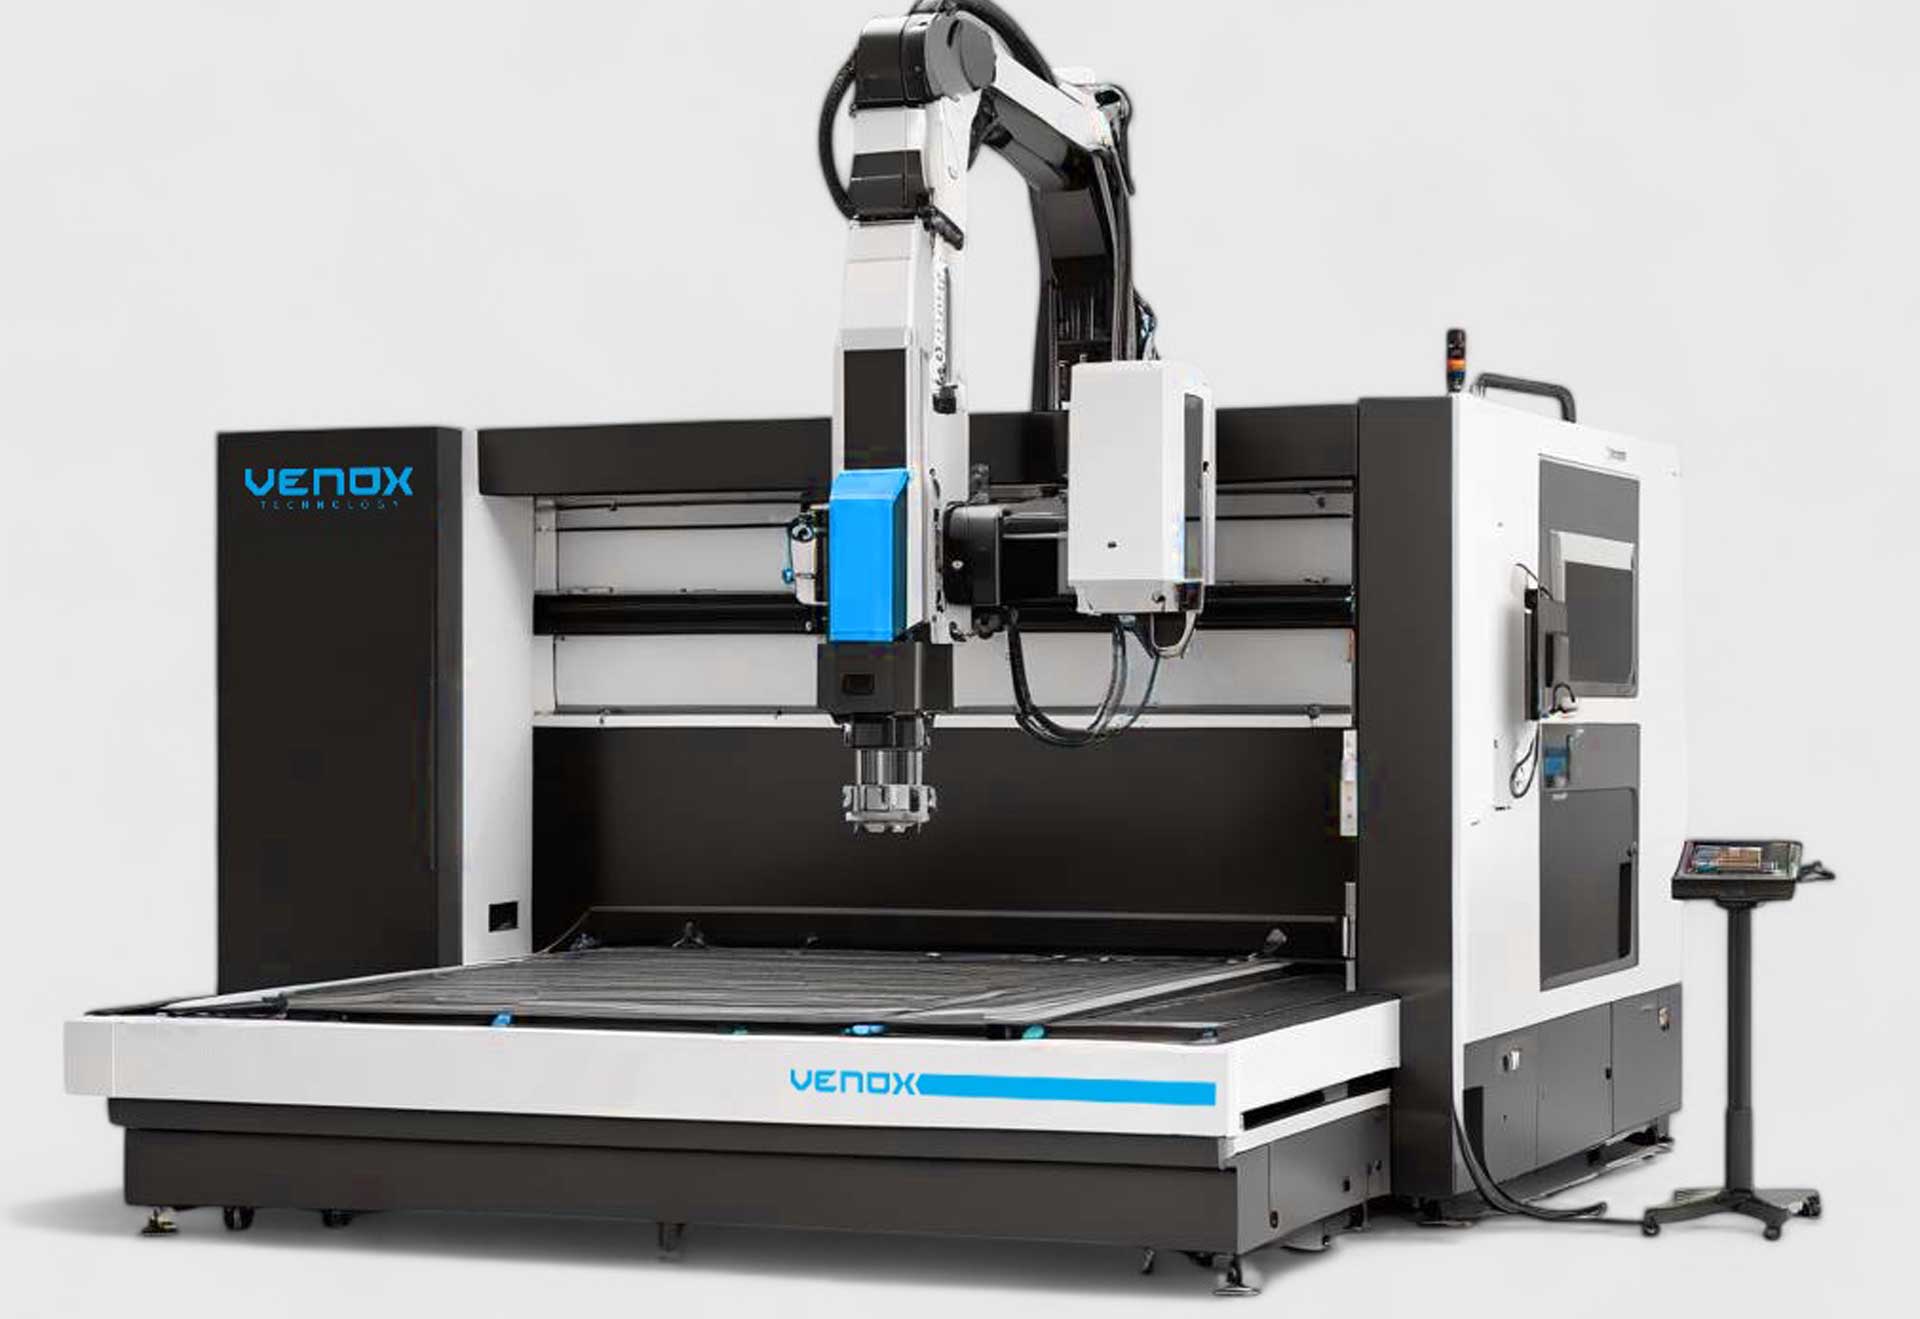
Les systèmes de découpe laser de Venox sont conçus pour la découpe de précision de pièces de petites et moyennes dimensions grâce à un scanner galvanométrique et à une source laser à fibre. Cet article présente les facteurs techniques qui déterminent la précision de la découpe laser ainsi que les matériaux et les pièces auxquels cette technologie s'applique.
Facteurs techniques déterminant la précision de la découpe laser
Diamètre du spot et largeur de coupe
Le premier facteur déterminant la précision de coupe est le diamètre du faisceau focalisé. Dans les lasers à fibre, le diamètre du spot se situe généralement entre 20–50 µm, selon le choix de la lentille. Plus le spot est petit, plus le kerf, c'est-à-dire la largeur de matière retirée pendant la découpe, est réduit ; des valeurs de kerf comprises entre 0,03–0,10 mm peuvent être obtenues sur des matériaux fins. Si aucune compensation du kerf n'est appliquée dans le fichier de conception, les dimensions de la pièce peuvent présenter un écart lié à cette largeur de coupe. Il est donc nécessaire de définir un décalage de compensation du kerf dans le logiciel de découpe.
Vitesse élevée et répétabilité avec un scanner galvanométrique
Dans les systèmes de découpe de précision, le faisceau laser est dirigé par des miroirs galvanométriques plutôt que par une tête de coupe mobile. L'absence de mouvement des axes mécaniques permet d'obtenir une vitesse élevée et une excellente répétabilité lors du traitement de petites géométries. La zone de travail des systèmes galvanométriques est limitée par la lentille ; pour les pièces plus grandes, des configurations hybrides associant scanners galvanométriques et axes linéaires sont privilégiées. La Série A de Venox offre une grande précision sur les petites pièces grâce à cette approche.
Durée d'impulsion et zone affectée thermiquement
La zone affectée thermiquement (ZAT) correspond à la région entourant le bord de coupe dans laquelle les propriétés du matériau sont modifiées. Les lasers à fibre à impulsions nanosecondes produisent une ZAT réduite dans les métaux fins, tandis que des impulsions plus courtes diminuent davantage l'apport thermique. Dans les matériaux fins, la maîtrise de la ZAT influence directement la coloration des bords, les déformations et la formation de bavures. Les paramètres de puissance, de fréquence et de vitesse doivent être ajustés conjointement en fonction de l'épaisseur du matériau.
Gaz d'assistance et qualité des bords
Un gaz d'assistance est utilisé pendant la découpe pour évacuer la matière fondue. Pour l'acier inoxydable et l'aluminium, l'azote permet d'obtenir des bords brillants et exempts d'oxydation ; pour l'acier au carbone, l'oxygène augmente la vitesse de coupe, mais laisse une couche d'oxyde sur les bords. L'air comprimé peut suffire pour les matériaux très fins. Le choix du gaz détermine la propreté des bords, notamment lorsque des opérations ultérieures de soudage ou de revêtement sont prévues.
| Paramètre | Effet | Recommandation pratique |
|---|---|---|
| Diamètre du spot | Largeur de coupe et taille minimale des détails | Utiliser une lentille à courte distance focale pour les pièces fines |
| Compensation du kerf | Précision dimensionnelle des pièces | Définir un décalage dans le logiciel et le vérifier sur un échantillon |
| Durée d'impulsion | Zone affectée thermiquement et formation de bavures | Privilégier un faible apport thermique pour les métaux fins |
| Gaz d'assistance | Couleur des bords et oxydation | Utiliser de l'azote pour l'acier inoxydable et de l'air pour les matériaux fins |
| Position du foyer | Largeur de coupe et perpendicularité des bords | Calibrer en fonction de la surface du matériau |
| Vitesse de coupe | Temps de cycle et qualité | Privilégier d'abord la qualité, puis augmenter la vitesse par des essais de paramétrage |
Quels matériaux et quelles pièces peuvent être traités par découpe laser de précision ?
Tôles fines et feuilles métalliques (0,05–3 mm)
Les métaux tels que l'acier inoxydable, l'aluminium, le cuivre, le laiton et le titane peuvent être découpés proprement au laser de précision lorsqu'ils présentent de faibles épaisseurs. La longueur d'onde de 1064 nm des lasers à fibre offre des avantages pour le traitement des métaux fortement réfléchissants, comme le cuivre et le laiton. Les contacts électriques, les ressorts, les mailles filtrantes et les pièces de capotage constituent des applications typiques. Pour en savoir plus sur le comportement du laser lors du traitement des métaux, consultez la page traitement laser des matériaux métalliques.
Films plastiques, joints et cales d'épaisseur
Les films en PET, polycarbonate et polyimide, les matériaux adhésifs ainsi que les joints et les cales d'épaisseur peuvent être découpés au laser sans frais d'outillage. Cette technologie est plus économique que le découpage à l'emporte-pièce pour les petites séries et les applications nécessitant des modifications fréquentes de conception. Pour éviter la fusion des bords des plastiques, l'équilibre optimal entre puissance et vitesse doit être déterminé par des essais sur échantillons.
Microcomposants médicaux et électroniques
Les composants d'instruments chirurgicaux, les pièces d'implants, les pochoirs CMS (SMD) et la découpe de circuits flexibles exigent une précision de l'ordre du micron. Dans ces applications, les bavures et les zones affectées thermiquement après la découpe sont indésirables ; la validation des paramètres est effectuée à l'aide d'instruments de mesure. Lorsque la découpe de précision et le marquage sont combinés dans un même système, l'identification des pièces peut également être réalisée en une seule étape. Les systèmes Venox Butterfly et Firefly Integrated permettent de réaliser ces deux opérations au sein d'un même système.
Liste de contrôle pour les essais d'échantillons en découpe laser de précision
- La tolérance cible et la méthode de mesure (pied à coulisse, projecteur de profil, MMT) ont-elles été définies ?
- La compensation du kerf a-t-elle été appliquée au fichier de découpe ?
- Les limites d'acceptation concernant la qualité des bords, notamment les bavures, l'oxydation et la coloration, ont-elles été définies ?
- Le type de gaz d'assistance et sa pression ont-ils été sélectionnés en fonction du matériau ?
- Le temps de cycle par pièce est-il compatible avec le volume de production cible ?
- Les opérations après découpe (soudage, revêtement, assemblage) influencent-elles les exigences relatives aux bords ?
Questions fréquemment posées
Quelle est la tolérance en découpe laser de précision ? Pour les matériaux fins, les tolérances typiques se situent entre ±0,02 et ±0,05 mm ; la valeur réelle varie selon le matériau, son épaisseur et l'étalonnage du système.
Quelles épaisseurs conviennent à la découpe laser de précision ? Cette technologie est généralement privilégiée pour les tôles, les feuilles métalliques et les films d'une épaisseur comprise entre 0,05–3 mm. Pour les plaques plus épaisses, des systèmes de découpe de tôles à haute puissance sont utilisés.
La découpe laser et le marquage laser peuvent-ils être réalisés sur une même machine ? Oui. Dans les systèmes laser à fibre équipés de scanners galvanométriques, la découpe et le marquage peuvent être effectués avec la même source laser ; des ensembles de paramètres distincts sont définis pour chaque opération.
Planifiez votre application de découpe laser de précision avec Venox
Pour obtenir des résultats optimaux en découpe laser de précision, il est nécessaire de valider les paramètres en fonction du matériau et de la géométrie de la pièce. En nous communiquant les caractéristiques de votre pièce et la tolérance souhaitée, vous pouvez demander un essai gratuit sur échantillon et évaluer directement la qualité de découpe sur votre propre pièce.
Vous pouvez consulter la page consacrée aux applications de découpe laser de Venox ou contacter Venox pour obtenir des conseils sur le choix du système et demander un devis.
