
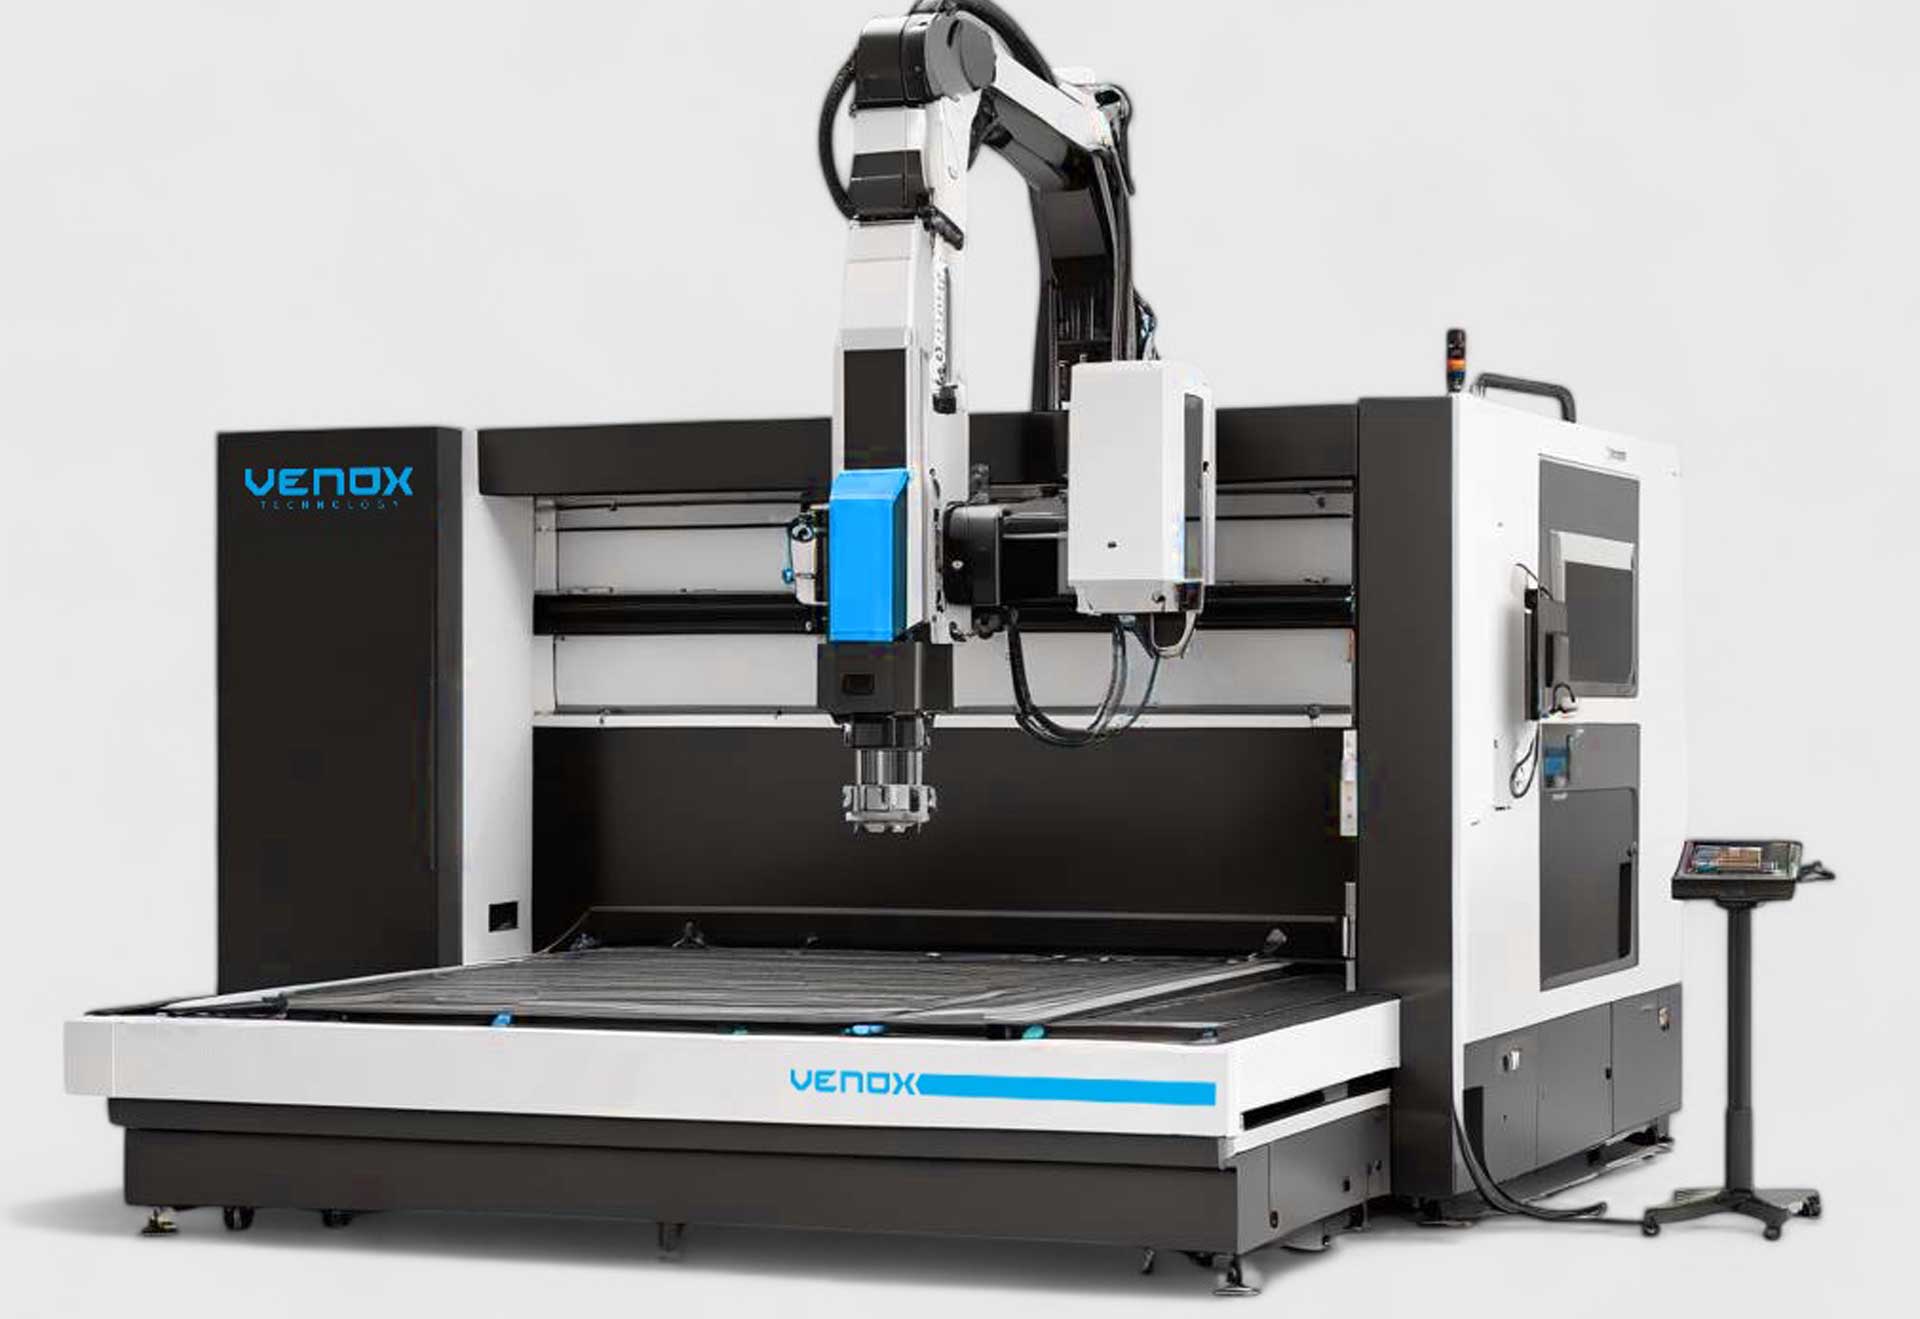


Venox peut-il fabriquer une machine de marquage laser sur mesure ? Comment concevoir un système spécifique à un projet ?
Dans la production industrielle, tous les besoins de marquage laser ne peuvent pas être satisfaits par une machine standard. Des exigences telles que les dimensions, le poids, la géométrie, la position sur la ligne de production, le temps de cycle ou l’intégration des données de la pièce à marquer peuvent nécessiter de dépasser le cadre des systèmes standards de marquage laser. Dans ce cas, la conception d’une machine de marquage laser spécifique au projet devient nécessaire.
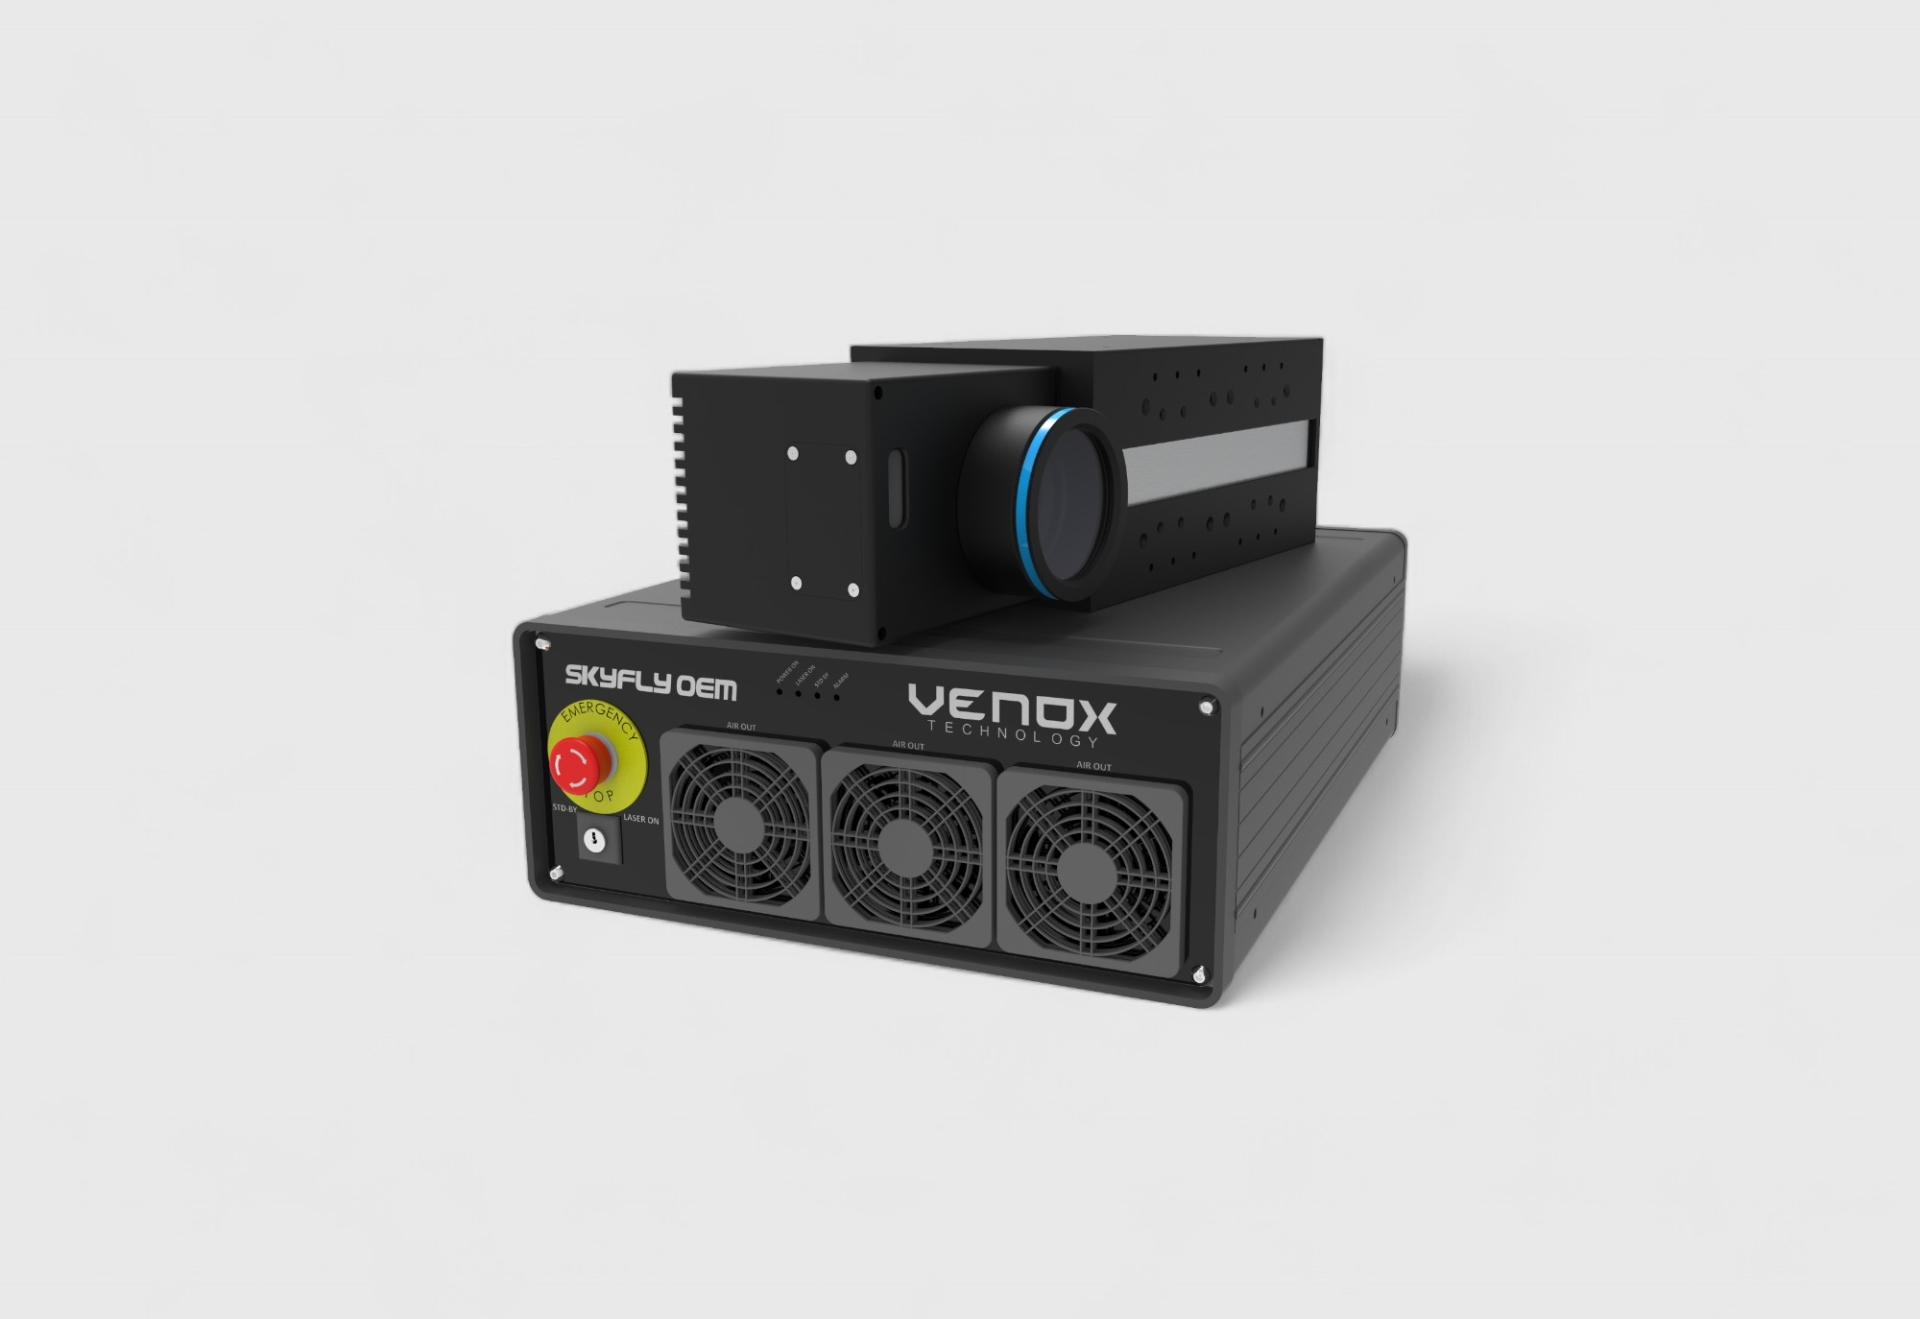
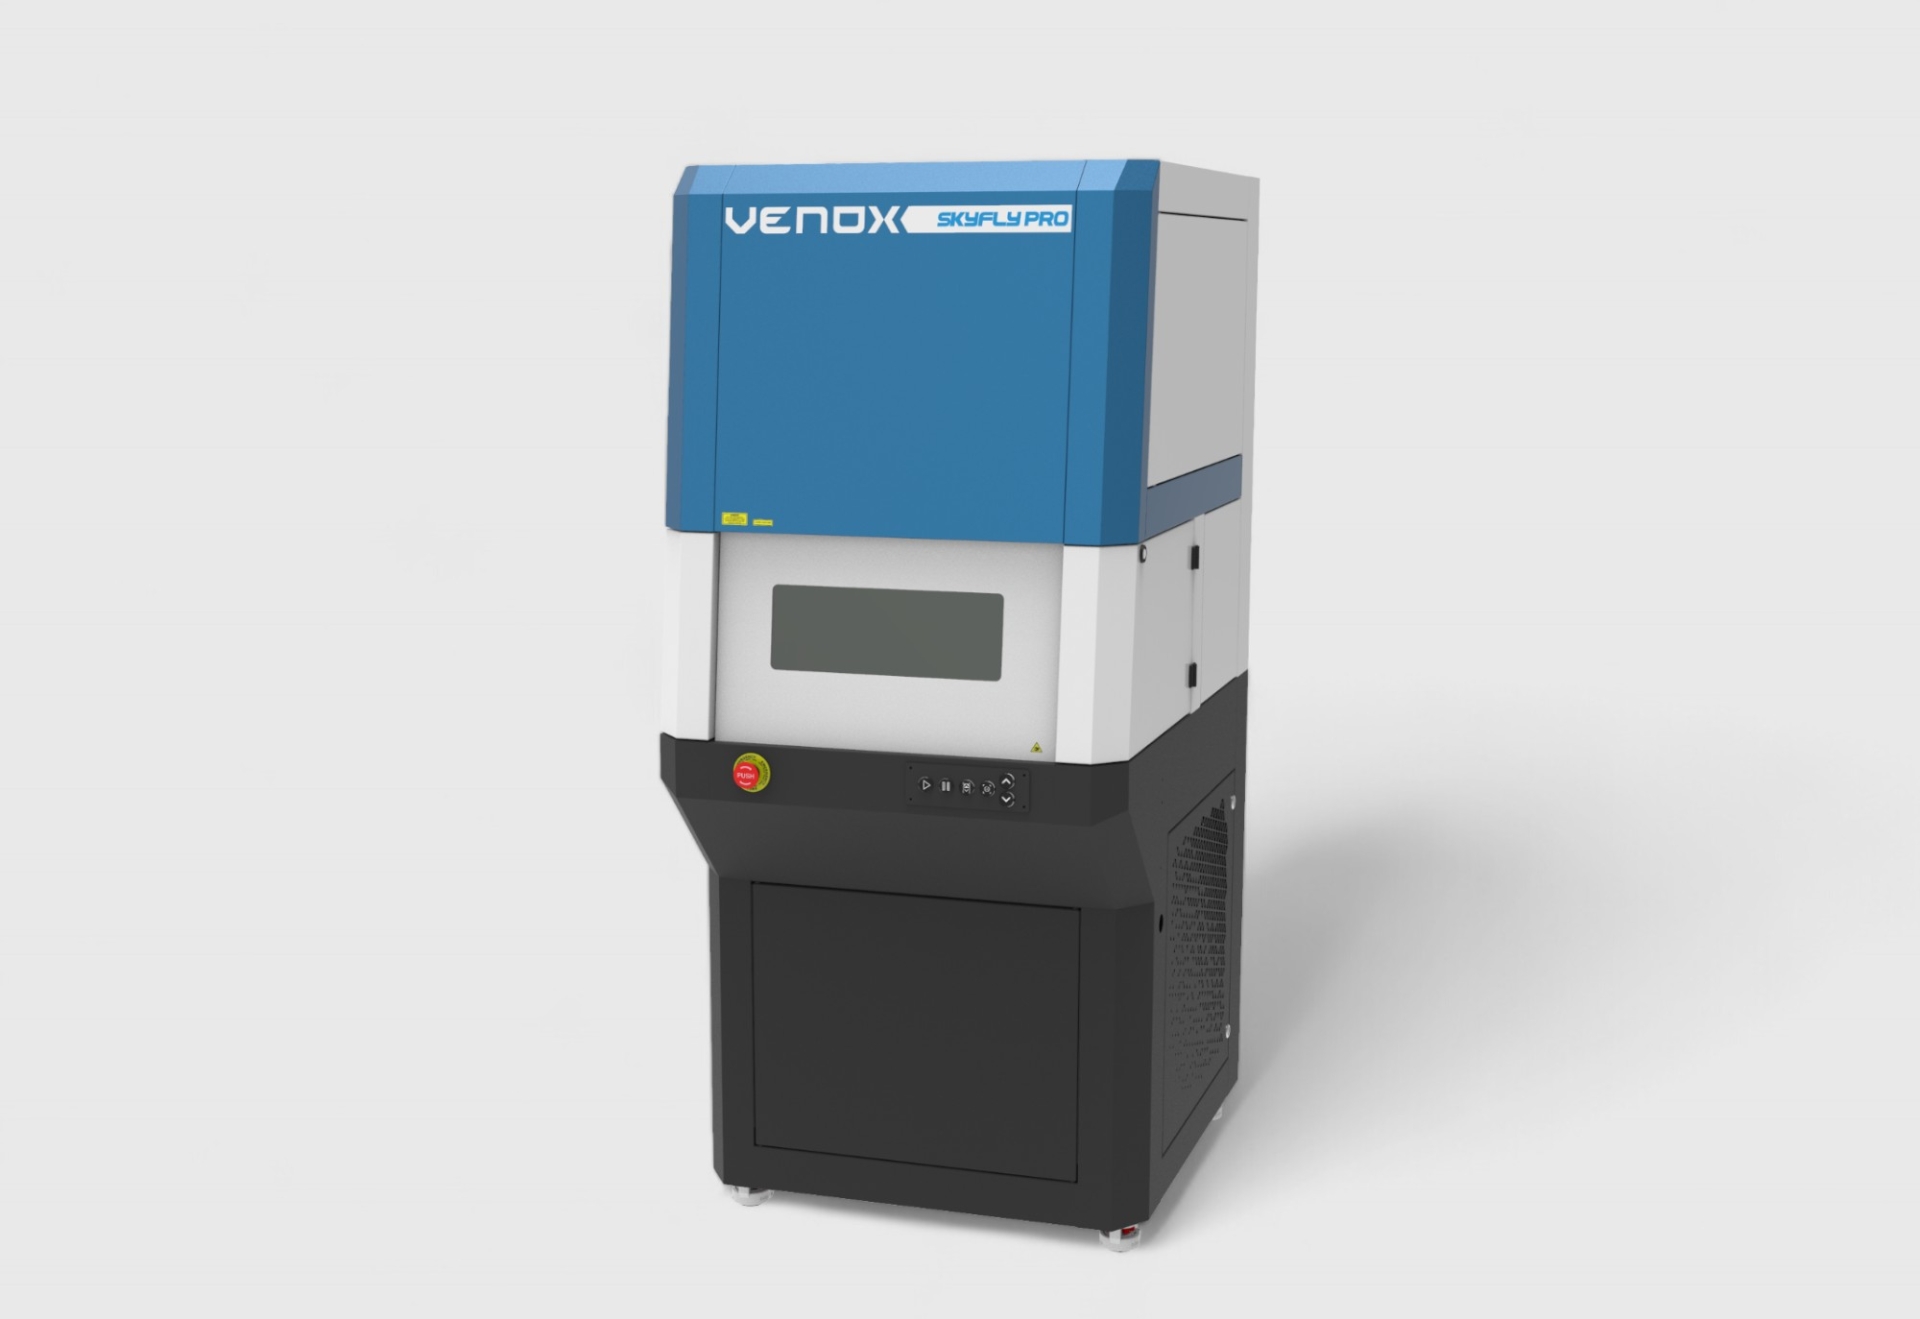
En complément des machines standard, les solutions de marquage laser Venox peuvent également inclure des systèmes personnalisables en fonction du processus de production. Dans ces systèmes, non seulement la source laser, mais également des composants tels que l’enceinte mécanique, le dispositif de fixation, les axes de mouvement, les capteurs, le PLC, la caméra, le convoyeur, le logiciel et l’intégration des données peuvent être configurés selon les besoins de l’application.
Par exemple, un système dans lequel un opérateur place manuellement une pièce métallique de quelques centimètres n’a pas la même architecture qu’un système dans lequel un composant industriel pesant plusieurs centaines de kilogrammes est automatiquement marqué sur une ligne de production.
Par conséquent, lors du développement d’une machine de marquage laser sur mesure, il convient d’analyser en premier lieu l’ensemble du processus de production plutôt que de commencer par la puissance du laser ou le modèle de la machine. La manière dont le produit entre dans le système, son positionnement, les informations à marquer et la manière dont il poursuit son parcours une fois l’opération terminée constituent la base de la conception du système.
Comment concevoir une machine de marquage laser spécifique à un projet ?
1. Analyse technique du produit et du processus de production
La première étape de la conception d’un système de marquage laser sur mesure consiste à examiner en détail le produit à marquer. Le type de matériau, les dimensions du produit, son poids, la géométrie de sa surface et la position de la zone à marquer sont déterminés.
Le volume de production et le temps de cycle actuel doivent également être évalués. Les besoins d’une entreprise produisant quelques pièces par heure sont totalement différents de ceux d’une ligne de production en série où un nouveau produit atteint la station de marquage toutes les quelques secondes.
Le fait que le contenu du marquage soit fixe ou variable influence également la conception du système. Si seul un logo fixe ou un nom de produit doit être marqué, une structure plus simple peut être suffisante. Si chaque produit doit recevoir un numéro de série différent, un code QR ou un code DataMatrix, le logiciel et l’intégration des données deviennent une partie importante du processus.
À ce stade, le niveau d’intervention de l’opérateur dans le système doit également être déterminé. En cas de chargement manuel, l’ergonomie et la sécurité au travail doivent être prises en compte ; si le système doit être utilisé sur une ligne automatique, l’architecture des capteurs et du PLC doit être considérée.
2. Détermination de la technologie laser à fibre, CO₂ ou UV
Le fait de concevoir une machine sur mesure ne modifie pas les principes de sélection de la technologie laser. Il convient tout d’abord de déterminer la source laser adaptée au matériau à marquer.
Les technologies laser à fibre peuvent être largement utilisées sur les surfaces métalliques. Il est possible de marquer des informations telles que des numéros de série, logos ou codes DataMatrix sur l’acier inoxydable, l’acier au carbone, l’aluminium, le laiton et différents alliages métalliques.
Les technologies laser CO₂ peuvent être utilisées sur le bois, le cuir, le papier, le carton et certains produits non métalliques. Les systèmes laser UV peuvent quant à eux être envisagés pour les plastiques sensibles, les composants électroniques ou les applications nécessitant un impact thermique plus limité.
Le choix de la technologie appropriée doit être validé non seulement sur la base des connaissances théoriques concernant le matériau, mais également au moyen de tests réalisés sur le produit réel.
Pour obtenir davantage d’informations sur les différentes options technologiques, vous pouvez consulter la page systèmes de marquage laser.
3. Conception d’un dispositif de fixation spécifique au produit
Pour que le marquage laser soit répétable, le produit doit être positionné au bon endroit à chaque cycle. Le dispositif de fixation constitue donc l’un des composants les plus importants des systèmes laser sur mesure.
Le dispositif de fixation garantit que le produit est maintenu dans la bonne position et que la zone de marquage correspond au foyer du laser. En particulier dans la production en série, même un écart de position de quelques millimètres peut entraîner l’application du marquage au mauvais endroit ou une diminution de la qualité du code.
Des dispositifs de fixation mécaniques, pneumatiques ou automatiques peuvent être conçus en fonction de la géométrie du produit. Une approche poka-yoke empêchant l’opérateur de positionner le produit dans le mauvais sens peut également être intégrée à la conception du dispositif de fixation.
Dans les applications impliquant des pièces lourdes, le dispositif de fixation est important non seulement pour le positionnement, mais également pour l’ergonomie et la sécurité de l’opérateur.
4. Systèmes d’axes rotatif, X-Y et Z
Dans les systèmes standards de marquage laser, le laser traite des surfaces fixes à l’intérieur d’une zone de travail déterminée. Cependant, certains produits peuvent dépasser les limites de cette zone ou présenter une géométrie différente.
Si des pièces cylindriques doivent être marquées sur leur circonférence, un axe rotatif peut être utilisé. Le produit est mis en rotation afin de permettre au laser de traiter la surface de manière contrôlée.
Un axe Z motorisé peut être utilisé pour les produits présentant différentes hauteurs. Ainsi, la hauteur de travail de la tête laser peut être modifiée automatiquement ou de manière contrôlée selon la recette du produit.
Lorsque différents points de pièces de grande taille doivent être marqués, des systèmes de mouvement X-Y peuvent être utilisés. Dans ces systèmes, le produit ou la tête laser peut être déplacé vers différentes coordonnées afin de créer plusieurs zones de marquage sur une seule machine.
5. Enceinte spécifique et sécurité de l’opérateur
Lors de la conception d’une machine de marquage laser spécifique à un projet, l’enceinte mécanique ne doit pas être considérée uniquement comme une carrosserie extérieure esthétique. Elle constitue un composant important en matière de sécurité laser, d’ergonomie de l’opérateur et de contrôle du processus de production.
Selon la taille du produit, des enceintes disposant d’un volume de travail supérieur à celui des machines standard peuvent être conçues. Dans les systèmes à chargement manuel, le sens d’ouverture de la porte et la zone de travail de l’opérateur doivent être pris en considération.
Une porte automatique, des interrupteurs de sécurité, des systèmes d’interverrouillage, un système d’arrêt d’urgence et des vitrages de sécurité laser appropriés peuvent être intégrés au système selon l’application.
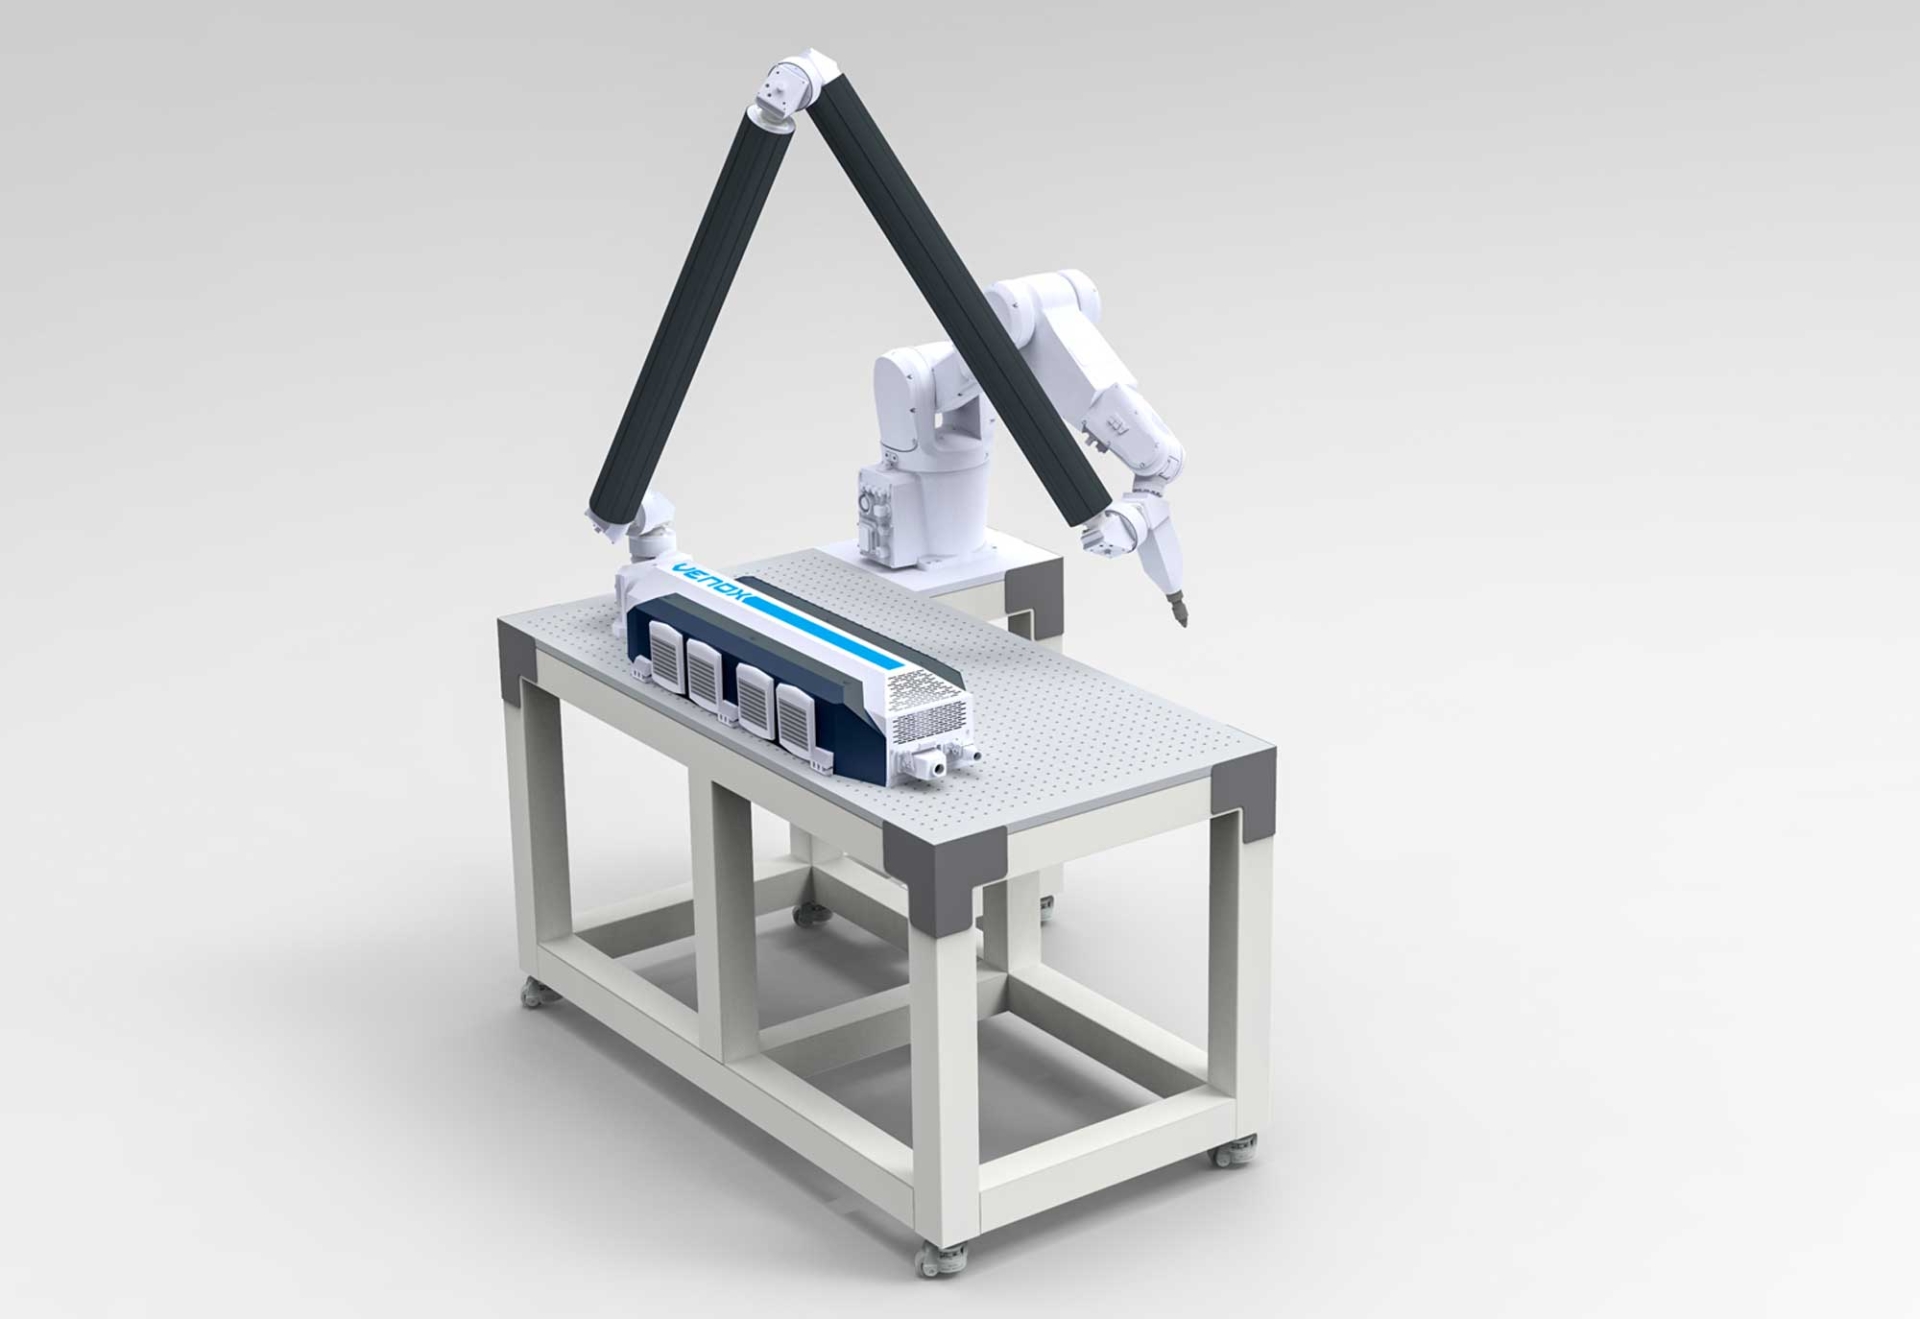
Dans les projets traitant des produits lourds ou de grande taille, il peut être nécessaire d’introduire le produit dans la machine à l’aide d’une grue, d’un robot ou d’un système de manutention. Dans ce cas, la géométrie de l’enceinte doit être adaptée aux équipements de production existants.
Comment l’automatisation et l’intégration sont-elles mises en œuvre dans les systèmes de marquage laser sur mesure ?
6. Intégration du PLC et des capteurs
À mesure que le besoin d’automatisation augmente dans les machines de marquage laser sur mesure, les systèmes PLC et les capteurs deviennent plus importants. La bonne position du produit, la fermeture de la porte, le maintien du produit par le dispositif de fixation ou l’état de disponibilité du système laser peuvent être contrôlés à l’aide de différents capteurs.
Le PLC peut gérer la séquence du processus sur la base de ces informations. Lorsque le produit arrive à la station, le dispositif de fixation peut se fermer, le processus de marquage laser peut commencer et le produit peut être libéré une fois l’opération terminée.
Pour une production sûre et contrôlée, il est important qu’aucune étape ne commence tant que la condition précédente n’a pas été remplie.
Si différents produits sont traités au sein du même système, le PLC peut sélectionner la bonne recette produit et garantir l’utilisation du dispositif de fixation et des paramètres de marquage correspondants.
7. Convoyeurs et systèmes automatiques de manutention des produits
Sur les lignes de production à grand volume, il peut être inefficace pour l’opérateur de transporter manuellement chaque produit jusqu’à la machine de marquage laser. Dans ce cas, le système spécifique peut être intégré à la ligne de convoyage existante ou un système de transport de produits dédié à la machine peut être créé.
Après détection du produit par un capteur, celui-ci peut être arrêté à la position de marquage. Le dispositif de fixation peut maintenir le produit et, une fois le processus laser terminé, le produit peut être réintroduit sur la ligne.
Dans certains projets, le marquage peut être réalisé pendant que le produit est en mouvement, sans qu’il soit nécessaire de l’arrêter complètement. Cependant, dans ce type d’application, la vitesse de la ligne, l’espacement entre les produits et le temps de fonctionnement du système laser doivent être calculés avec beaucoup plus de précision.
Lors de la conception de l’intégration du convoyeur, l’un des principaux objectifs est d’éviter que le système ne réduise la capacité de production existante.
8. Intégration des caméras et du traitement d’image
Dans les machines de marquage laser spécifiques à un projet, les systèmes de caméra peuvent être utilisés à différentes fins. La caméra peut vérifier si le produit a été positionné dans la bonne orientation ou détecter automatiquement le point de référence à marquer.
Dans les applications où la position du produit présente de légères variations, le système de traitement d’image peut corriger les coordonnées de marquage en conséquence.
Une fois le marquage terminé, la caméra peut lire des codes tels que les codes QR ou DataMatrix afin de vérifier l’exactitude du processus. Il est ainsi possible de confirmer non seulement que le code a été marqué, mais également qu’il peut être lu par une machine.
Grâce à la transmission du résultat de la caméra au PLC ou au système de production, les produits défectueux peuvent être automatiquement écartés ou la ligne de production peut être arrêtée selon une règle définie.
9. Connexions ERP, MES et bases de données
Lorsque des données variables sont nécessaires dans les projets de marquage laser sur mesure, la machine peut devoir communiquer avec l’infrastructure numérique de l’entreprise.
Le numéro de série, le code modèle, la date, le numéro de lot ou d’autres informations concernant le produit à fabriquer peuvent être récupérés depuis un ERP, un MES ou une autre base de données.
Le système laser peut automatiquement convertir les informations reçues en texte, code QR ou code DataMatrix. Une fois le marquage terminé, le résultat du processus peut être renvoyé vers le système central.
Cette structure permet d’établir une connexion entre le code présent sur le produit physique et l’enregistrement numérique de production de l’entreprise.
Cette approche peut être particulièrement importante dans les secteurs de l’automobile, de l’électronique, de la défense, de la construction mécanique et dans d’autres domaines nécessitant un niveau élevé de traçabilité.
10. Test d’échantillon, prototype et processus de mise en service
Lors du développement d’une machine de marquage laser spécifique à un projet, valider progressivement l’application constitue une méthode plus fiable que d’intégrer directement le système à la production en série.
Un test de marquage laser peut tout d’abord être réalisé sur le produit réel. Une fois la technologie laser, la puissance, la lentille et les paramètres appropriés déterminés, la conception mécanique et l’automatisation sont développées en fonction de ces exigences.
Lorsque la machine est terminée, toutes les étapes du processus, telles que le chargement du produit, sa fixation, le marquage, le contrôle par caméra et la sortie du produit, doivent être testées ensemble.
Le temps de cycle doit également être mesuré à cette étape. Même si le marquage laser est terminé en deux secondes, il ne faut pas oublier que les mouvements mécaniques peuvent augmenter la durée totale du processus.
Une fois le système installé dans l’usine de production, la mise en service peut être réalisée dans les conditions réelles du site. Les connexions PLC, les signaux de la ligne de production, la communication des données et les fonctions de sécurité peuvent être contrôlés à nouveau dans l’environnement réel de production.
Lors de l’évaluation des systèmes de marquage laser sur mesure Venox, l’objectif principal n’est pas simplement de fabriquer une machine standard dans différentes dimensions. L’objectif est de faire fonctionner conjointement, au sein d’un même système, les composants laser, mécaniques, d’automatisation, logiciels et de traitement d’image en fonction des besoins du produit et du processus.
Dans certains projets, un simple dispositif de fixation spécifique au produit peut être suffisant, tandis que d’autres applications peuvent nécessiter un système de mouvement multiaxe, une porte automatique, un convoyeur, un robot, une caméra et une intégration centrale des données. L’étendue de la conception de la machine sur mesure doit donc être déterminée en fonction du processus de production.
Pour découvrir les solutions laser pouvant être utilisées dans les projets principalement orientés vers les métaux, vous pouvez consulter la page machines de marquage laser à fibre.
Pour les options de produits standard et personnalisables, vous pouvez consulter la page machines de marquage laser.
Si votre produit n’est pas adapté à une machine de marquage laser standard, vous pouvez contacter Venox afin d’évaluer vos besoins en dispositifs de fixation spécifiques, systèmes de mouvement, automatisation, caméras ou intégration à une ligne de production.
