

Automatisierung und Produktionslinienintegration in Venox Laserbeschriftungssystemen
In der industriellen Produktion wird ein Laserbeschriftungssystem nicht immer als eigenständig arbeitende Maschine eingesetzt. Insbesondere in Produktionsanlagen mit hohen Stückzahlen kann es erforderlich sein, das Produkt automatisch zu erkennen, korrekt zu positionieren, die entsprechenden Daten zu erzeugen, es per Laser zu markieren und das Prozessergebnis anschließend zu überprüfen. In diesem Fall wird das Laserbeschriftungssystem zu einem aktiven Bestandteil der Produktionslinie.
Venox Laserbeschriftungssysteme können je nach Produktionsszenario gemeinsam mit unterschiedlichen Infrastrukturen wie SPS, Sensoren, Förderbändern, Servosystemen, Kameras, Datenbanken, MES und ERP eingesetzt werden. Das grundlegende Ziel besteht dabei nicht nur darin, den Beschriftungsprozess zu automatisieren, sondern auch eine kontrollierte und reproduzierbare Verbindung zwischen dem Produkt und den Produktionsdaten herzustellen.
Beispielsweise kann das Modell eines Bauteils, das auf der Produktionslinie eintrifft, automatisch bestimmt, die zugehörige Seriennummer aus dem zentralen System abgerufen, diese Information als DataMatrix-Code auf das Produkt markiert und anschließend die Lesbarkeit des Codes durch ein Kamerasystem überprüft werden. All diese Vorgänge können durchgeführt werden, ohne dass der Bediener bei jedem Produkt manuell eingreifen muss.
Daher sind bei Laserbeschriftungsprojekten an Produktionslinien neben der Laserquelle auch die Automatisierungsarchitektur, der Datenfluss, das mechanische System und die Zykluszeit von Bedeutung. Das geeignete System entsteht durch die gemeinsame Bewertung all dieser Komponenten.
Wie können Venox Laserbeschriftungssysteme in Produktionslinien integriert werden?
1. Automatische Produkterkennung
Eine der ersten Phasen automatischer Laserbeschriftungssysteme besteht darin, korrekt zu erkennen, dass das Produkt die Beschriftungsstation erreicht hat. Zu diesem Zweck können photoelektrische Sensoren, Näherungssensoren, Encodersysteme oder vorhandene SPS-Signale der Produktionslinie verwendet werden.
Es ist nicht immer sinnvoll, den Beschriftungsprozess unmittelbar nach der Produkterkennung zu starten. Es kann erforderlich sein zu überprüfen, ob sich das Bauteil in der richtigen Position befindet, ob der Beschriftungsbereich innerhalb des Laserfokus liegt und ob das System die sicheren Betriebsbedingungen erfüllt.
Daher sollte die Sensorstruktur nicht nur dazu dienen, Informationen über das Vorhandensein oder Fehlen eines Produkts zu liefern, sondern als Bestandteil der Automatisierungskette betrachtet werden, die gewährleistet, dass der Prozess in der richtigen Reihenfolge abläuft.
Bei Hochgeschwindigkeits-Produktionslinien gewinnen auch die Reaktionszeit des Sensors und der Abstand zwischen den Produkten im Hinblick auf die Zykluszeit an Bedeutung.
2. Kommunikation zwischen SPS und Laserbeschriftungssystem
Die SPS kann bei der Koordination verschiedener Maschinen und Stationen innerhalb der Produktionslinie eine zentrale Rolle übernehmen. Das Laserbeschriftungssystem kann bei entsprechender Projektgestaltung ebenfalls für die Kommunikation mit der SPS konfiguriert werden.
Die SPS kann dem Lasersystem mitteilen, dass das Produkt die Beschriftungsstation erreicht hat. Nach Abschluss des Prozesses kann das Lasersystem ein Signal „Beschriftung abgeschlossen“ an die SPS senden. Tritt ein Fehler auf, kann das System gestoppt oder das Produkt zu einer Fehlerstation weitergeleitet werden.
Diese bidirektionale Kommunikation ermöglicht es, den Laserbeschriftungsprozess synchron mit der Produktionslinie zu betreiben. Insbesondere in Anlagen, in denen unterschiedliche Produktmodelle auf derselben Linie gefertigt werden, kann die richtige Produktrezeptur auch über die SPS ausgewählt werden.
Dadurch kann der Bedarf an manueller Programmauswahl durch den Bediener reduziert und das Risiko kontrolliert werden, dass eine falsche Markierung auf das falsche Produkt aufgebracht wird.
3. Laserbeschriftungssysteme mit Förderband
Fördersysteme können den automatischen Transport der Produkte zur Beschriftungsstation ermöglichen. Je nach Anwendungsstruktur kann das Produkt während der Beschriftung angehalten oder während der Bewegung markiert werden.
Bei Systemen mit Beschriftung im Stillstand wird das Produkt an einer bestimmten Position fixiert, der Laserprozess durchgeführt und anschließend das Förderband wieder in Bewegung gesetzt. Dieser Ansatz kann bei Anwendungen mit hohen Anforderungen an die Positioniergenauigkeit Vorteile bieten.
Bei Markierungen während der Bewegung müssen die Produktgeschwindigkeit und die Arbeitsweise des Lasersystems synchronisiert werden. Bei hohen Produktionsgeschwindigkeiten werden Timing, Triggerung und Beschriftungszeit zu kritischen Faktoren.
Bei der Auslegung eines Fördersystems sollten Produktabmessungen, Abstand zwischen den Produkten, Liniengeschwindigkeit und die Informationsdichte des zu markierenden Inhalts gemeinsam bewertet werden.
4. Laserintegration mit Robotern und Bewegungssystemen
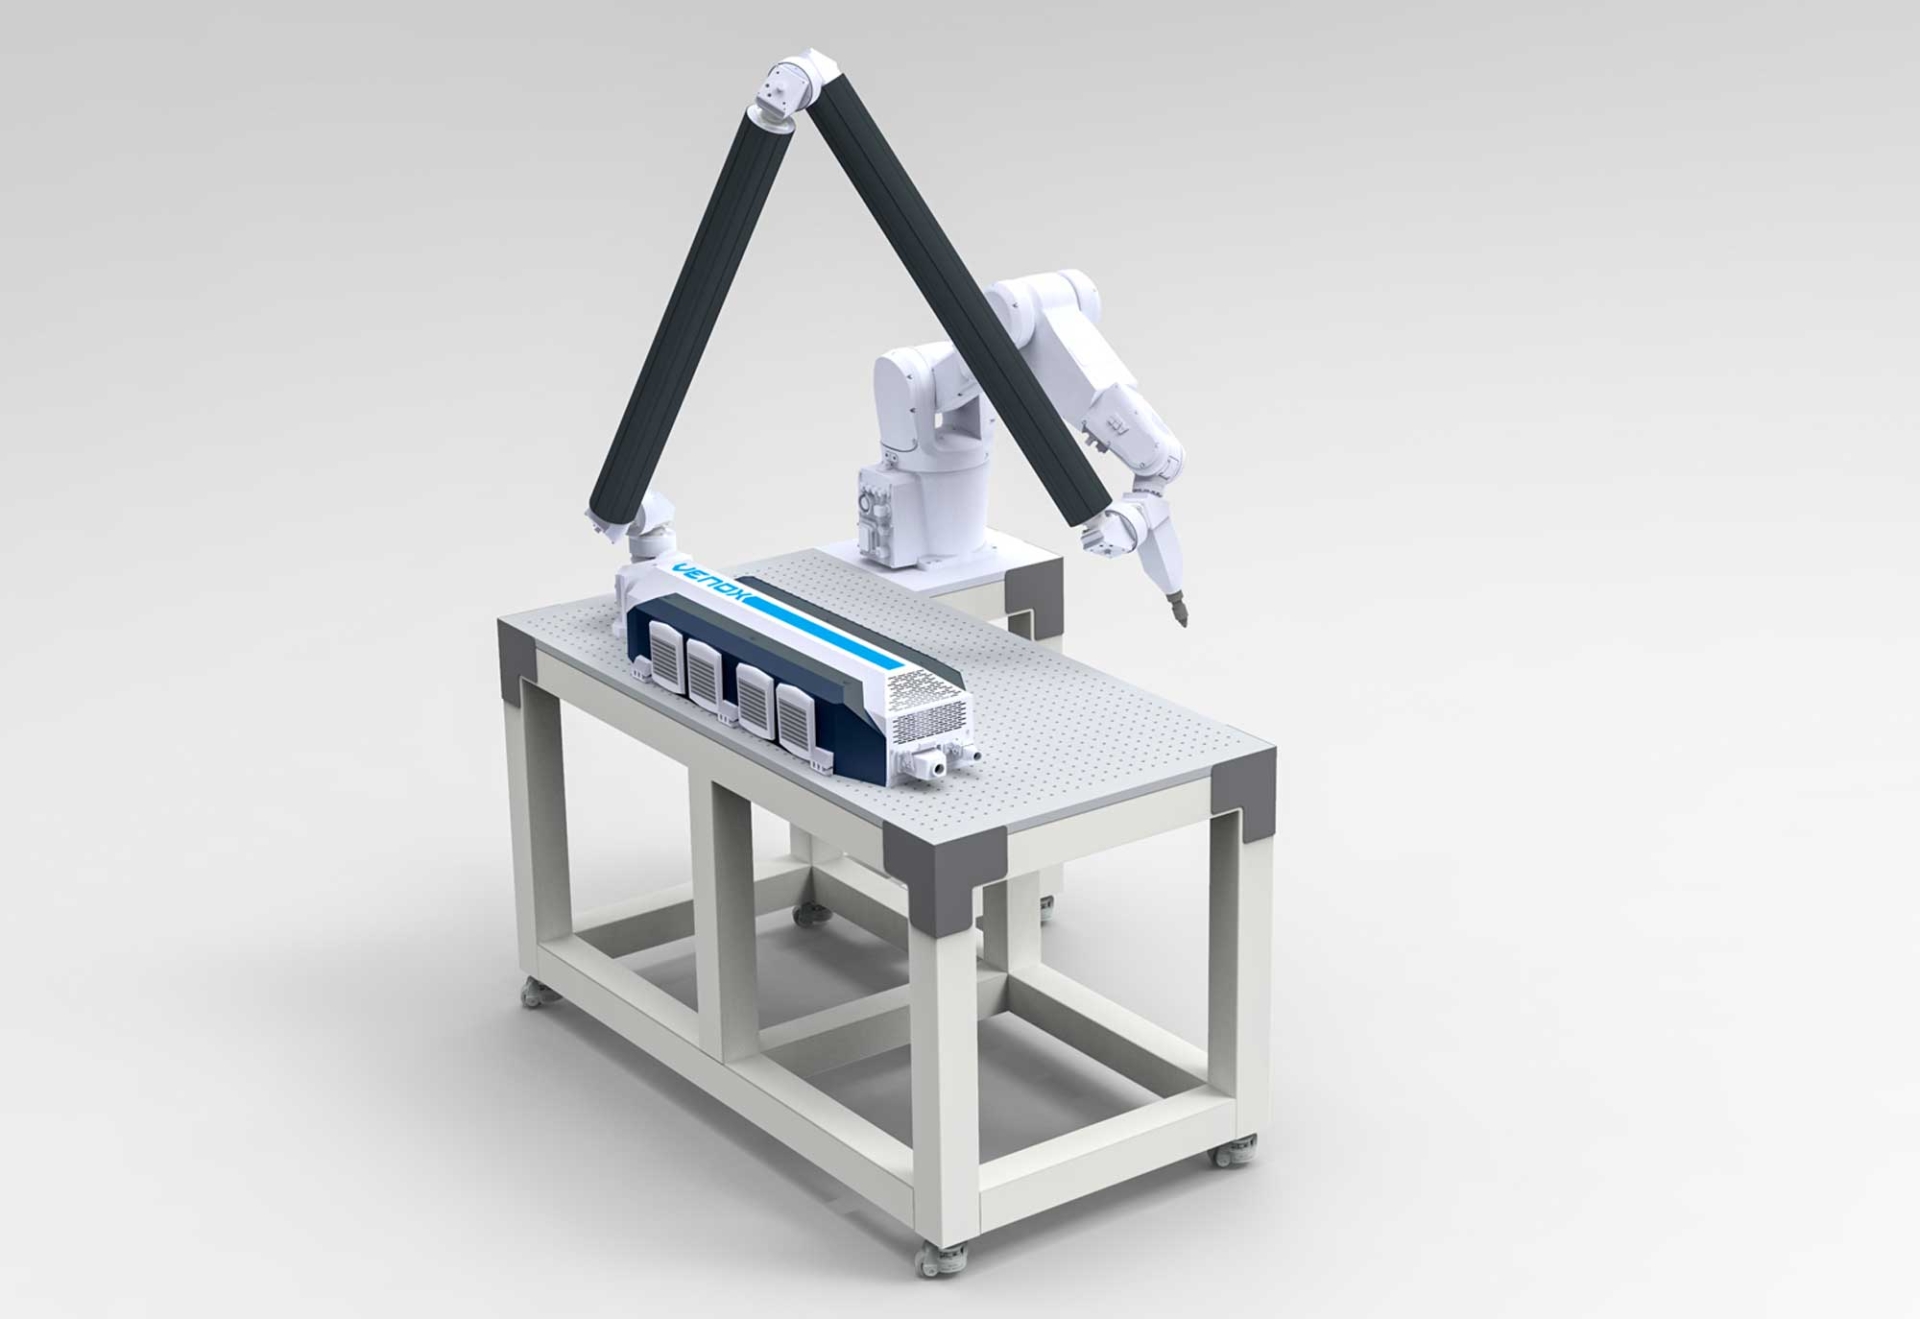
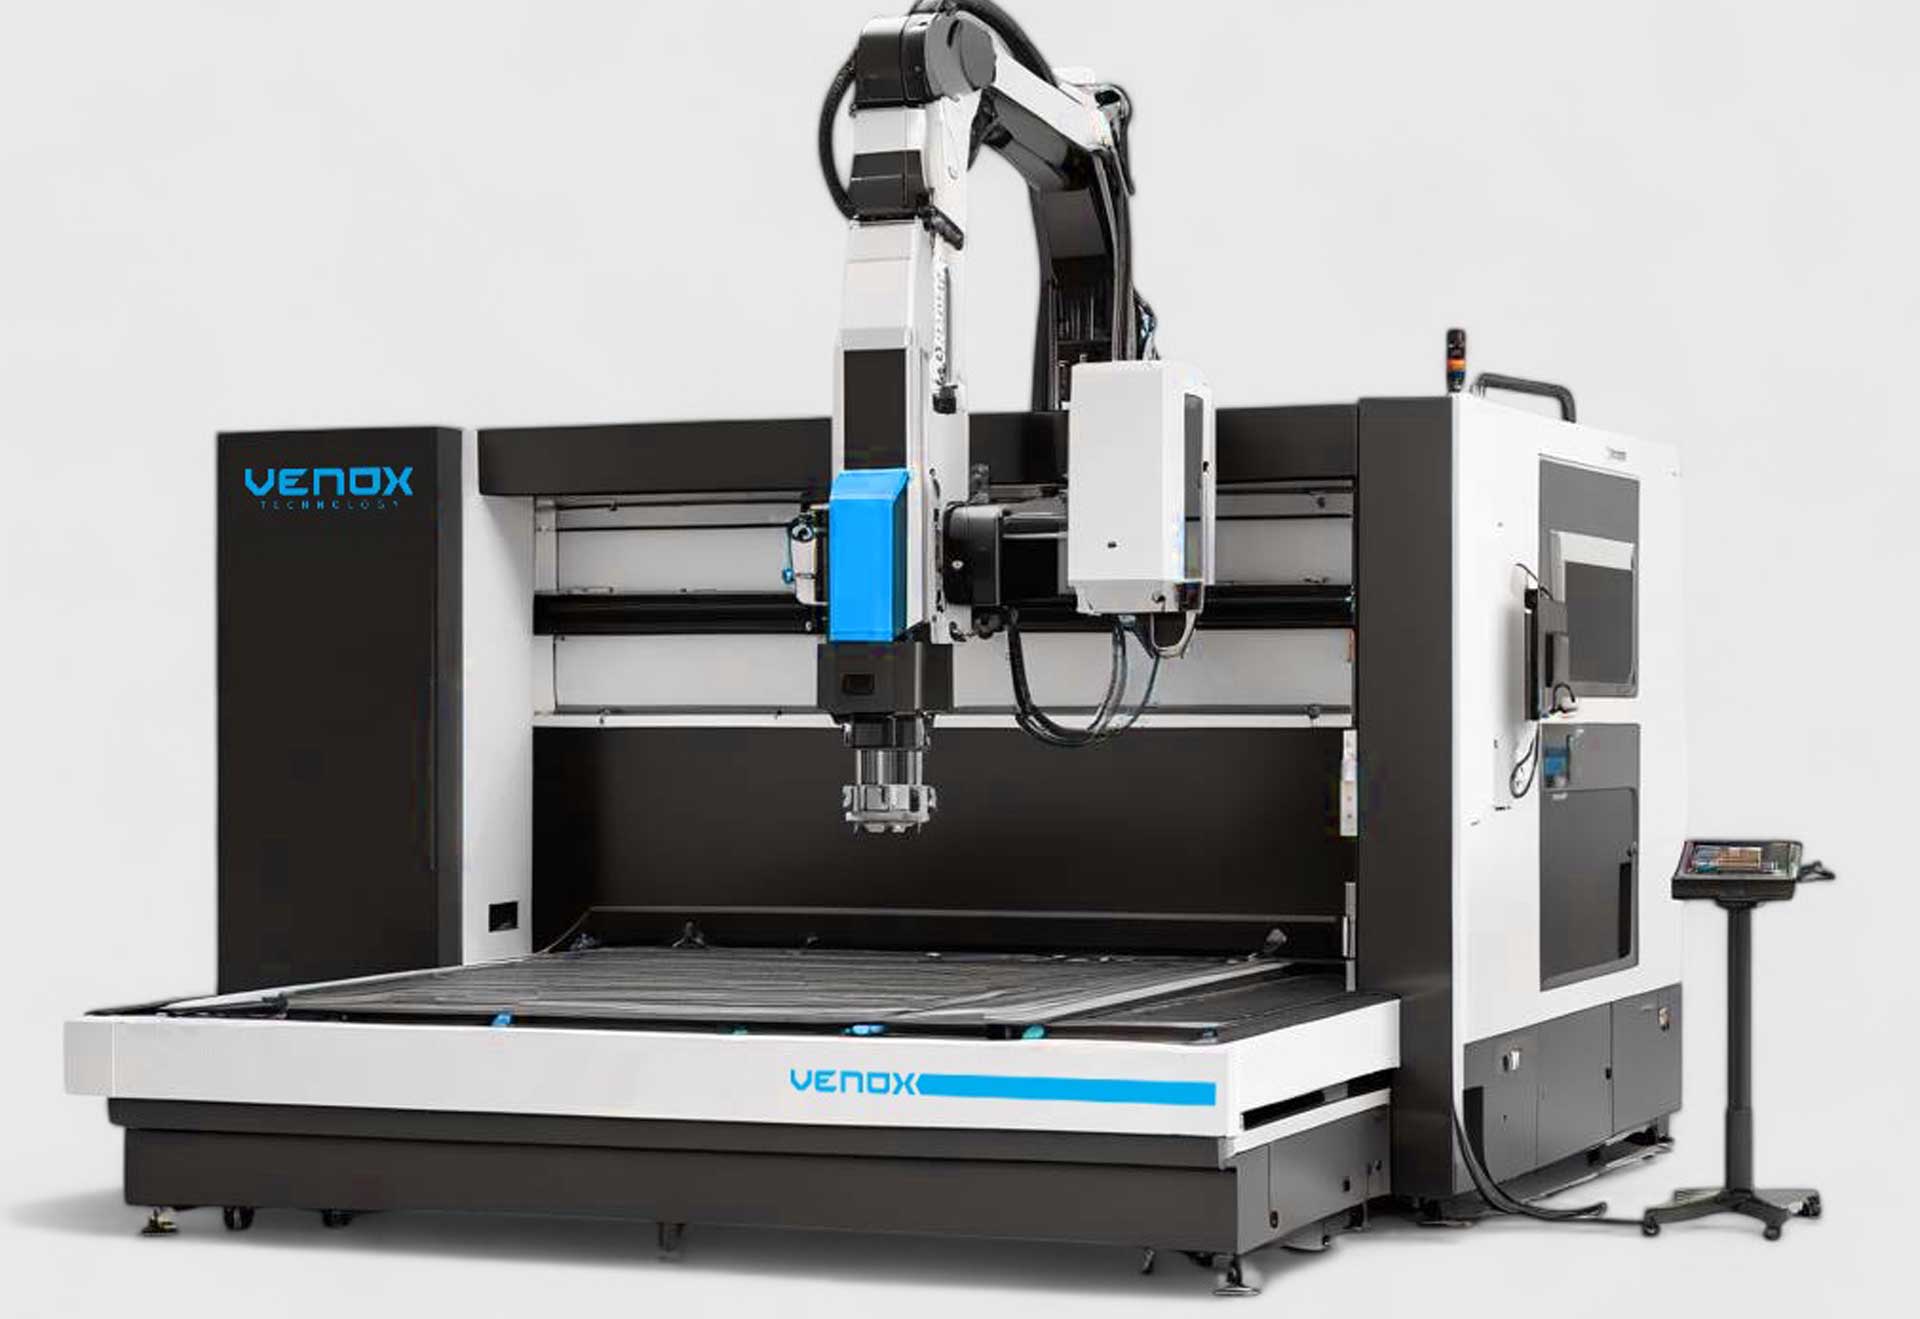
Bei manchen Produkten befindet sich die zu markierende Oberfläche nicht in einer festen Position oder es müssen mehrere Flächen eines Bauteils gekennzeichnet werden. In solchen Projekten können Roboter oder mehrachsige Bewegungssysteme eingesetzt werden.
Der Roboter kann das Produkt zur Laserbeschriftungsstation transportieren, das Bauteil in einem bestimmten Winkel positionieren oder es nach Abschluss der Markierung zur nächsten Operation weitergeben.
Alternativ kann der Laserkopf entlang der X-, Y- oder Z-Achse bewegt werden. Bei großen Produkten kann dieser Ansatz ermöglichen, das Lasersystem zu unterschiedlichen Positionen auf dem Produkt zu bewegen, anstatt das Bauteil selbst zu verfahren.
Bei zylindrischen Teilen kann eine Rotationsachse, bei Produkten mit unterschiedlichen Höhen eine motorisierte Z-Achse und bei großen Flächen ein lineares Bewegungssystem eingesetzt werden.
5. Kamera- und Bildverarbeitungssysteme
Kamerasysteme können in automatisierten Laserbeschriftungsprojekten sowohl vor als auch nach dem Markieren eingesetzt werden. Vor der Beschriftung können die richtige Position, Ausrichtung oder das Modell des Produkts durch Bildverarbeitung bestimmt werden.
Bei Projekten, in denen sich das Produkt nicht in jedem Zyklus exakt an derselben Position befindet, kann die Kamera Referenzpunkte erkennen und dabei helfen, die Beschriftungskoordinaten zu korrigieren.
Nach der Beschriftung können QR-Code, DataMatrix-Code oder Seriennummer von der Kamera gelesen werden. Dadurch kann überprüft werden, ob der Code korrekt erzeugt wurde und für ein Lesegerät erfassbar ist.
Diese Struktur kann den Laserbeschriftungsprozess von einem reinen Anwendungssystem zu einem Bestandteil eines automatisierten Qualitätskontrollprozesses weiterentwickeln.
Daten, Rückverfolgbarkeit und Systemdesign in der Laserbeschriftungsautomatisierung
6. Datenübernahme aus ERP- und MES-Systemen
In modernen Produktionsumgebungen werden die zu markierenden Informationen häufig nicht manuell vom Bediener eingegeben. Seriennummern, Produktcodes, Produktionsdaten, Chargeninformationen oder andere variable Daten können aus ERP-, MES- oder anderen Produktionsmanagementsystemen übernommen werden.
Wenn das Produkt die Beschriftungsstation erreicht, kann das zentrale System bestimmen, mit welchen Daten das jeweilige Bauteil gekennzeichnet werden soll. Die Lasersoftware kann diese Daten übernehmen und als Text, QR-Code oder DataMatrix-Code auf das Produkt aufbringen.
Nach Abschluss der Beschriftung kann das Prozessergebnis an das zentrale System zurückgesendet werden. Dadurch kann dokumentiert werden, welche Seriennummer welchem Produkt zugeordnet wurde.
Dieser Ansatz ist insbesondere in Produktionsbereichen wie Automobil, Elektronik, Medizintechnik, Verteidigung und ähnlichen Branchen wichtig, in denen die Produktrückverfolgbarkeit eine entscheidende Rolle spielt.
7. Automatisierung von Seriennummern, QR-Codes und DataMatrix
Die Markierung variabler Daten gehört zu den wichtigsten Einsatzbereichen automatisierter Lasersysteme. Jedem Produkt kann eine eindeutige Seriennummer zugewiesen werden oder das System kann automatisch QR-Codes und DataMatrix-Codes erzeugen.
Eine Seriennummer muss nicht ausschließlich aus fortlaufenden Zahlen bestehen. Produktmodell, Datum, Schicht, Liniennummer oder unterschiedliche Produktionsparameter können in die Struktur der Seriennummer integriert werden.
Der Inhalt des Codes kann während der Produktion dynamisch geändert werden. Dadurch können aufeinanderfolgenden Produkten auf derselben Produktionslinie unterschiedliche Informationen zugeordnet werden.
Für detailliertere Informationen zu Laserbeschriftungs- und Rückverfolgbarkeitslösungen kann die Seite Laserbeschriftungssysteme aufgerufen werden.
8. Reduzierung des Risikos falscher Produkte und falscher Rezepturen
Eines der wichtigen Risiken in automatisierten Produktionslinien besteht darin, einen korrekt formatierten Code auf das falsche Produkt zu markieren. Daher sollte die Übereinstimmung zwischen Produktidentität und Beschriftungsrezeptur vom System überprüft werden.
Der Produkttyp kann über einen Barcodeleser, eine Kamera, einen Sensor, RFID oder die SPS bestimmt werden. Nachdem das System die erwarteten Produktinformationen erhalten hat, kann es automatisch die zugehörige Beschriftungsdatei auswählen.
Diese Struktur kann die Abhängigkeit von der manuellen Rezepturauswahl durch den Bediener verringern. Gleichzeitig hilft sie dabei, das Risiko einer Fehlbeschriftung bereits in einer frühen Phase des Produktionsprozesses zu kontrollieren.
Das erneute Lesen des Codes mit einer Kamera nach der Beschriftung kann eine zweite Verifikationsebene für die Produkt-Daten-Zuordnung schaffen.
9. Berechnung von Zykluszeit und Produktionskapazität
Damit eine Laserbeschriftungsautomatisierung erfolgreich arbeitet, muss das System mit der tatsächlichen Zykluszeit der Produktionslinie Schritt halten können. Daher sollte nicht nur die theoretische Scangeschwindigkeit des Lasers, sondern der gesamte Ablauf an der Station berücksichtigt werden.
Das Eintreffen des Produkts an der Station, seine Fixierung, der Beschriftungsprozess, die Kameraprüfung, das Öffnen der Vorrichtung und das Ausschleusen des Produkts sind Bestandteile der gesamten Zykluszeit.
Selbst wenn der Laserprozess beispielsweise nur zwei Sekunden dauert, können Produktpositionierung und Kameraverifikation die Gesamtzeit auf fünf Sekunden erhöhen. Wenn die Produktionslinie alle drei Sekunden ein Produkt zuführt, kann eine Neuauslegung des Systems erforderlich sein.
Daher ist es bei Venox Laserautomatisierungsprojekten wichtig, die Systemkapazität entsprechend dem tatsächlichen Produktionsszenario zu bewerten.
10. Sicherheit, Fehlermanagement und Inbetriebnahme
Bei der Auslegung eines automatisierten Laserbeschriftungssystems sollten die Sicherheit des Bedieners und der Maschine ebenso berücksichtigt werden wie die Produktionsleistung. Schutzkabinen, Sicherheitsschalter, Verriegelungssysteme, Not-Halt-Systeme und geeignete Laserschutzkomponenten können Bestandteil des Projekts sein.
Auch das Verhalten des Automatisierungssystems bei möglichen Fehlerzuständen sollte im Voraus definiert werden. Wenn der Code nicht gelesen werden kann, das Produkt falsch positioniert ist, das Lasersystem nicht bereit ist oder keine Daten aus dem zentralen System empfangen werden können, muss festgelegt werden, wie die Produktion fortgesetzt werden soll.
Bei einigen Anwendungen kann die Linie gestoppt werden, bei anderen Projekten kann das Produkt in einen Fehlerbereich weitergeleitet oder dem Bediener ein Alarm gesendet werden. Diese Entscheidung hängt von der Kritikalität des Produktionsprozesses ab.
Nach Fertigstellung des Systems sollte es unter Bedingungen getestet werden, die den tatsächlichen Produktionsbedingungen so nahe wie möglich kommen. SPS-Kommunikation, Sensorreihenfolge, Beschriftungsqualität, Kameraverifikation und Sicherheitsfunktionen sollten gemeinsam überprüft werden.
Der Automatisierungsansatz bei Venox Laserbeschriftungssystemen basiert auf der gemeinsamen Bewertung von Laserquelle, mechanischem Design, Software, Datenmanagement und Produktionsliniensteuerung. Während bei einigen Projekten eine standardmäßige Beschriftungsstation ausreichend sein kann, kann bei anderen Produktionslinien ein vollständig automatisiertes und datenbankintegriertes System erforderlich sein.
Für Lösungen, die in metallorientierten Automatisierungsprojekten eingesetzt werden können, kann die Seite Faserlaser-Beschriftungsmaschinen aufgerufen werden.
Unter den Laserbeschriftungsmaschinen für unterschiedliche Produktionsanforderungen kann das geeignete System entsprechend dem Produktmaterial, der Zykluszeit, der Datenstruktur und dem Automatisierungsgrad bestimmt werden.
Für eine technische Bewertung zur Entwicklung eines auf Ihre Produktionslinie zugeschnittenen Laserbeschriftungssystems mit SPS, Sensoren, Kameras, Förderbändern, ERP, MES oder anderen Automatisierungsinfrastrukturen können Sie Venox kontaktieren.
