
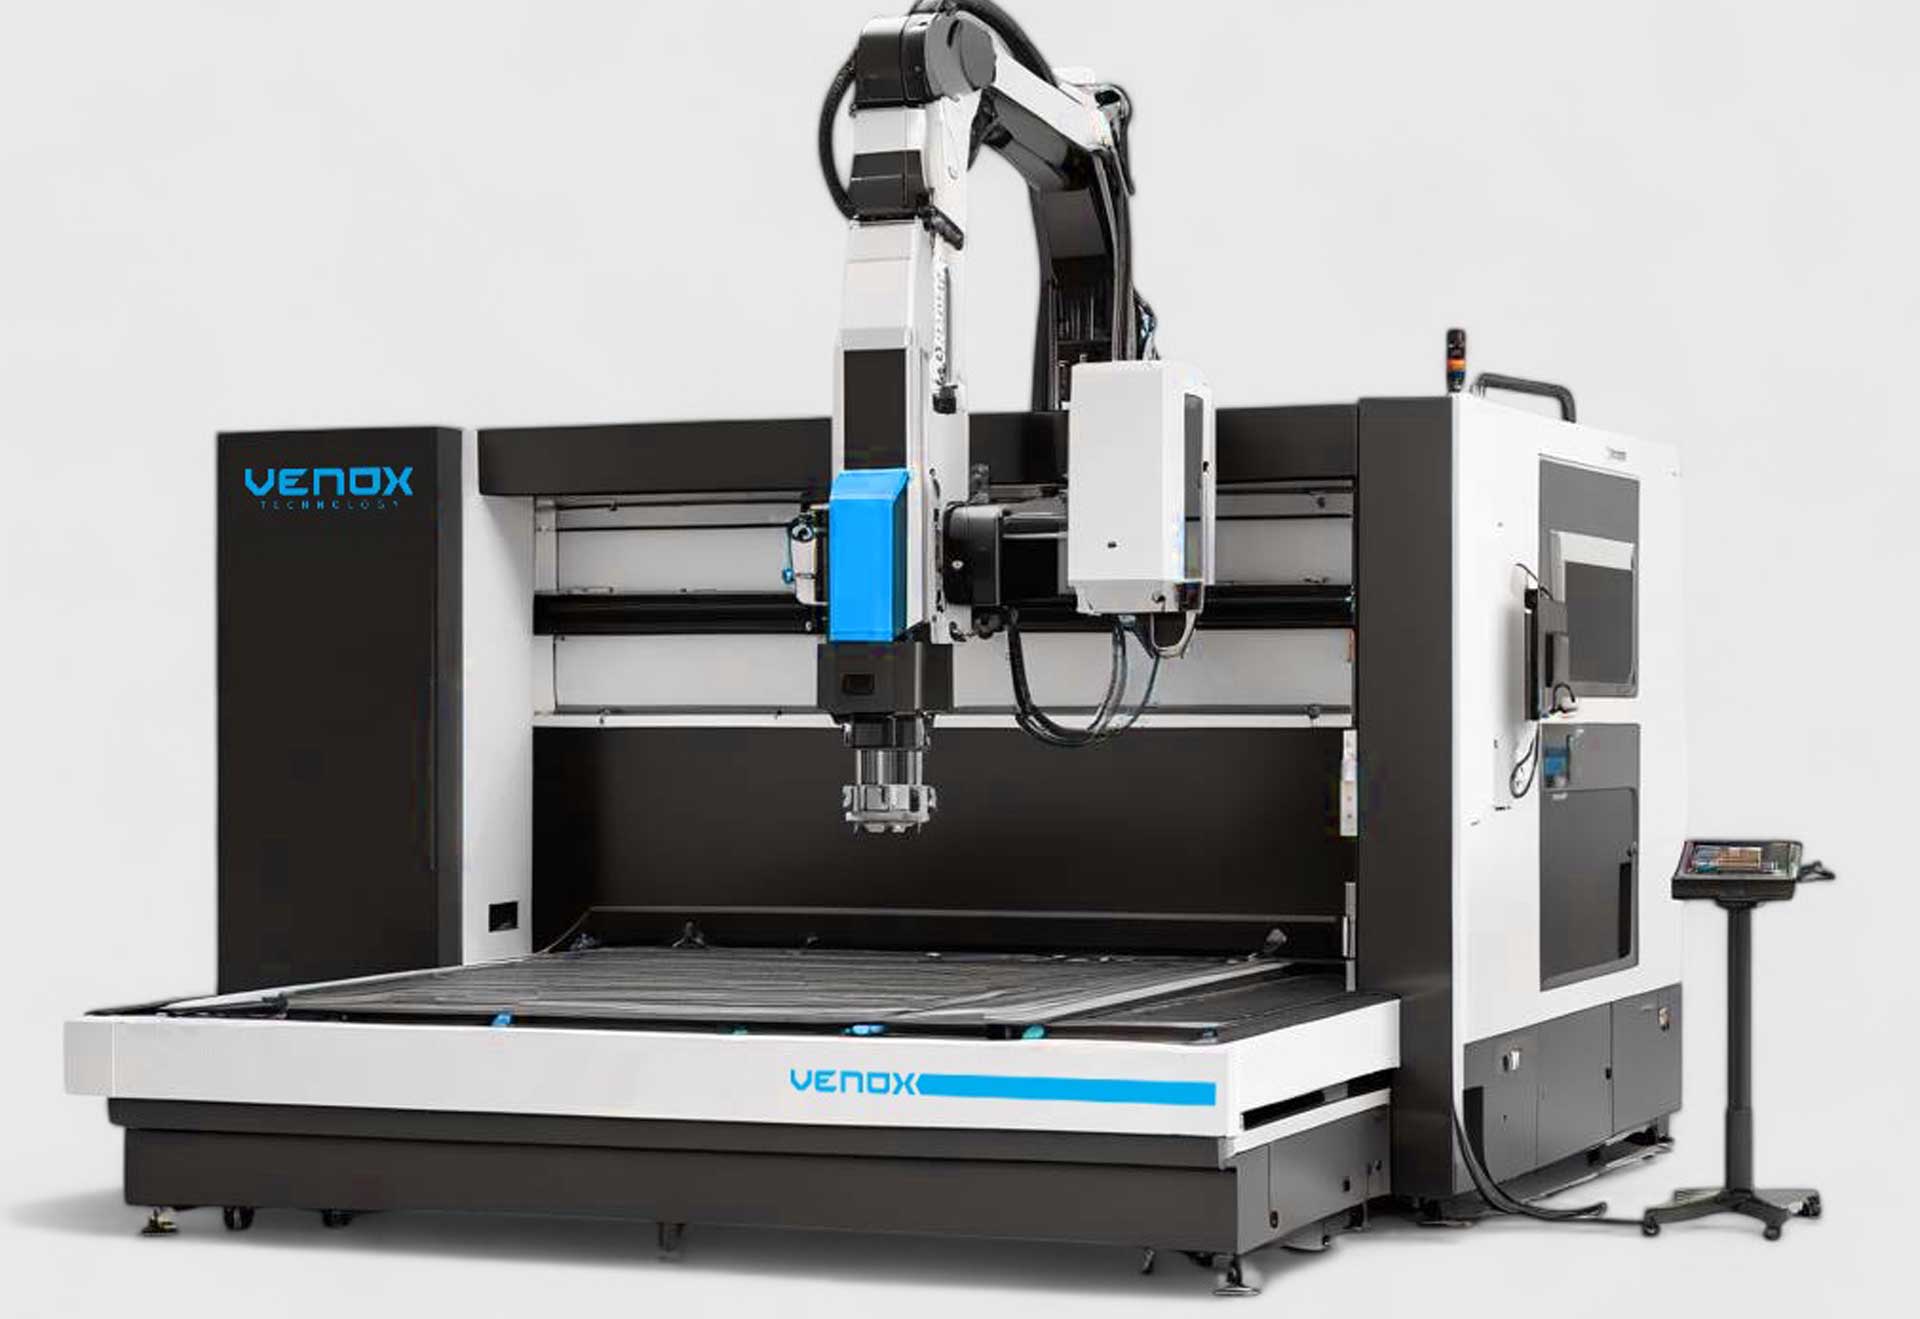


Kann Venox kundenspezifische Laserbeschriftungsmaschinen herstellen? Wie wird ein projektspezifisches System entwickelt?
In der industriellen Produktion lässt sich nicht jede Anforderung an die Laserbeschriftung mit einer Standardmaschine lösen. Anforderungen wie Größe, Gewicht, Geometrie, Position innerhalb der Produktionslinie, Zykluszeit oder Datenintegration des zu markierenden Bauteils können es erforderlich machen, über standardmäßige Laserbeschriftungssysteme hinauszugehen. In diesem Fall wird die Entwicklung einer projektspezifischen Laserbeschriftungsmaschine relevant.
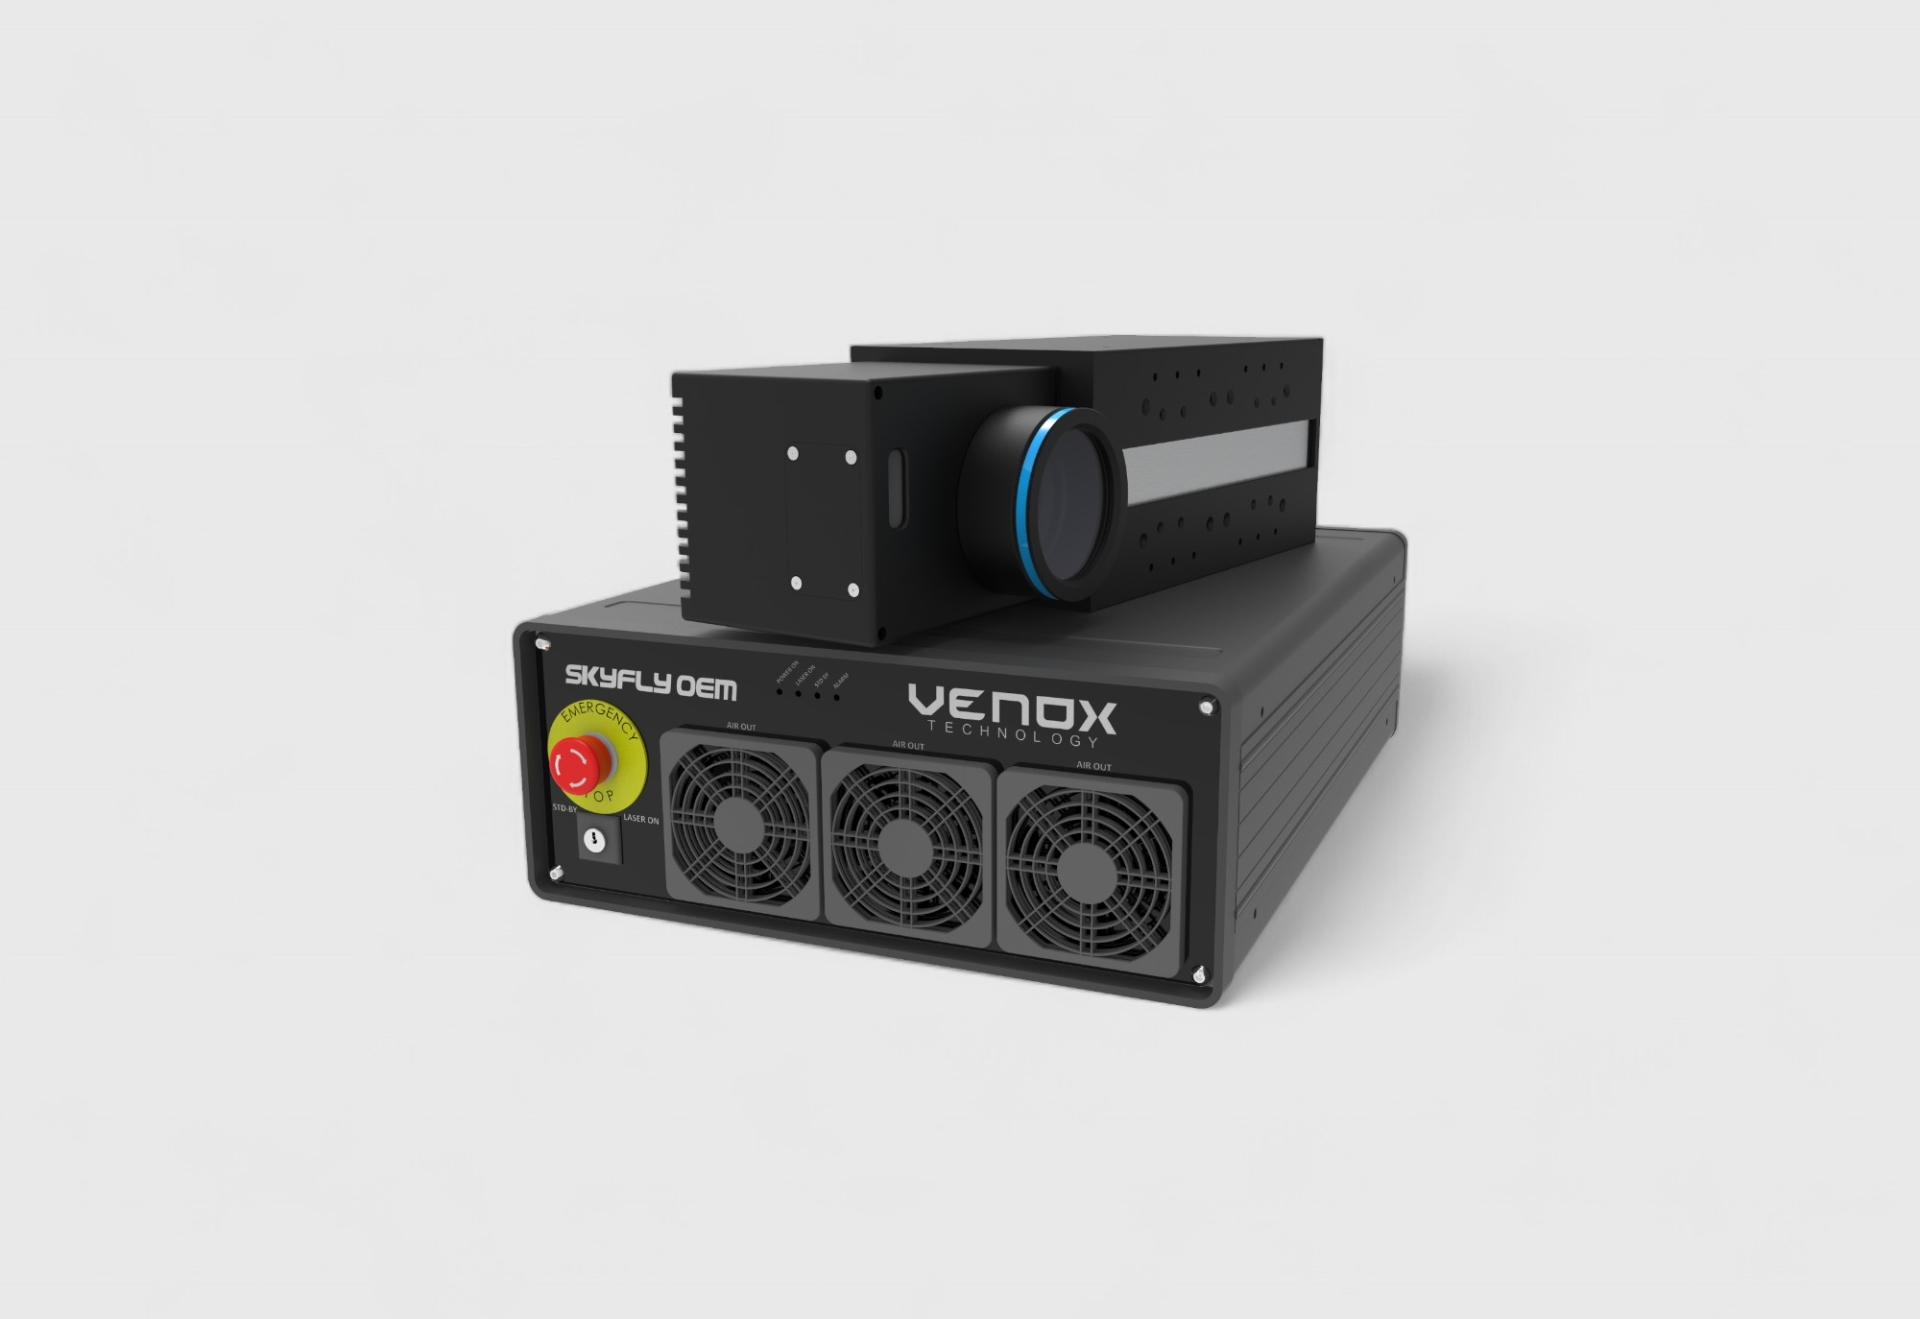
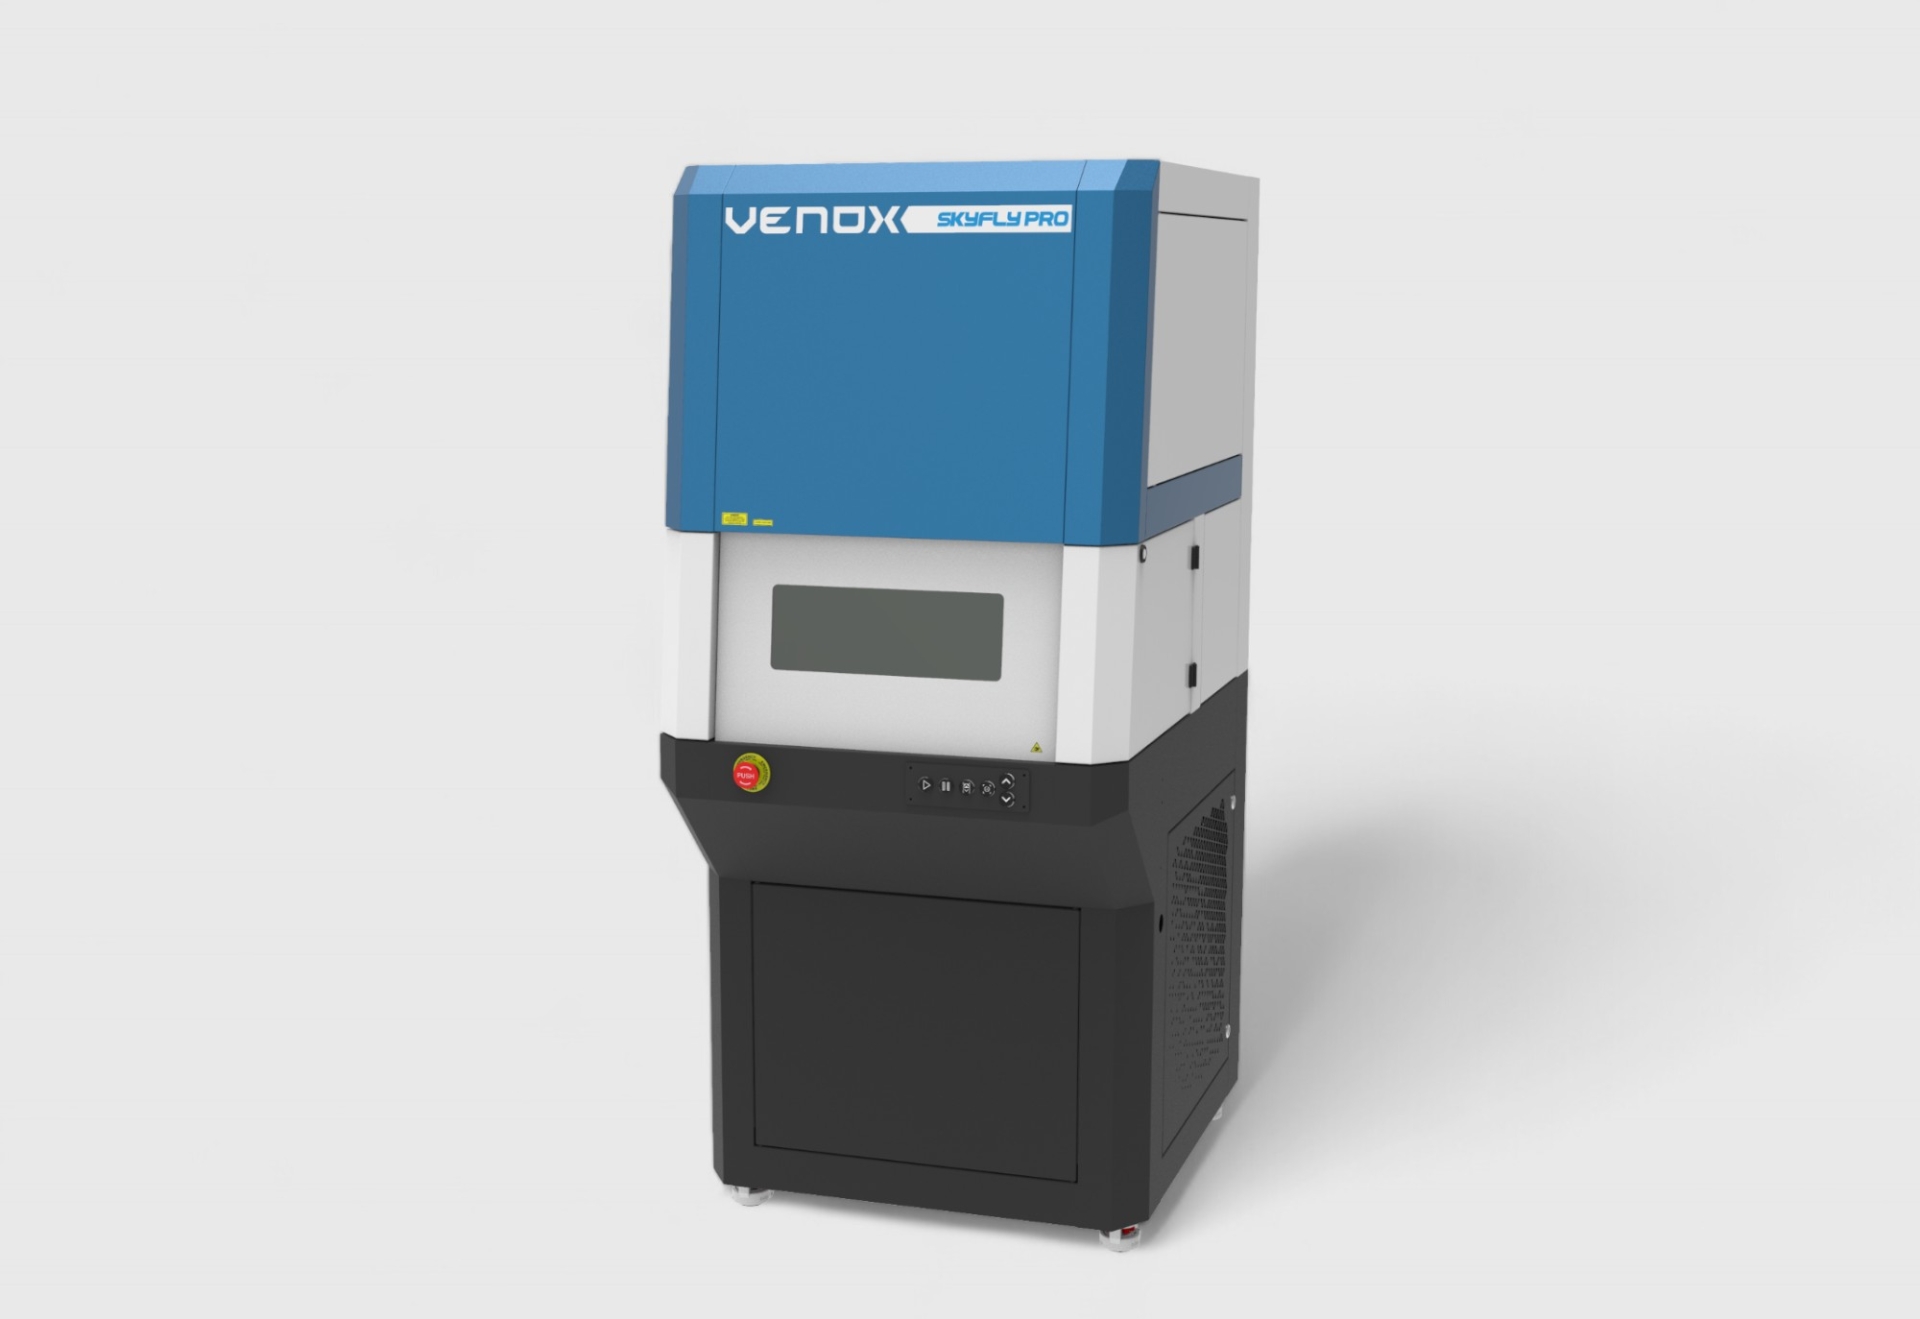
Neben Standardmaschinen können bei den Laserbeschriftungslösungen von Venox auch Systeme eingesetzt werden, die entsprechend dem Produktionsprozess individuell angepasst werden können. Dabei kann nicht nur die Laserquelle, sondern auch Komponenten wie mechanische Kabine, Vorrichtung, Bewegungsachsen, Sensoren, SPS, Kamera, Förderband, Software und Datenintegration entsprechend den Anforderungen der Anwendung konfiguriert werden.
Beispielsweise besitzt ein System, bei dem ein wenige Zentimeter großes Metallteil manuell vom Bediener eingelegt wird, nicht dieselbe Maschinenarchitektur wie ein System, bei dem eine mehrere hundert Kilogramm schwere Industriekomponente automatisch auf einer Produktionslinie markiert wird.
Daher sollte bei der Entwicklung einer kundenspezifischen Laserbeschriftungsmaschine zunächst nicht die Laserleistung oder das Maschinenmodell, sondern der gesamte Produktionsprozess analysiert werden. Wie das Produkt in das System gelangt, wie es positioniert wird, welche Informationen markiert werden und wie das Produkt nach Abschluss des Prozesses weitergeführt wird, bilden die Grundlage des Systemdesigns.
Wie wird eine projektspezifische Laserbeschriftungsmaschine entwickelt?
1. Technische Analyse des Produkts und des Produktionsprozesses
Der erste Schritt bei der Entwicklung eines kundenspezifischen Laserbeschriftungssystems besteht in der detaillierten Analyse des zu markierenden Produkts. Materialart, Produktabmessungen, Gewicht, Oberflächengeometrie und die Position des zu markierenden Bereichs werden bestimmt.
Darüber hinaus sollten auch Produktionsmenge und bestehende Zykluszeit bewertet werden. Die Anforderungen eines Unternehmens, das nur wenige Produkte pro Stunde herstellt, unterscheiden sich grundlegend von denen einer Serienproduktionslinie, bei der innerhalb weniger Sekunden jeweils ein neues Produkt die Beschriftungsstation erreicht.
Auch die Frage, ob der Markierungsinhalt statisch oder variabel ist, beeinflusst das Systemdesign. Wenn ein festes Logo oder ein Produktname markiert werden soll, kann eine einfachere Struktur ausreichend sein. Wenn jedem Produkt eine individuelle Seriennummer, ein QR-Code oder ein DataMatrix-Code zugeordnet werden soll, werden Software und Datenintegration zu einem wichtigen Bestandteil des Prozesses.
In dieser Phase sollte auch festgelegt werden, in welchem Umfang der Bediener in das System eingreift. Bei manueller Beladung sind Ergonomie und Arbeitssicherheit zu berücksichtigen; beim Einsatz in einer automatisierten Linie müssen Sensor- und SPS-Architektur einbezogen werden.
2. Bestimmung der Faser-, CO₂- oder UV-Lasertechnologie
Die Entwicklung einer kundenspezifischen Maschine verändert nicht die grundlegenden Prinzipien bei der Auswahl der Lasertechnologie. Zunächst muss die für das zu markierende Material geeignete Laserquelle bestimmt werden.
Für Metalloberflächen können Faserlasertechnologien häufig eingesetzt werden. Auf Edelstahl, Kohlenstoffstahl, Aluminium, Messing und verschiedenen Metalllegierungen können Informationen wie Seriennummern, Logos oder DataMatrix-Codes markiert werden.
Für Holz, Leder, Papier, Karton und bestimmte nichtmetallische Produkte können CO₂-Lasertechnologien eingesetzt werden. Für empfindliche Kunststoffe, elektronische Komponenten oder Anwendungen, bei denen eine geringere thermische Einwirkung erforderlich ist, können UV-Lasersysteme in Betracht gezogen werden.
Die Auswahl der richtigen Technologie sollte neben theoretischem Materialwissen auch durch Mustertests am tatsächlichen Produkt bestätigt werden.
Weitere Informationen zu den unterschiedlichen Technologieoptionen finden Sie auf der Seite Laserbeschriftungssysteme.
3. Produktspezifisches Vorrichtungsdesign
Damit die Laserbeschriftung reproduzierbar ist, muss das Produkt in jedem Zyklus an der richtigen Position platziert werden. Daher gehört die Vorrichtung zu den wichtigsten Komponenten eines kundenspezifischen Lasersystems.
Die Vorrichtung sorgt dafür, dass das Produkt in der richtigen Position gehalten wird und der Beschriftungsbereich mit dem Laserfokus übereinstimmt. Besonders in der Serienproduktion kann bereits eine Positionsabweichung von wenigen Millimetern dazu führen, dass die Markierung an der falschen Stelle angebracht wird oder die Codequalität abnimmt.
Je nach Produktgeometrie können mechanische, pneumatische oder automatische Vorrichtungen entwickelt werden. Auch ein Poka-Yoke-Ansatz, der verhindert, dass der Bediener das Produkt in der falschen Ausrichtung einlegt, kann in das Vorrichtungsdesign integriert werden.
Bei Anwendungen mit schweren Bauteilen ist die Vorrichtung nicht nur für die Positionierung, sondern auch für die Ergonomie und Sicherheit des Bedieners von Bedeutung.
4. Rotations-, X-Y- und Z-Achssysteme
In standardmäßigen Laserbeschriftungssystemen bearbeitet der Laser feste Oberflächen innerhalb eines definierten Arbeitsbereichs. Einige Produkte können jedoch außerhalb dieses Bereichs oder dieser Geometrie liegen.
Wenn zylindrische Bauteile umlaufend markiert werden müssen, kann eine Rotationsachse eingesetzt werden. Durch das Drehen des Produkts kann der Laser die Oberfläche kontrolliert entlang des Umfangs bearbeiten.
Bei Produkten mit unterschiedlichen Höhen kann eine motorisierte Z-Achse verwendet werden. Dadurch kann die Arbeitshöhe des Laserkopfs entsprechend der Produktrezeptur automatisch oder kontrolliert angepasst werden.
Wenn unterschiedliche Bereiche großer Bauteile markiert werden müssen, können X-Y-Bewegungssysteme eingesetzt werden. Dabei können das Produkt oder der Laserkopf auf verschiedene Koordinaten bewegt werden, sodass mehrere Markierungsbereiche innerhalb einer einzigen Maschine realisiert werden können.
5. Kundenspezifische Kabine und Bedienersicherheit
Bei der Entwicklung einer projektspezifischen Laserbeschriftungsmaschine sollte die mechanische Kabine nicht lediglich als ästhetische Außenverkleidung betrachtet werden. Die Kabine ist ein wichtiger Bestandteil hinsichtlich Lasersicherheit, Bedienerergonomie und Kontrolle des Produktionsprozesses.
Je nach Produktgröße können Kabinen mit einem größeren Arbeitsvolumen als bei Standardmaschinen entwickelt werden. Bei Systemen mit manueller Beladung sollten die Öffnungsrichtung der Tür und der Arbeitsbereich des Bedieners berücksichtigt werden.
Automatische Türen, Sicherheitsschalter, Verriegelungssysteme, Not-Halt-Systeme und geeignete Laserschutzfenster können je nach Anwendung in das System integriert werden.
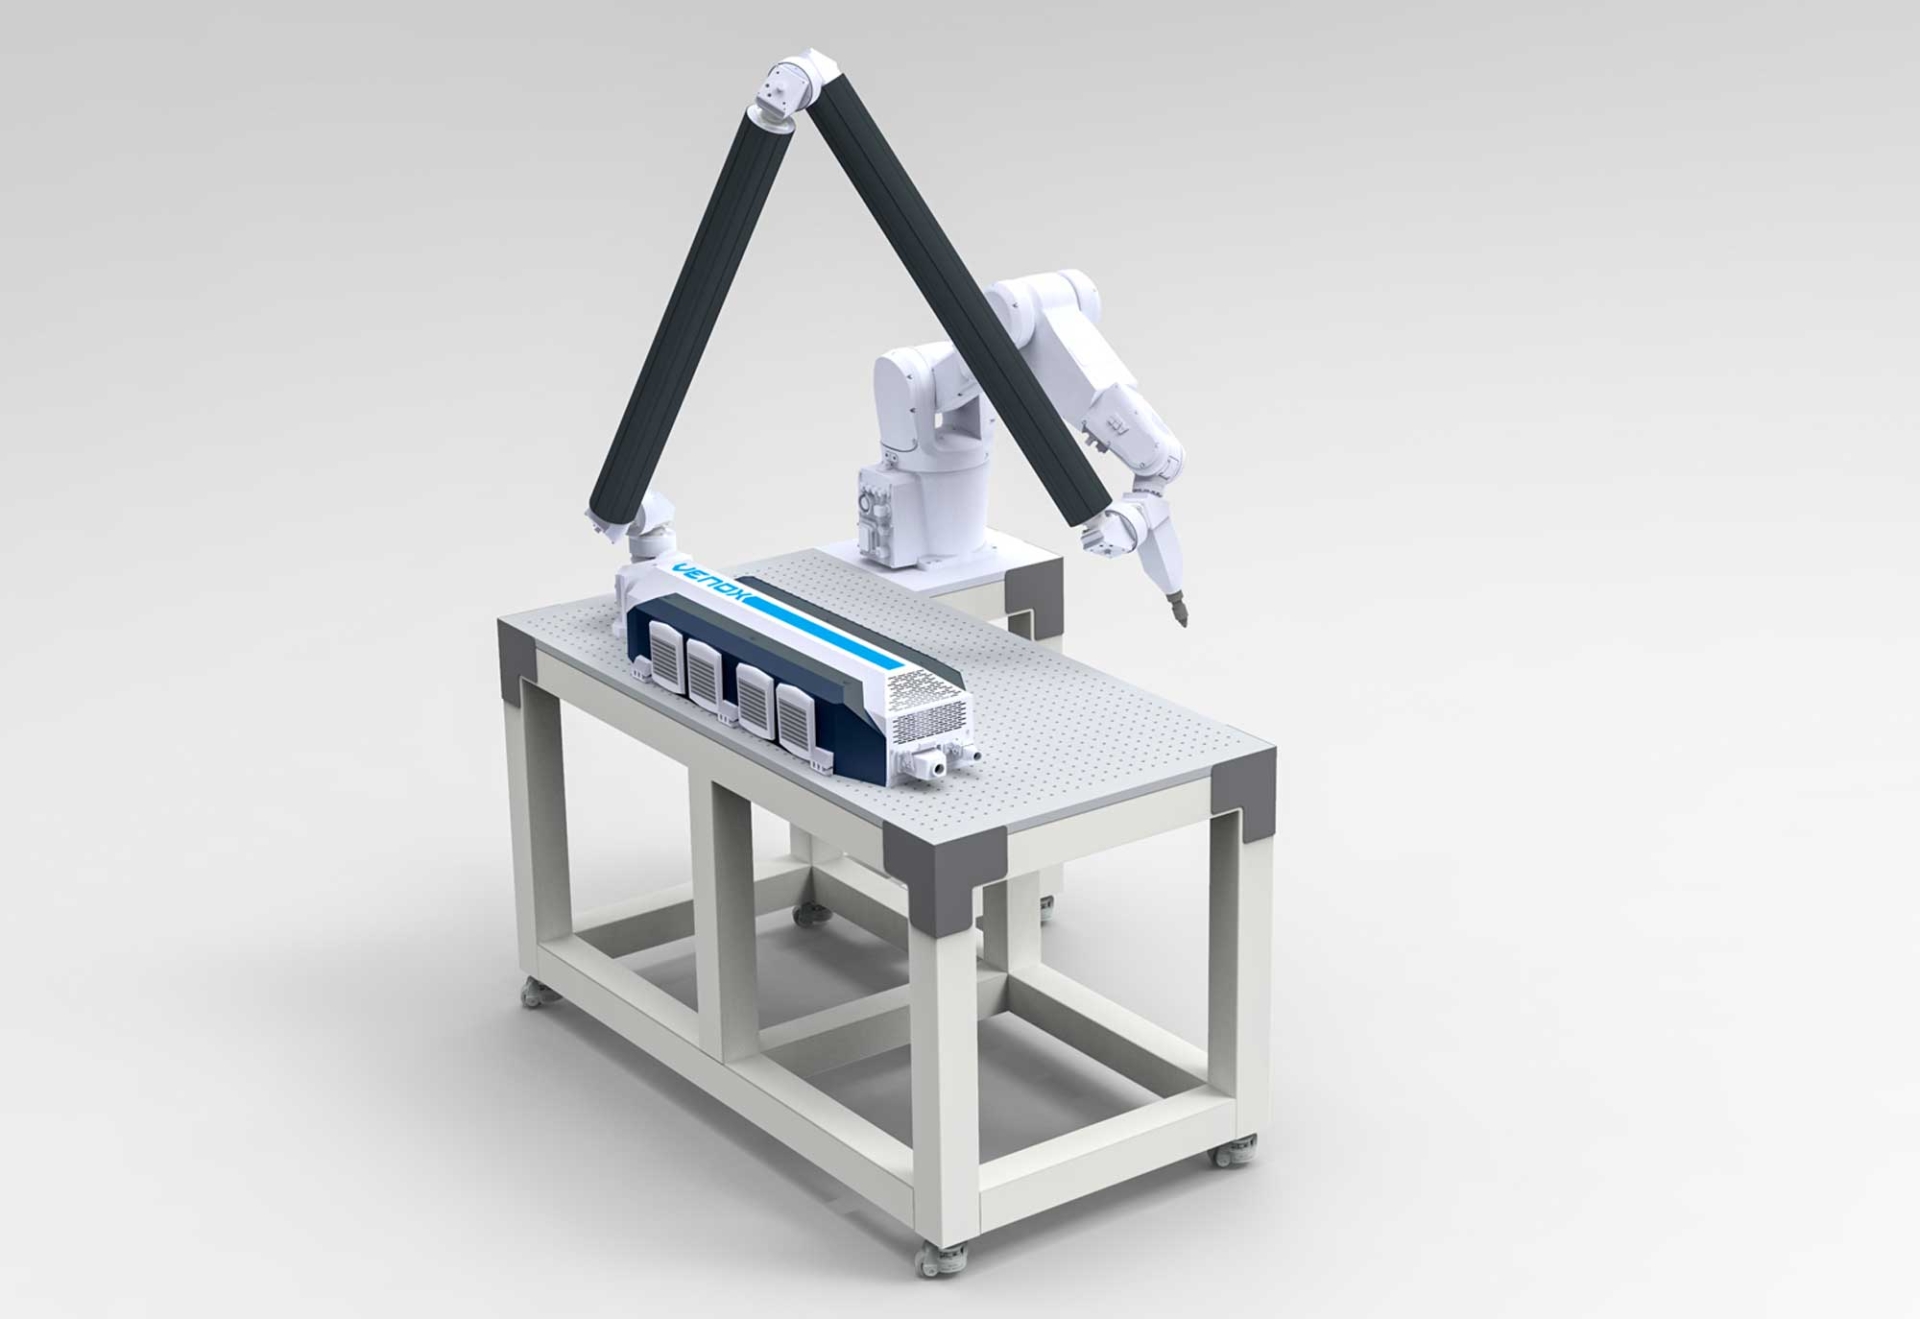
Bei Projekten mit großen oder schweren Produkten kann es erforderlich sein, das Produkt mithilfe eines Krans, Roboters oder Handhabungssystems in die Maschine einzubringen. In diesem Fall sollte die Kabinengeometrie entsprechend der vorhandenen Produktionsausrüstung gestaltet werden.
Wie werden Automatisierung und Integration in kundenspezifischen Laserbeschriftungssystemen umgesetzt?
6. SPS- und Sensorintegration
Mit steigendem Automatisierungsgrad in kundenspezifischen Laserbeschriftungsmaschinen gewinnen SPS- und Sensorsysteme zunehmend an Bedeutung. Ob sich das Produkt in der richtigen Position befindet, die Tür geschlossen ist, die Vorrichtung das Produkt fixiert hat oder das Lasersystem betriebsbereit ist, kann mithilfe verschiedener Sensoren kontrolliert werden.
Die SPS kann auf Grundlage dieser Informationen die Prozessreihenfolge steuern. Sobald das Produkt die Station erreicht, kann die Vorrichtung schließen, der Laserbeschriftungsprozess starten und das Produkt nach Abschluss des Prozesses wieder freigegeben werden.
Für eine sichere und kontrollierte Produktion ist es wichtig, dass keine Prozessstufe beginnt, bevor die vorherige Bedingung erfüllt wurde.
Wenn innerhalb desselben Systems unterschiedliche Produkte bearbeitet werden, kann die SPS die richtige Produktrezeptur auswählen und dafür sorgen, dass die zugehörige Vorrichtung und die entsprechenden Beschriftungsparameter verwendet werden.
7. Förderband- und automatische Produkthandhabungssysteme
Bei Produktionslinien mit hohen Stückzahlen kann es ineffizient sein, wenn der Bediener jedes Produkt manuell zur Laserbeschriftungsmaschine transportieren muss. In diesem Fall kann das kundenspezifische System in die vorhandene Förderlinie integriert oder ein speziell für die Maschine ausgelegtes Produkthandhabungssystem entwickelt werden.
Nachdem das Produkt von einem Sensor erkannt wurde, kann es an der Markierungsposition angehalten werden. Die Vorrichtung kann das Produkt fixieren und nach Abschluss des Laserprozesses kann das Produkt wieder in die Produktionslinie übergeben werden.
Bei einigen Projekten kann die Markierung auch während der Bewegung erfolgen, ohne dass das Produkt vollständig angehalten werden muss. Bei solchen Anwendungen müssen jedoch Liniengeschwindigkeit, Produktabstand und Bearbeitungszeit des Lasersystems deutlich präziser berechnet werden.
Bei der Entwicklung der Förderbandintegration besteht eines der Hauptziele darin, sicherzustellen, dass das System die bestehende Produktionskapazität nicht reduziert.
8. Kamera- und Bildverarbeitungsintegration
In projektspezifischen Laserbeschriftungsmaschinen können Kamerasysteme für unterschiedliche Zwecke eingesetzt werden. Die Kamera kann überprüfen, ob das Produkt in der richtigen Ausrichtung positioniert wurde, oder automatisch den Referenzpunkt für die Markierung bestimmen.
Bei Anwendungen mit geringfügigen Abweichungen in der Produktposition kann das Bildverarbeitungssystem die Markierungskoordinaten entsprechend korrigieren.
Nach Abschluss der Beschriftung kann die Kamera Codes wie QR-Codes oder DataMatrix-Codes lesen und die Richtigkeit des Prozesses überprüfen. Dadurch wird nicht nur bestätigt, dass der Code markiert wurde, sondern auch, dass er maschinell lesbar ist.
Durch die Übertragung des Kameraergebnisses an die SPS oder das Produktionssystem können fehlerhafte Produkte automatisch ausgeschleust oder die Produktionslinie entsprechend einer festgelegten Regel gestoppt werden.
9. ERP-, MES- und Datenbankanbindungen
Wenn bei kundenspezifischen Laserbeschriftungsprojekten variable Daten benötigt werden, kann es erforderlich sein, dass die Maschine mit der digitalen Infrastruktur des Unternehmens kommuniziert.
Seriennummer, Modellcode, Datum, Chargennummer oder andere Informationen des zu produzierenden Produkts können aus ERP, MES oder einer anderen Datenbank übernommen werden.
Das Lasersystem kann die eingehenden Informationen automatisch in Text, QR-Code oder DataMatrix-Format umwandeln. Nach Abschluss der Beschriftung kann das Prozessergebnis wieder an das zentrale System zurückgesendet werden.
Diese Struktur ermöglicht eine Verbindung zwischen dem Code auf dem physischen Produkt und dem digitalen Produktionsdatensatz des Unternehmens.
Dieser Ansatz kann insbesondere in der Automobilindustrie, Elektronik, Verteidigung, im Maschinenbau und in anderen Bereichen mit hohen Anforderungen an die Rückverfolgbarkeit von Bedeutung sein.
10. Mustertest, Prototyp und Inbetriebnahmeprozess
Bei der Entwicklung einer projektspezifischen Laserbeschriftungsmaschine ist es sinnvoller, die Anwendung schrittweise zu validieren, anstatt das System direkt in die Serienproduktion zu überführen.
Zunächst kann ein Laserbeschriftungstest am tatsächlichen Produkt durchgeführt werden. Nachdem die geeignete Lasertechnologie, Leistung, Linse und die entsprechenden Parameter festgelegt wurden, werden mechanisches Design und Automatisierung entsprechend diesen Anforderungen entwickelt.
Nach Fertigstellung der Maschine sollten sämtliche Prozessschritte wie Produktbeladung, Fixierung, Beschriftung, Kamerakontrolle und Produktausgabe gemeinsam getestet werden.
Auch die Zykluszeit sollte in dieser Phase gemessen werden. Selbst wenn die Laserbeschriftung innerhalb von zwei Sekunden abgeschlossen ist, darf nicht vergessen werden, dass mechanische Bewegungen die Gesamtzeit erhöhen können.
Nach der Installation des Systems in der Produktionsanlage kann die Inbetriebnahme unter realen Vor-Ort-Bedingungen durchgeführt werden. SPS-Verbindungen, Produktionsliniensignale, Datenkommunikation und Sicherheitsfunktionen können in der tatsächlichen Produktionsumgebung erneut überprüft werden.
Bei der Bewertung kundenspezifischer Venox Laserbeschriftungssysteme besteht das grundlegende Ziel nicht lediglich darin, eine Standardmaschine in unterschiedlichen Abmessungen herzustellen. Vielmehr sollen Laser-, Mechanik-, Automatisierungs-, Software- und Bildverarbeitungskomponenten entsprechend den Anforderungen des Produkts und des Prozesses innerhalb eines einzigen Systems zusammenarbeiten.
Bei einigen Projekten kann eine produktspezifische Vorrichtung allein ausreichend sein, während andere Anwendungen ein mehrachsiges Bewegungssystem, eine automatische Tür, ein Förderband, einen Roboter, eine Kamera und eine zentrale Datenintegration erfordern können. Daher sollte der Umfang der kundenspezifischen Maschinenentwicklung entsprechend dem Produktionsprozess festgelegt werden.
Um Laserlösungen für überwiegend metallbasierte Projekte kennenzulernen, können Sie die Seite Faserlaser-Beschriftungsmaschinen besuchen.
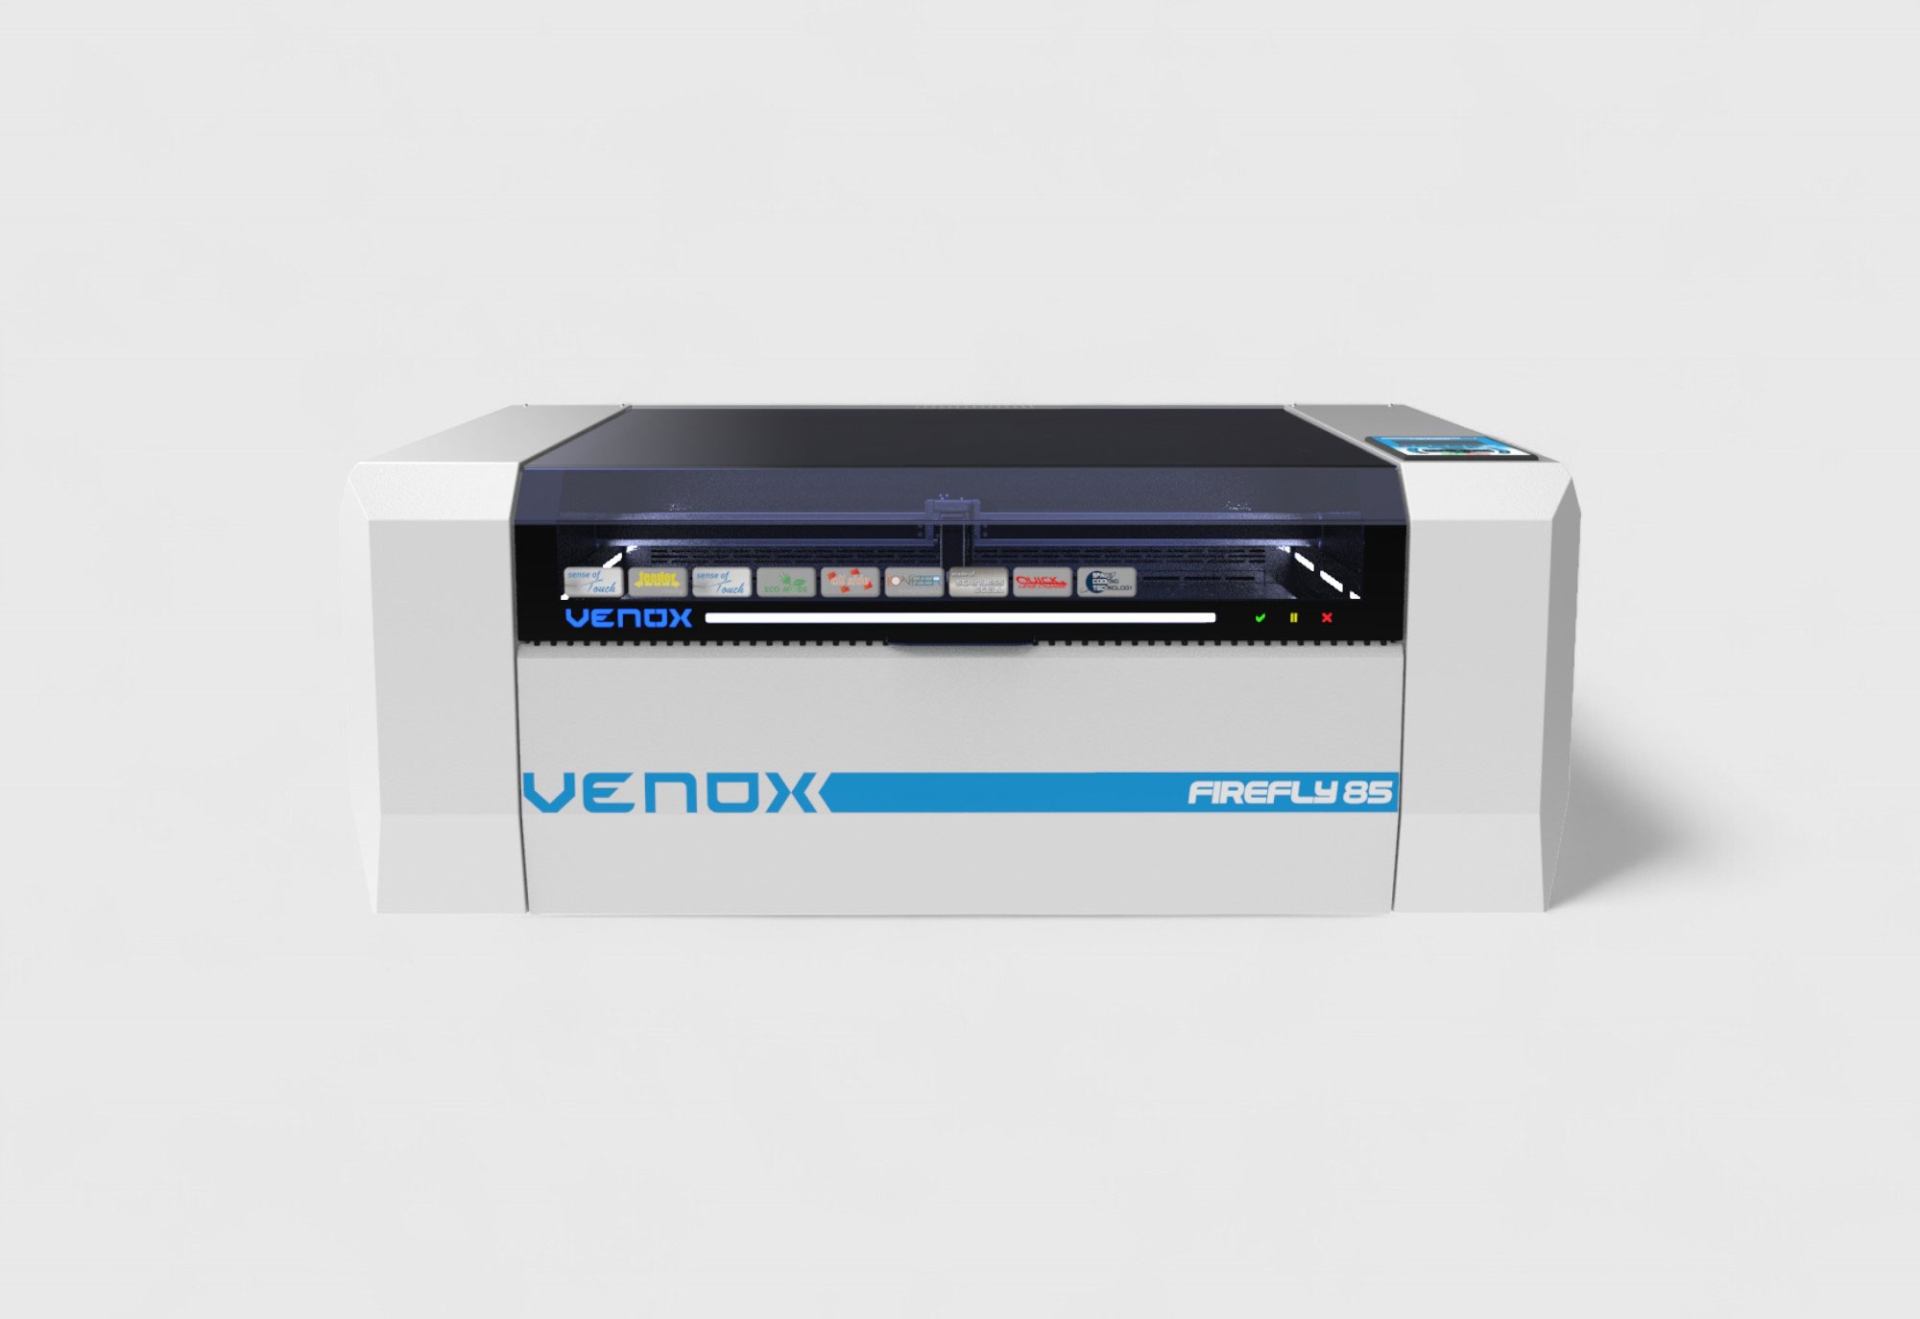
Für standardmäßige und anpassbare Produktoptionen können Sie die Seite Laserbeschriftungsmaschinen aufrufen.
Wenn Ihr Produkt nicht für eine standardmäßige Laserbeschriftungsmaschine geeignet ist, können Sie Venox kontaktieren, um Anforderungen an kundenspezifische Vorrichtungen, Bewegungssysteme, Automatisierung, Kameras oder die Integration in Ihre Produktionslinie zu bewerten.
