
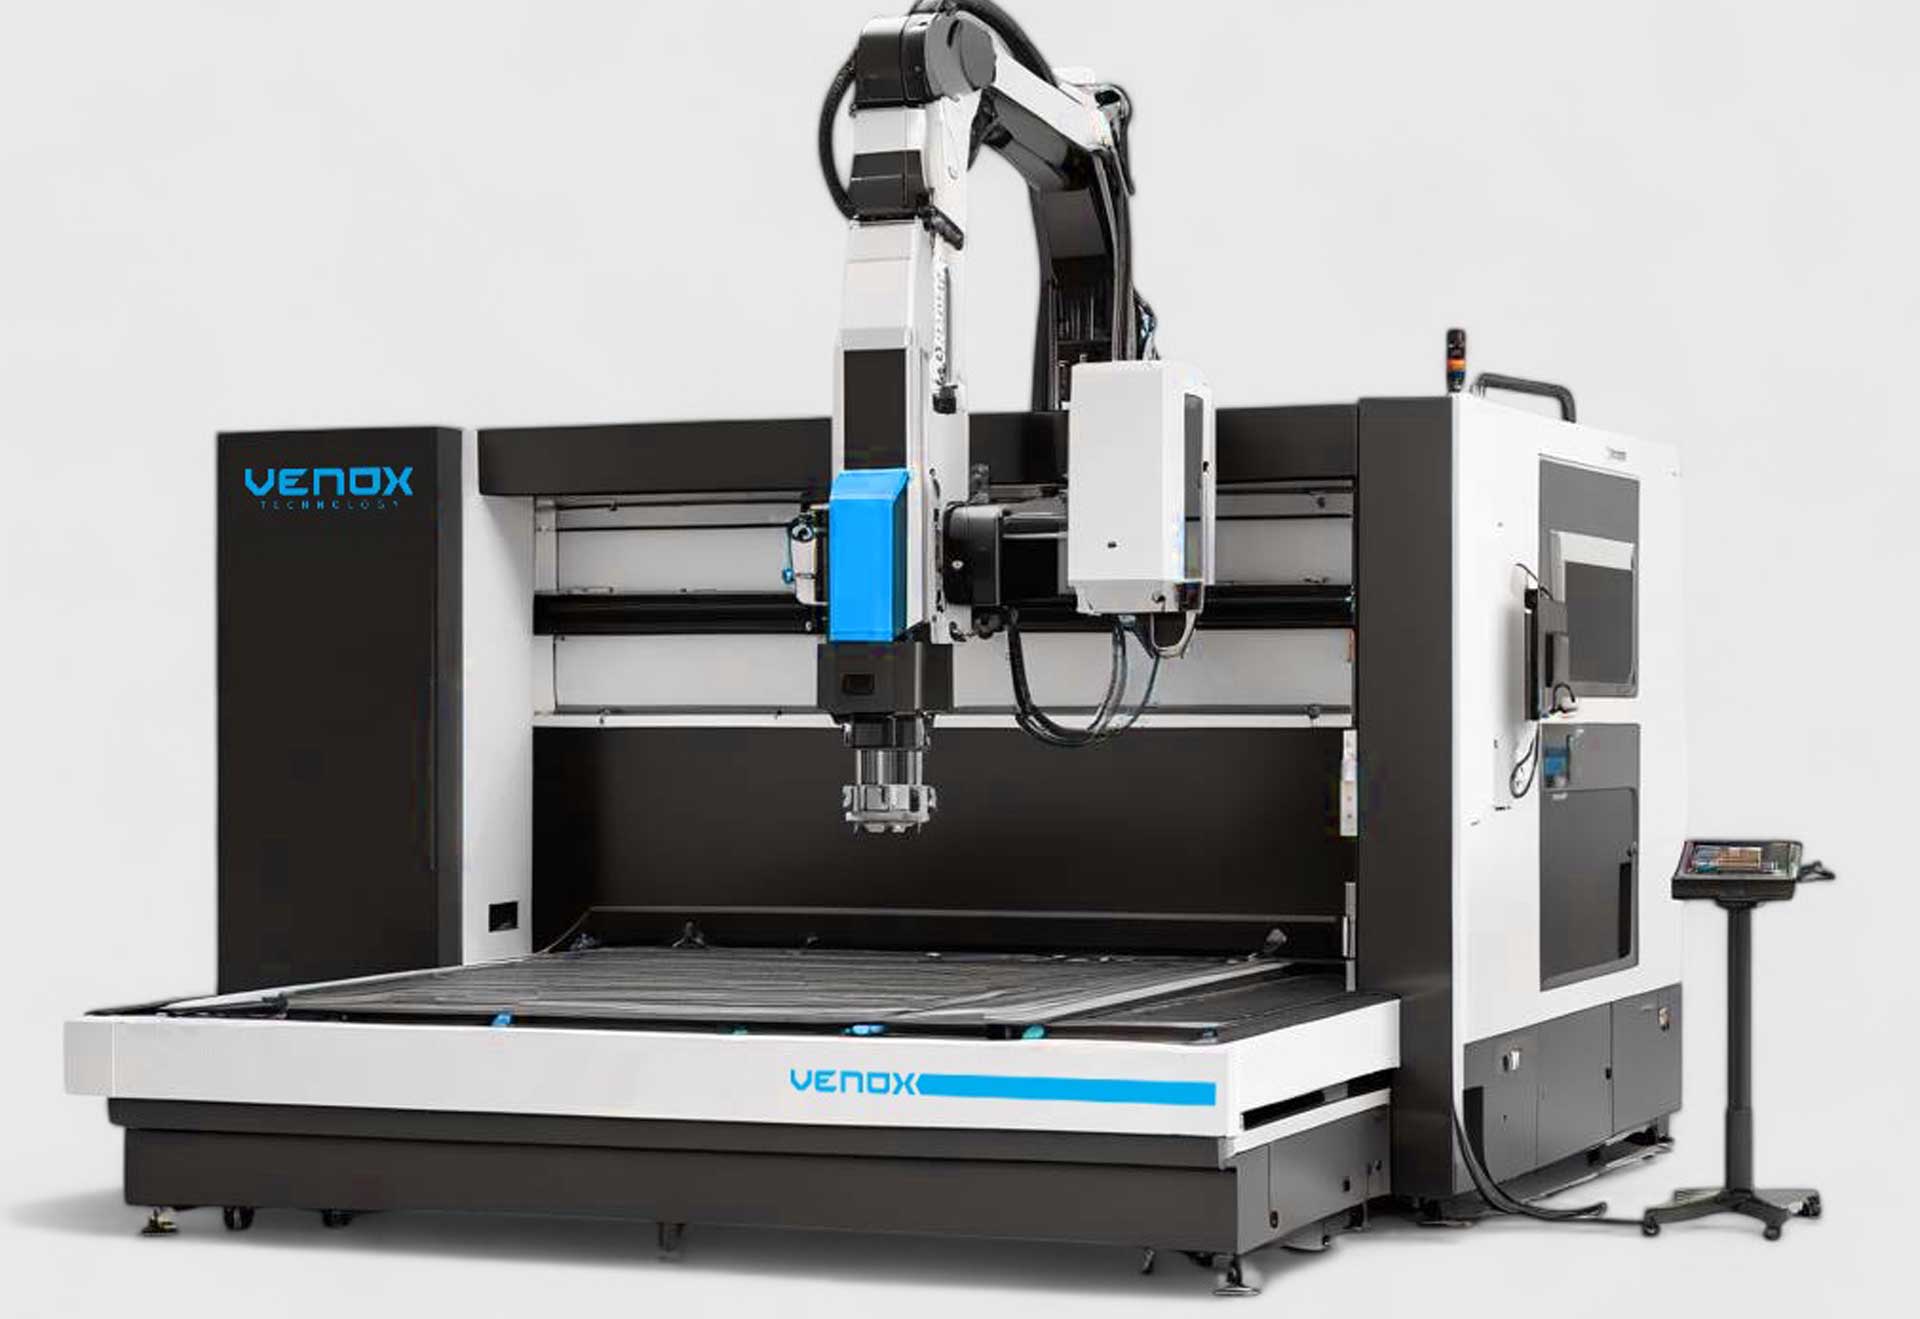


Können Laserschneiden und Lasermarkieren mit derselben Maschine durchgeführt werden? Vorteile kombinierter Systeme
Ja. Bei galvoscannerbasierten Faserlasersystemen kann dieselbe Laserquelle sowohl zum Schneiden als auch zum Markieren eingesetzt werden. Im Schneidmodus wird das Material durch eine hohe Energiedichte und mehrere Durchgänge getrennt; im Markiermodus wird mit geringer Leistung und hoher Geschwindigkeit eine dauerhafte Kennzeichnung auf der Oberfläche erzeugt. Beide Verfahren werden mit separaten Parametersätzen definiert und innerhalb desselben Programms nacheinander ausgeführt.
Dieser Ansatz ermöglicht es, kleine und mittelgroße Metallbauteile auf einer einzigen Maschine zu schneiden und unmittelbar anschließend mit einer Seriennummer, einem DataMatrix-Code oder einem Logo zu versehen. Dadurch entfallen der Bauteiltransport, die erneute Positionierung und die Investition in eine zweite Maschine.
Die Serien Butterfly und Firefly von Venox sind für diese kombinierte Konfiguration konzipiert. Dieser Artikel erläutert die Funktionsweise kombinierter Systeme sowie deren Vorteile und Grenzen.
Wie funktioniert ein kombiniertes Laserschneid- und Markiersystem?
Dieselbe Laserquelle, unterschiedliche Parametersätze
Der Unterschied zwischen Schneiden und Markieren liegt nicht in der Hardware, sondern in den Prozessparametern. Beim Schneiden ist die Leistung hoch und die Geschwindigkeit niedrig, die Frequenz wird an das Material angepasst und bei Bedarf werden mehrere Durchgänge ausgeführt. Beim Markieren wird die Leistung niedrig und die Geschwindigkeit hoch gehalten, sodass nur die Oberfläche beeinflusst wird. In der Software werden jeder Geometrieebene separate Parameter zugewiesen; die Schneidkontur und der Markierbereich werden in einer einzigen Datei verwaltet. Der Bediener erstellt das Bauteilprogramm einmal; bei nachfolgenden Produktionsdurchläufen werden lediglich variable Daten (Seriennummer, Datum, Charge) aktualisiert. Diese Konfiguration reduziert die Rüstzeit in Betrieben mit kleinen Serien und häufigen Produktwechseln auf wenige Minuten.
Galvoscanner und Arbeitsbereich
Galvospiegel lenken den Laserstrahl ohne mechanische Achsbewegungen. Dadurch werden hohe Markiergeschwindigkeiten und eine gute Wiederholgenauigkeit beim Schneiden kleiner Geometrien erreicht. Der Arbeitsbereich wird durch die F-Theta-Linse begrenzt; bei größeren Bauteilen werden Galvoscanner und Linearachsen gemeinsam eingesetzt. Bei Anwendungen in Produktionslinien arbeitet Firefly Integrated integriert mit Förderbändern und Automatisierungssystemen.
Fokus- und Schneidhilfsgasmanagement
Beim Schneiden wird der Fokuspunkt auf die Materialoberfläche oder leicht darunter eingestellt, und zum Entfernen der Schmelze wird ein Schneidhilfsgas verwendet. Beim Markieren liegt der Fokus auf der Oberfläche, und ein Gas ist in der Regel nicht erforderlich; eine Rauchabsaugung ist ausreichend. In kombinierten Systemen erfolgen die Fokusumstellung und der Gaswechsel automatisch innerhalb des Programms, ohne dass ein Eingriff des Bedieners erforderlich ist.
Arbeitsablauf: Zuerst schneiden oder zuerst markieren?
Als allgemeine Regel gilt: Das Markieren erfolgt vor dem Schneiden. Solange das Bauteil noch mit der Materialplatte verbunden ist, bleibt seine Position unverändert, wodurch eine höhere Markiergenauigkeit gewährleistet wird. Nach dem Schneiden kann sich das Bauteil leicht verschieben. Bei Konstruktionen, bei denen sich der Code nahe an der Schnittkante befindet, wird ein ausreichender Sicherheitsabstand eingehalten, damit die beim Schneiden entstehende Wärme den Code nicht beeinträchtigt. Eine Ausnahme bilden Bauteile, die nach dem Schneiden montiert werden und bei denen sich der Code auf einer Montagefläche befinden muss. In diesem Fall wird das Bauteil mit einer Vorrichtung fixiert und erst nach dem Schneiden markiert. Bei beiden Abläufen sollte die Lesbarkeit des Codes durch Mustertests überprüft werden.
| Merkmal | Schneidmodus | Markiermodus |
|---|---|---|
| Leistung | Hoch | Niedrig–mittel |
| Geschwindigkeit | Niedrig, mehrere Durchgänge | Hoch, ein Durchgang |
| Fokus | Oberfläche oder darunter | Oberfläche |
| Schneidhilfsgas | Stickstoff / Luft | In der Regel nicht erforderlich |
| Ergebnis | Material wird getrennt | Dauerhafte Kennzeichnung auf der Oberfläche |
Vorteile, Grenzen und geeignete Einsatzszenarien kombinierter Systeme
Vorteile
Zwei Bearbeitungsverfahren mit einer einzigen Investition, geringerer Platzbedarf, nur ein Bediener, Vermeidung von Fehlern durch Bauteiltransport und erneute Positionierung, präzise Positionsübereinstimmung zwischen Schnittkontur und Code sowie der Beginn der Rückverfolgbarkeit bereits im ersten Produktionsschritt. In Branchen mit Anforderungen an die Rückverfolgbarkeit bietet diese Kombination unmittelbare Kostenvorteile.
Grenzen
Kombinierte Systeme eignen sich für Materialien mit geringer bis mittlerer Dicke sowie für kleine bis mittelgroße Bauteile. Für das Schneiden dicker Bleche, sehr großer Platten und Serienfertigungen, die extrem hohe Schneidgeschwindigkeiten erfordern, sind separate Schneidmaschinen effizienter. Da Schneiden und Markieren dieselbe Laserquelle nutzen, ergibt sich die gesamte Zykluszeit zudem aus der Summe beider Bearbeitungszeiten. Bei sehr hohen Produktionsstückzahlen kann die Aufteilung von Schneiden und Markieren auf separate Stationen die Geschwindigkeit der Produktionslinie erhöhen. Diese Entscheidung wird anhand der angestrebten Zykluszeit und des Investitionsbudgets getroffen.
Für welche Bauteile sind kombinierte Systeme geeignet?
Elektrische und elektronische Komponenten, Halterungen und Abdeckungen aus dünnem Blech, medizinische Bauteile, Dichtungen und Passscheiben, Typenschilder und Etiketten, Prototypen sowie Kleinserienfertigung. Anwendungsbeispiele finden Sie auf den Seiten zu Laserschneidanwendungen und Lasermarkieranwendungen.
Checkliste zur Bewertung kombinierter Systeme
- Passt die Bauteilgröße in den Arbeitsbereich des Galvoscanners oder wird eine zusätzliche Achse benötigt?
- Liegt die Materialdicke innerhalb des Bereichs für das Präzisionsschneiden?
- Wurden der Markierinhalt (Seriennummer, Code, Logo) und seine Position festgelegt?
- Entspricht die gesamte Zykluszeit für Schneiden und Markieren dem angestrebten Ziel?
- Befindet sich der Code in ausreichendem Abstand zur Schnittkante, damit er nicht durch die Schneidwärme beeinträchtigt wird?
- Wurden beide Bearbeitungsverfahren beim Mustertest innerhalb desselben Programms geprüft?
Häufig gestellte Fragen
Verringert sich die Schneid- und Markierqualität, wenn beide Verfahren auf derselben Maschine ausgeführt werden? Nein. Da die Parameter separat definiert werden, arbeitet jedes Verfahren mit seinen eigenen optimalen Einstellungen.
Können kombinierte Bearbeitungen auch mit CO₂-Lasern durchgeführt werden? Ja. CO₂-Systeme können Kunststoff, Acryl und Holz sowohl schneiden als auch markieren. Für Metalle werden Faserlaser bevorzugt.
Welcher Bearbeitungsschritt sollte zuerst erfolgen? Bei den meisten Anwendungen wird zuerst markiert und anschließend geschnitten, da die Positionsgenauigkeit höher ist, solange das Bauteil noch mit der Materialplatte verbunden ist.
Prüfen Sie mit Venox die Eignung eines kombinierten Systems
Wenn Sie uns Informationen zu Ihrem Bauteil und den gewünschten Markierinhalten zur Verfügung stellen, können Sie einen kostenlosen Mustertest anfordern und Schneiden und Markieren innerhalb eines einzigen Programms testen.
Für die Systemauswahl und ein Angebot können Sie Venox kontaktieren.
