

Laserschneiden von Feinblechen: Wie lässt sich eine hohe Schnittqualität bei 0,1–3 mm Edelstahl, Aluminium und Kupfer erzielen?
Beim Laserschneiden von Feinblechen werden Metallbleche mit einer Dicke von 0,1–3 mm mithilfe eines Faserlasers gratfrei, verzugsfrei und mit einer schmalen Schnittfuge (Kerf) geschnitten. Im Gegensatz zum Schneiden dicker Bleche besteht die Herausforderung hierbei nicht in einer unzureichenden Laserleistung, sondern in einem zu hohen Wärmeeintrag, der das Bauteil verformen, die Schnittkanten verbrennen und feine Details beeinträchtigen kann. Eine hohe Schnittqualität wird durch die abgestimmte Steuerung von Wärmeeintrag, Schneidhilfsgas, Fokusposition und Schneidstrategie erreicht.
Edelstahl, Aluminium und Kupfer gehören zu den drei am häufigsten geschnittenen Materialien in diesem Dickenbereich und weisen jeweils unterschiedliche Eigenschaften auf. Edelstahl neigt zur Oxidation, Aluminium zur Gratbildung und Reflexion, während Kupfer aufgrund seiner hohen Reflexion und Wärmeleitfähigkeit zu instabilen Schneidprozessen neigt.
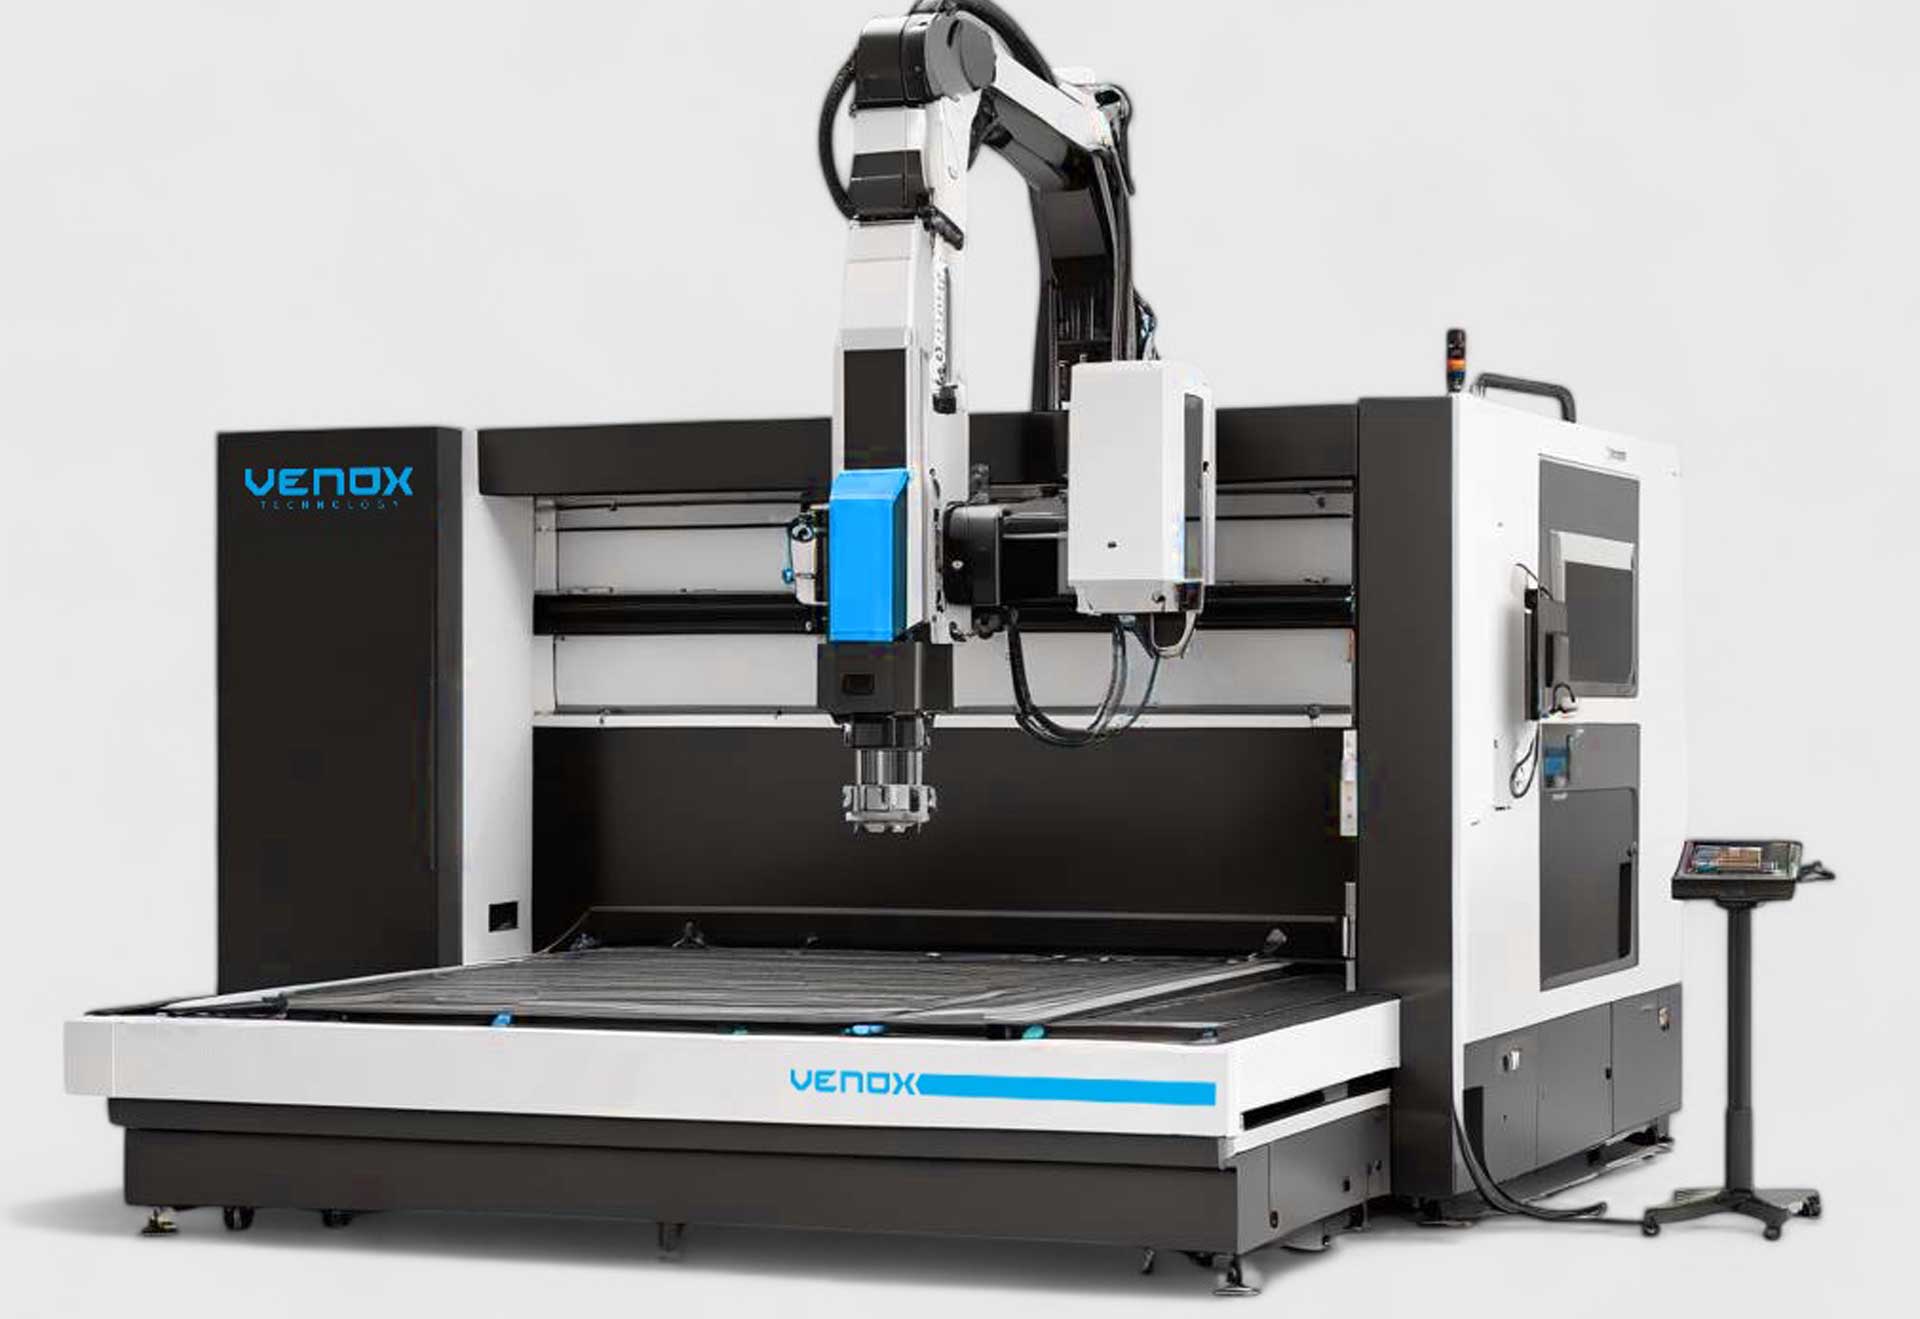
Die Laserschneidsysteme von Venox nutzen galvobasierte Faserlaser für die Bearbeitung dünner Metallbauteile. Dieser Artikel erläutert die Faktoren, die die Schnittqualität bei Feinblechen bestimmen, sowie die geeignete Vorgehensweise für die jeweiligen Materialien.
Faktoren, die die Schnittqualität bei Feinblechen bestimmen
Wärmeeintrag und Kontrolle des Bauteilverzugs
Dünne Bleche besitzen eine geringe Wärmekapazität; ein übermäßiger Energieeintrag führt zur Verformung des Bauteils und zu Verfärbungen an den Schnittkanten. Die Lösung besteht nicht darin, die Leistung einfach zu reduzieren, sondern die Energiedichte mit der richtigen Schneidgeschwindigkeit abzustimmen. Gepulster Betrieb, die Verteilung der Wärme durch eine veränderte Schneidreihenfolge bei langen Konturen sowie das Belassen kleiner Haltestege (Micro-Tabs) bei kleinen Bauteilen verringern den Verzug. Auch die Fixierung des Blechs durch Vakuum oder mechanische Spannvorrichtungen begrenzt thermisch bedingte Bewegungen. Da sehr kleine Bauteile nach Abschluss des Schneidvorgangs kippen und den Laserstrahl unterbrechen können, sollten die Reihenfolge der Bauteilfreigabe und die Position der Haltestege bereits in der Konstruktionsphase geplant werden.
Grat- und Schlackebildung
Grate entstehen, wenn geschmolzenes Metall an der unteren Schnittkante erstarrt. Ein unzureichender Gasdruck, eine falsche Fokusposition und eine zu niedrige Schneidgeschwindigkeit erhöhen die Gratbildung. Beim Schneiden dünner Bleche lassen sich durch den richtigen Gasdruck und einen geeigneten Düsenabstand gratfreie Schnittkanten erzielen, sodass eine nachträgliche Entgratung nicht erforderlich ist. Bei Mustertests sollte die untere Schnittkante mit einer Lupe kontrolliert werden.
Auswahl des Schneidhilfsgases
Bei Edelstahl und Aluminium sorgt Stickstoff für oxidfreie und glänzende Schnittkanten und wird daher bei Bauteilen bevorzugt, die anschließend geschweißt oder beschichtet werden. Bei Kohlenstoffstahl erhöht Sauerstoff die Schneidgeschwindigkeit, hinterlässt jedoch eine Oxidschicht an der Schnittkante. Bei sehr dünnen Materialien ist saubere Druckluft eine wirtschaftliche Alternative. Obwohl die Kantenqualität nicht immer das Niveau einer Stickstoffbearbeitung erreicht, ist sie für viele Anwendungen ausreichend.
Fokusposition und Düsenabstand
Beim Schneiden dünner Bleche liegt der Fokus normalerweise auf der Materialoberfläche oder leicht darunter. Eine falsche Fokusposition verbreitert die Schnittfuge und beeinträchtigt die Rechtwinkligkeit der Schnittkanten. Der Abstand zwischen Düse und Material bestimmt die Gasströmung. Ist das Blech nicht eben, sollte dieser Abstand mithilfe eines Abstandssensors oder einer Autofokusfunktion konstant gehalten werden. Da die Schärfentiefe (DOF) bei Galvosystemen gering ist, ist es besonders wichtig, das Blech plan zu halten.
| Material | Typische Materialdicke | Empfohlenes Gas | Wichtige Aspekte |
|---|---|---|---|
| Edelstahl | 0,1–3 mm | Stickstoff | Oxidation und Verfärbung, Glanz der Schnittkanten |
| Aluminium | 0,2–3 mm | Stickstoff / Luft | Gratbildung an der Unterkante, Reflexion |
| Kupfer und Messing | 0,1–2 mm | Stickstoff / Luft | Hohe Reflexion, Wärmeleitfähigkeit, stabiler Schneidbeginn |
| Kohlenstoffstahl | 0,2–3 mm | Sauerstoff / Stickstoff | Oxidschicht, Gleichgewicht zwischen Geschwindigkeit und Qualität |
Laserschneiden von Feinblechen nach Materialart
Edelstahl
Dünne Edelstahlbleche werden häufig für Bauteile in der Medizin-, Lebensmittel- und Elektronikindustrie verwendet. Beim Schneiden mit Stickstoff entstehen oxidfreie Schnittkanten, und die Korrosionsbeständigkeit bleibt erhalten. Wenn Verfärbungen nach dem Schneiden unerwünscht sind, sollte das Verhältnis zwischen Leistung und Geschwindigkeit anhand von Mustertests überprüft werden. Weitere Informationen zum Verhalten von Metallen bei der Laserbearbeitung finden Sie auf der Seite Laserbearbeitung metallischer Werkstoffe.
Aluminium
Aluminium leitet Wärme schnell und neigt zur Gratbildung an der unteren Schnittkante. Ein hoher Gasdruck, die richtige Fokusposition und eine ausreichende Schneidgeschwindigkeit helfen, Gratbildung zu vermeiden. Bei eloxiertem Aluminium wird die Beschichtung an der Schnittkante entfernt. Dies sollte berücksichtigt werden, wenn das Bauteil nach dem Schneiden eloxiert werden soll. Aufgrund der hohen Reflexion von Aluminium muss die Laserquelle gegen Rückreflexion geschützt werden. Moderne Faserlaserquellen verfügen über entsprechende Schutzfunktionen. Bei besonders stark reflektierenden Oberflächen empfiehlt es sich jedoch, den Startpunkt nahe an der Kante zu wählen und die Einstechzeit kurz zu halten.
Kupfer und Messing
Kupfer absorbiert Laserstrahlung bei 1064 nm weniger stark als andere Metalle und leitet Wärme sehr schnell ab. Dadurch kann es zu Beginn des Schneidvorgangs zu Instabilitäten kommen. Die hohe Strahlqualität von Faserlasern und eine gepulste Startstrategie helfen, dieses Problem zu lösen. Messing lässt sich leichter schneiden als Kupfer, da sein Zinkgehalt die Absorption erhöht. Bei beiden Materialien verhindert Stickstoff die Oxidation der Schnittkanten, sodass vor dem Löten oder Beschichten keine zusätzliche Reinigung erforderlich ist. Elektrische Kontakte, Stromschienen und Steckverbinderkomponenten werden mit diesem Verfahren geschnitten. Anwendungen in der Elektronikindustrie sind Beispiele dafür.
Checkliste für Mustertests beim Laserschneiden von Feinblechen
- Wurden Material, Legierung und Materialdicke angegeben?
- Wurden die Akzeptanzkriterien für die Kantenqualität (Gratbildung, Oxidation, Verfärbung) definiert?
- Sind die Ebenheitstoleranz und die zulässigen Verformungsgrenzen des Bauteils bekannt?
- Wurden Gasart und Gaskosten unter Berücksichtigung des Produktionsvolumens berechnet?
- Beeinflussen nachfolgende Bearbeitungsschritte (Schweißen, Beschichten, Montieren) die Anforderungen an die Schnittkanten?
- Wurde eine gegebenenfalls erforderliche Markierung nach dem Schneiden im selben System eingeplant?
Häufig gestellte Fragen
Wie lässt sich Gratbildung beim Laserschneiden von Feinblechen vermeiden? Durch den richtigen Gasdruck, die geeignete Fokusposition und eine ausreichende Schneidgeschwindigkeit. Die Parameter werden nach der Kontrolle der unteren Schnittkante bei Mustertests festgelegt.
Kann eine 0,1 mm dünne Folie mit dem Laser geschnitten werden? Ja. Dank des kleinen Spotdurchmessers und des geringen Wärmeeintrags von Faserlasern lassen sich Metallfolien und Passscheiben sauber schneiden.
Kann anstelle von Stickstoff Luft verwendet werden? Ja, bei sehr dünnen Materialien, wenn der Glanz der Schnittkanten nicht entscheidend ist. Für oxidfreie Schnittkanten bei Edelstahl wird jedoch Stickstoff empfohlen.
Validieren Sie Ihre Schneidparameter für Feinbleche mit Venox
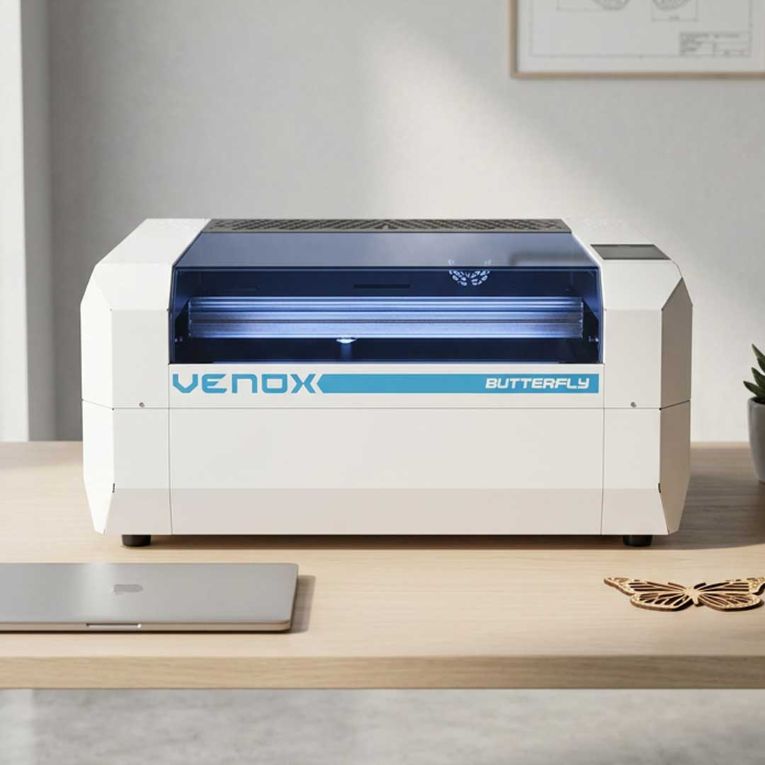
Senden Sie uns Ihre Materialmuster und beurteilen Sie die Kantenqualität sowie die Zykluszeit direkt an Ihren eigenen Bauteilen mithilfe eines kostenlosen Mustertests. Die A-Serie und die Butterfly-Systeme können für die Bearbeitung dünner Metallbauteile konfiguriert werden.
Für ein Angebot und eine Bewertung Ihrer Anwendung können Sie Venox kontaktieren.
